


Ultrazvučni aparati za zavarivanje metala za kablove i terminale
HAIFEI proizvodiultrazvučne mašine za zavarivanje metalaza spajanje bakrenih žica, aluminijskih žica, kabelskih terminala i drugih provodljivih komponenti. Naša oprema pokriva žicu-na-spajanje žice,-za{4}}zavarivanje žice, tačkasto zavarivanje metala i brtvljenje krajeva žice ili cijevi.
Za razliku od fuzionog zavarivanja, ultrazvučno zavarivanje metala formira spoj putem visoko{0}}mehaničkih vibracija i kontroliranog pritiska stezanja. Osnovni materijali ne moraju biti potpuno otopljeni, što pomaže u ograničavanju područja zahvaćenog toplinom-i izbjegava korištenje lema, fluksa ili dodatnog metala za punjenje.
Odgovarajuća mašina se bira prema strukturi spoja, materijalu provodnika, ukupnoj površini poprečnog -presjeka, dizajnu terminala, potrebnoj čvrstoći zavara i proizvodnom ciklusu. Standardna oprema se može isporučiti za samostalan rad, dok se dovod, pozicioniranje, pohrana podataka o zavarivanju i automatsko pražnjenje mogu integrirati za veće-proizvodnje žičanog svežnja.
Pošaljite nam svoje nacrte žica i terminala, informacije o materijalu i uzorke dijelova. Naši inženjeri mogu procijeniti spoj, organizirati zavarivanje uzoraka i preporučiti konfiguraciju snage stroja, alata i automatizacije.
Zatražite procjenu zavarivanja
-
![Ultrazvučna mašina za zaptivanje žica]() Ultrazvučna mašina za zaptivanje žicaHF-WX-FW ultrazvučna mašina za zaptivanje žica dizajnirana je za zaptivanje i formiranje bakarnih žica i krajeva cijevi pomoću visoko-tehnologije ultrazvučne vibracije visoke frekvencije. Sa...Prikaži više
-
![Ultrazvučna mašina za tačkasto zavarivanje]() Ultrazvučna mašina za tačkasto zavarivanjeHaifei HF-WX-20XC-2 je ultrazvučna mašina za tačkasto zavarivanje visokih{7}}performansi posebno dizajnirana za kablove velikih{11}}presjeka. Koristeći tehnologiju visokofrekventne vibracije od...Prikaži više
-
![Ultrazvučni aparat za zavarivanje šavova]() Ultrazvučni aparat za zavarivanje šavovaHaifei-jeva ultrazvučna mašina za zavarivanje isporučuje precizne,-veze visoke čvrstoće za bakar, aluminijum i druge provodljive komponente. Njegovo-zavarivanje u čvrstom stanju osigurava...Prikaži više
-
![Ultrazvučni točkovni zavarivač]() Ultrazvučni točkovni zavarivačNaš ultrazvučni točkovni zavarivač koristi visoko-mehaničke vibracije za stvaranje trenutnih, hladnih zavara između sličnih ili različitih metala. Ova inovativna tehnologija pruža čiste veze-bez...Prikaži više
-
![Ultrazvučni aparat za zavarivanje terminala]() Ultrazvučni aparat za zavarivanje terminalaUltrazvučni uređaj za zavarivanje kablova je najnoviji sistem dizajniran za{0}}brzo, pouzdano spajanje električnih terminala u automobilskoj, zrakoplovnoj industriji i proizvodnji kabelskog...Prikaži više
-
![Ultrazvučni zavarivač kabelskog snopa]() Ultrazvučni zavarivač kabelskog snopaUltrazvučni zavarivač kabelskog snopa je vrhunski sustav dizajniran za vezanje žičanih pojaseva u automobilu, zrakoplovstvu i proizvodnji uređaja . koji koriste visokofrekventne mehaničke...Prikaži više


Pregled ultrazvučnih mašina za zavarivanje metala
Pitanje projekta |
HAIFEI sposobnost |
|---|---|
| Koji materijali se mogu vrednovati? | Goli bakar, kalajisani bakar, aluminijum i odabrani različiti provodljivi materijali |
| Koje su zajedničke strukture podržane? | Žica-na-žica, žica-na-priključak, metal-na-tačkasti spojevi i zaptivanje krajeva žice ili cijevi |
| Koje informacije određuju izbor mašine? | Materijal, ukupan presjek provodnika{0}}, geometrija spoja, površina zavara, zahtjev za čvrstoćom i vrijeme ciklusa |
| Da li je potreban lem ili fluks? | Ne. Ultrazvučno zavarivanje metala obično spaja materijale bez lema, fluksa ili metala za punjenje |
| Može li se pratiti kvalitet zavara? | Energija zavarivanja, vrijeme, amplituda, pritisak, pomak i drugi procesni podaci mogu se pratiti ovisno o konfiguraciji stroja |
| Može li jedna mašina obraditi različite proizvode? | Odabranim porodicama proizvoda može se rukovati kroz promjenjive alate i pohranjene recepte za zavarivanje |
| Može li se oprema automatizirati? | Automatsko punjenje, pozicioniranje, zavarivanje, inspekcija, istovar i snimanje podataka mogu biti integrisani |
| Je li dostupno zavarivanje uzorka? | Da. Preporučuje se testiranje uzorka prije finalizacije konfiguracije stroja i alata |
Kako radi ultrazvučno zavarivanje metala?
Ultrazvučno zavarivanje metala je-proces spajanja u čvrstom stanju. Radni komadi se drže između sonotrode i nakovnja dok se visokofrekventne mehaničke vibracije primjenjuju pod kontroliranim pritiskom stezanja.
Kombinovane vibracije i pritisak proizvode lokalizovano pomeranje na površini i plastičnu deformaciju. Ovo pomaže u razbijanju površinskih filmova i dovodi čiste metalne površine u bliski kontakt, omogućavajući formiranje metalurške veze bez potpunog topljenja osnovnih materijala.
Kompletan ciklus zavarivanja obično uključuje:
- Ogoljene žice ili metalne komponente se postavljaju u alat.
- Mašina primjenjuje unaprijed postavljeni pritisak stezanja.
- Ultrazvučni generator isporučuje električnu energiju pretvaraču.
- Konverter i pojačivač prenose mehaničke vibracije na sonotrodu.
- Sonotroda primjenjuje vibraciju na sučelje zavarivanja.
- Materijali se konsoliduju i formiraju spoj.
- Sistem završava fazu zadržavanja i oslobađa radni komad.
- Podaci o zavarivanju se procjenjuju u odnosu na konfigurirane granice procesa.
Konačni spoj zavisi od interakcije između amplitude, pritiska, energije zavarivanja, vremena, stanja alata i konzistencije obratka. Ovi parametri se moraju razviti kroz testiranje, a ne birati samo od veličine žice.
Uporedite tipove ultrazvučnih mašina za zavarivanje metala
Tip mašine |
Struktura zgloba |
Tipičan radni komad |
Glavna osnova selekcije |
|---|---|---|---|
| Ultrazvučna mašina za spajanje žice | Žica-na-žica | Snopovi bakrenih ili aluminijumskih žica | Ukupni poprečni -presjek provodnika, raspored snopa i dimenzije spoja |
| Ultrazvučna terminalna mašina za zavarivanje | Spojite{0}}na-terminal | Kabel, papučica, terminal ili električni kontakt | Površina kabla, materijal terminala, površina obloge i zavarivanja |
| Ultrazvučni aparat za zavarivanje metala | Metal{0}}na{1}}metal | Folija, ploča, terminal ili provodljiva komponenta | Stog materijala, površina spoja i potrebna čvrstoća |
| Mašina za zaptivanje krajeva žice ili cijevi | Završno zaptivanje i oblikovanje | Snop bakrene žice, pleteni provodnik ili cijev | Prečnik, debljina zida i gotov profil |
| Automatski ultrazvučni sistem zavarivanja | Integrisani proizvodni proces | Sklopovi{0}}žica i terminala velike zapremine | Vrijeme ciklusa, hranjenje, inspekcija, sljedivost i zamjena modela |
Specifične snage, frekvencije i opsege zavarivanja treba potvrditi na odgovarajućoj stranici proizvoda ili kroz evaluaciju uzorka.
Materijali koji se mogu procijeniti
Gola bakrena žica
Goli bakar se široko koristi u automobilskim snopovima, električnoj opremi i kablovima za baterije. Ultrazvučno zavarivanje može konsolidirati više niti u kompaktan spoj bez dodavanja lema. Prilikom postavljanja parametara zavarivanja moraju se uzeti u obzir poprečni presjek-provodnika, struktura žice i čistoća površine.
01
pokalajisana bakrena žica
Pokalajisana bakarna žica može se procijeniti za ultrazvučno spajanje žice i zavarivanje terminala. Međutim, limeni premaz mijenja trenje i protok materijala na spoju. Debljina premaza, uslovi skladištenja i kontaminacija površine mogu uticati na prozor procesa, pa se preporučuje ispitivanje uzorka.
02
Aluminijumska žica
Aluminijski provodnici zahtijevaju različite alate i parametre zavarivanja od bakra zbog svojstava materijala i površinskog oksidnog sloja. Konfiguraciju mašine treba odabrati prema površini provodnika, strukturi žice i zahtjevima spojeva.
03
Veze od bakra-na{1}}aluminijuma
Odabrani spojevi bakra-na-aluminijuma mogu se procijeniti ultrazvučnim zavarivanjem metala. Izvodljivost ovisi o strukturi spoja, debljini materijala, kontaktnoj površini i servisnim zahtjevima. Opasnost od galvanske korozije i radno okruženje takođe treba uzeti u obzir od strane proizvođača konačnog sklopa.
04
Bakarni terminali i provodni dijelovi
Bakarni terminali, papučice, kontakti i provodne ploče mogu se spojiti na kompatibilne žice gdje spoj pruža dovoljan pristup i podršku za alat. Nacrt terminala i stvarni uzorci treba da se pregledaju prije odabira sistema zavarivanja.
05
Tipične primjene
Automobilske žice
Ultrazvučni aparati za zavarivanje žice koriste se za proizvodnju kompaktnih spojeva žice u sistemima ožičenja vozila. Tipični proizvodi uključuju žice za uzemljenje, kablove za senzore, svežnjake za rasvjetu, ožičenje za distribuciju energije i električne kontrolne priključke.
Visokonaponski{0}}kablovi za električna vozila
Sklopovi EV kablova mogu zahtijevati veće poprečne presjeke{0}}provodnika, spojeve niskog-otpora i strogu sljedivost procesa. Primjene mogu uključivati zavarivanje kablova-do-terminala, priključke kablova za baterije i visoko{5}}provodljive sklopove.
Priključci za baterije i pohranu energije
Ultrazvučno zavarivanje metala može se ocijeniti za odabrane kablove akumulatora, terminale, provodljive folije i električne veze. Budući da projekti baterija koriste različite kombinacije materijala i strukture spojeva, testiranje uzorka je neophodno prije potvrde procesa.
Niskonaponska{0}}električna oprema
Mašine za zavarivanje žice i terminala mogu se koristiti za prekidače, kontaktore, kontrolne ormare, komponente razvodnih uređaja i druge sklopove za -nošenje struje. Ovi proizvodi često zahtijevaju nizak otpor spojeva i kontroliranu deformaciju terminala.
Električni motori i veze zavojnica
Ultrazvučno zavarivanje se može procijeniti za odabrane vodove motora, spojeve zavojnice i provodljive terminale. Spoj mora biti dizajniran tako da alat može pristupiti i podržavati područje zavarivanja bez oštećenja obližnje izolacije ili komponenti.
Zaptivanje kraja bakrene žice i cevi
Snopovi žica, pleteni provodnici i odabrane bakrene cijevi mogu se zapečatiti ili formirati na kraju za kasniju montažu. Prije proizvodnje alata potrebno je definirati potrebne gotove dimenzije i način prihvatanja.
Kako odabrati pravi ultrazvučni aparat za zavarivanje
Odabir pravog ultrazvučnog aparata za zavarivanje zahtijeva pojašnjenje zahtjeva za zavarivanjem, obima proizvodnje, specifikacija materijala i nivoa automatizacije kako bi odgovarao optimalnom tipu mašine.

1. Definirajte aplikaciju zavarivanja
Utvrdite da li je vaš proces jednožično zavarivanje na terminalu ili više{1}}spajanje, što direktno određuje tip mašine.
Terminalni aparati za zavarivanje:
- Priključci od jedne žice do metalnih terminala
- Veliki broj zavara i zahtjevi za preciznošću
- Tipične industrije: terminali za automobilske baterije, konektori za kućne aparate, električni terminali
Mašine za spajanje kablova:
- Spajanje više žica u svežanj
- Zahtijeva niske-otporne,-veze velike snage
- Tipične industrije: automobilski pojasevi, sabirnice za baterije, industrijsko kontrolno ožičenje
2. Razmotrite specifikacije materijala i žice
Provjerite promjer žice, materijal vodiča i vrstu izolacije kako biste osigurali kvalitet zavarivanja.
- Prečnik žice i tip provodnika: mali prečnik (0,1–1,0 mm²) odgovara zavarivanju terminala; velike žice, više-žice ili bakarne/aluminijske hibridne žice odgovaraju spajanju
- Vrsta izolacije: PVC, TPE, silikon, itd., utiče na energiju i pritisak zavarivanja
- Trenutni zahtjevi: visoko{0}}kablovi sa jakom strujom trebaju zavare niskog otpora-za dugotrajnu-pouzdanost
3. Obim proizvodnje i vrijeme ciklusa
Izračunajte potrebnu propusnost kako biste odabrali odgovarajući nivo automatizacije, izbjegavajući pretjerano ulaganje ili nedovoljan kapacitet.
- Mašine za terminalno zavarivanje s jednom{0} stanicom: pogodne za proizvodnju malih i srednjih serija
- Više{0}}mašine/automatske mašine za spajanje: pogodne za proizvodnju velike{1}}obine, velike-brzine
- Odredite tempo proizvodnje (zavari po minuti/sat) da odgovara kapacitetu mašine
4. Automatizacija i upravljanje podacima
Odaberite nivo automatizacije na osnovu složenosti proizvodnje i zahtjeva za podacima.
- Osnovna mašina: ručno punjenje, pogodno za male serije ili istraživanje i razvoj
- Polu{0}}automatsko: ručno punjenje, automatsko zavarivanje, za srednju proizvodnju
- Potpuno automatizirana/robot{0}}integrirana: više-kontinuirana proizvodnja, visoka preciznost
- Praćenje podataka: digitalne ili PLC mašine za praćenje proizvodnje i praćenje kvaliteta, MES integracija opciona
5. Dugoročno održavanje i mogućnost proširenja
Odaberite pouzdan brend za dugotrajan-stabilan rad i buduće proširenje proizvodne linije.
- Stabilnost mašine, podesivi parametri zavarivanja i zamjenjive komponente
- Modularni dizajn za dodavanje stanica ili nadogradnju robotike
- Dostupnost postprodajne{0}}usluge i tehničke podrške
Ručni, polu{0}}automatski ili potpuno automatski?
| Proizvodno stanje | Preporučena konfiguracija |
|---|---|
| Nekoliko varijanti proizvoda i umjerena zapremina | Mašina za ručno{0}}utovar sa promjenjivim alatom |
| Stabilni proizvodi s ponavljajućim serijama | Polu{0}}automatska radna stanica za zavarivanje |
| Proizvodnja velike-žice{1}}do-žice | Automatsko pozicioniranje i sistem zavarivanja |
| Orijentacija terminala je teška | Automatsko terminalno punjenje ili vođeno punjenje |
| Potrebna je stroga sljedivost procesa | Praćenje parametara, kontrola receptura i skladištenje podataka |
| Potrebno je više procesa | Integrirana linija za rezanje, skidanje, pozicioniranje, zavarivanje i inspekciju |
| Česte promjene proizvoda | Pohranjeni recepti i zamjenjivi alati |
| Teške kablove je teško pozicionirati | Potpomognuto rukovanje i namjenska kablovska učvršćenja |
Potpuno automatska linija za ultrazvučno zavarivanje je najkorisnija kada rukovanje materijalom, pozicioniranje proizvoda ili inspekcija postanu glavno usko grlo u proizvodnji. Za česte izmjene modela ili manje serije, mašina za ručno-opterećenje s kontroliranim parametrima zavarivanja može pružiti bolju fleksibilnost i manje zahtjeve za održavanjem.
Specifikacije ultrazvučnog aparata za zavarivanje
| Specifikacija | Jedinica | HF{0}}WX-20DZ | HF{0}}WX-20WD | HF{0}}WX-20XC | HF{0}}WX-20XB | HF{0}}WX-20DA | HF-WX-FW | HF{0}}WX-20SD |
|---|---|---|---|---|---|---|---|---|
| Maksimalna snaga | kW | 16 | 8 | 9 / 6 | 3 | 6 / 3 | 3 | 3 |
| Radna frekvencija | kHz | 20 | 20 | 20 | 20 | 20 | 20 | 20 |
| Power Input | V/Hz | 380/50 | 380/50 | 380/50 | 220/50 | 380/50 / 220/50 | 220/50 | 200–380/50 |
| Ulaz za dovod zraka | MPa | 0.5 | 0.5 | 0.5 | 0.5 | 0.5 | 0.5 | 0.5 |
| Težina opreme | kg | 1200 | 680 | 80 / 50 | 30 | 150 / 150 | 20 | 80 |
| Dimenzije – dužina | mm | 2060 | 1300 | 120 / 80 | 100 | 66 | / | / |
| Dimenzije – širina | mm | 1010 | 1000 | 90 / 85 | 65 | 70 | 55 | / |
| Dimenzije – Visina | mm | 2300 | 2000 | 160 / 150 | 25 | 85 | 25 | / |
| Opseg zavarivanja | mm² | 50–95 | 35–70 | 5–100 / 25–50 | 0.5–25 | 16–35 / 2–16 | 2–10 | 0,02–0,2 mm |
Karakteristike ultrazvučnog aparata za zavarivanje
- Vrlo kratko vrijeme procesa;
- Malo ili nikakvo termičko oštećenje komponente zbog alata za hladno zavarivanje;
- Niska potrošnja energije za zavarivanje i time visoka efikasnost;
- Nisu potrebni rastvarači i aditivi (čista reciklaža);
- Konstantni, ponovljivi rezultati zavarivanja mogući su putem širokog raspona parametara zavarivanja;
- Različiti termoplastični materijali se mogu spojiti ultrazvukom;
- Alati za zavarivanje se ne zagrijavaju, tako da nema vremena-zagrijavanja i hlađenja-a alati se mogu brzo mijenjati;
- Nema opasnosti od ozljeda od vrućih dijelova stroja;
- Vrlo dobra integrabilnost u postojeće sisteme;
- Mogućnost inteligentnog umrežavanja i kontrole.

Kako se provjerava kvalitet ultrazvučnog zavarivanja?
Vizuelni i dimenzionalni pregled
Završeni spoj se može provjeriti na položaj, širinu, visinu, prekomjeran bljesak, labave niti, deformaciju terminala i oštećenje obližnje izolacije.
01
Testiranje na povlačenje ili ljuštenje
Mehaničko ispitivanje se koristi za procjenu da li spoj ispunjava specificiranu snagu kupca. Metoda ispitivanja, smjer povlačenja i kriteriji kvara trebaju biti dogovoreni prije prihvatanja.
02
Poprečna{0}}analiza presjeka
Polirani poprečni-presjek može pokazati konsolidaciju žice, unutrašnje šupljine, raspodjelu niti i deformacije unutar zavarenog područja. Ovo je korisno tokom razvoja procesa i periodične provere kvaliteta.
03
Ispitivanje električnog otpora
Mjerenje otpora procjenjuje električne performanse spoja. Metoda mjerenja, položaj kontakta, tačnost opreme i prihvatljiva vrijednost moraju biti definirani zahtjevima kvaliteta kupca.
04
Procjena parametara procesa
Energija, vrijeme, amplituda, pritisak i pomak se mogu uporediti sa validiranim procesnim prozorom. Alarm parametara ukazuje na to da ciklus zavarivanja zahtijeva dalju inspekciju.
Nijedan test nije prikladan za svaku primjenu. Plan inspekcije treba izraditi prema radnom komadu, električnom opterećenju i konačnim uslovima rada.
05
Uobičajeni problemi sa ultrazvučnim zavarivanjem žice
| 1 | Slaba ili nedosljedna snaga zglobova | Mogući uzroci uključuju neodgovarajući prozor parametara, istrošeni alat, kontaminirane provodnike, nedosljedan smještaj žice ili varijacije u ukupnom poprečnom-presjeku provodnika. |
| 2 | Opušteni pramenovi oko spoja | Labave niti mogu biti rezultat nepravilnog pozicioniranja žice, neodgovarajućih bočnih vodilica, nedovoljnog zadržavanja alata ili nepravilne veličine komore za spajanje. |
| 3 | Prekomjerna deformacija žice | Prekomjerni pritisak, energija ili amplituda mogu proizvesti pretjerano komprimiran spoj ili oštetiti pojedinačne niti. Kontaktna površina alata i ograničenja zavarivanja treba da se pregledaju zajedno. |
| 4 | Pucanje ili savijanje terminala | Terminal možda nema dovoljnu potporu ili je položaj zavarivanja preblizu savijanju, rubu ili tankom presjeku. Prije povećanja ili smanjenja energije zavarivanja treba provjeriti geometriju terminala i potporu učvršćenja. |
| 5 | Oštećenje izolacije žice | Oštećenje izolacije može nastati kada je dužina skidanja nedovoljna, izolacija je preblizu području zavarivanja ili učvršćenje ne podupire kabel pravilno. |
| 6 | Nestabilni rezultati nakon dugog ciklusa proizvodnje |
Habanje alata, nakupljanje materijala, promjene temperature i nedosljedne površine obratka mogu utjecati na dugotrajnu-stabilnost. Potrebno je redovno čišćenje, pregled i preventivno održavanje. |
Zašto odabrati HAIFEI?
Oprema odabrana kroz ispitivanje uzorka
Na rezultate ultrazvučnog zavarivanja utiču materijal, premaz, struktura pramena i geometrija spoja. Gdje je potrebno, provjeravamo primjenu kroz zavarivanje uzorka prije finalizacije opreme i alata.
Alati razvijeni oko zgloba
Komponente sonotrode, nakovanja i pozicioniranja su dizajnirane prema provodniku i terminalu, a ne odabrane samo iz opšte tabele veličina{0}}žica.
Podrška za nezavisne mašine i automatske linije
Kupci mogu odabrati ručni-ultrazvučni zavarivač s opterećenjem, polu-automatsku radnu stanicu ili prilagođenu proizvodnu liniju s dovodom, inspekcijom i sljedivosti.
Proces zavarivanja i automatizacija zajedno evaluirani
Automatizacija ne može ispraviti nestabilan dizajn spoja. Prvo potvrđujemo proces zavarivanja i pristup alatima, zatim razvijamo sistem rukovanja i kontrole u skladu sa validiranim uslovima.
Fabričko testiranje prije isporuke
Tamo gdje su uzorci kupaca dostupni, oprema se može testirati za redoslijed zavarivanja, rad alata, kontrolu recepta, alarme i dogovorene stavke prijema prije otpreme.
Tehnička podrška za rad i održavanje
Podrška može pokriti podešavanje parametara, zamjenu alata, rutinsko održavanje, dijagnozu grešaka i prilagođavanje procesa kada kupac uvede validiranu varijantu proizvoda.
Proces proizvodnje


Zahtjevi za korištenje ultrazvučnog aparata za zavarivanje
- Rutinske provjere i čišćenje su neophodni kako bi se spriječili problemi koji bi mogli usporiti proizvodnju ili uzrokovati skupe popravke.
- Pobrinite se da redovno pregledavate komponente poput ultrazvučne sirene, pojačala i sonde.
- Podmažite pokretne dijelove prema preporuci proizvođača.
- Takođe je bitno osigurati da sistemi za hlađenje ispravno funkcionišu kako bi se spriječilo pregrijavanje, što može dovesti do kvara opreme.
- Održavanje detaljnih dnevnika održavanja može pomoći u praćenju stanja mašine i predvidjeti potencijalne kvarove. Planirani zastoji radi održavanja mogu spriječiti neočekivane kvarove i produžiti vijek trajanja opreme.
Certifikat
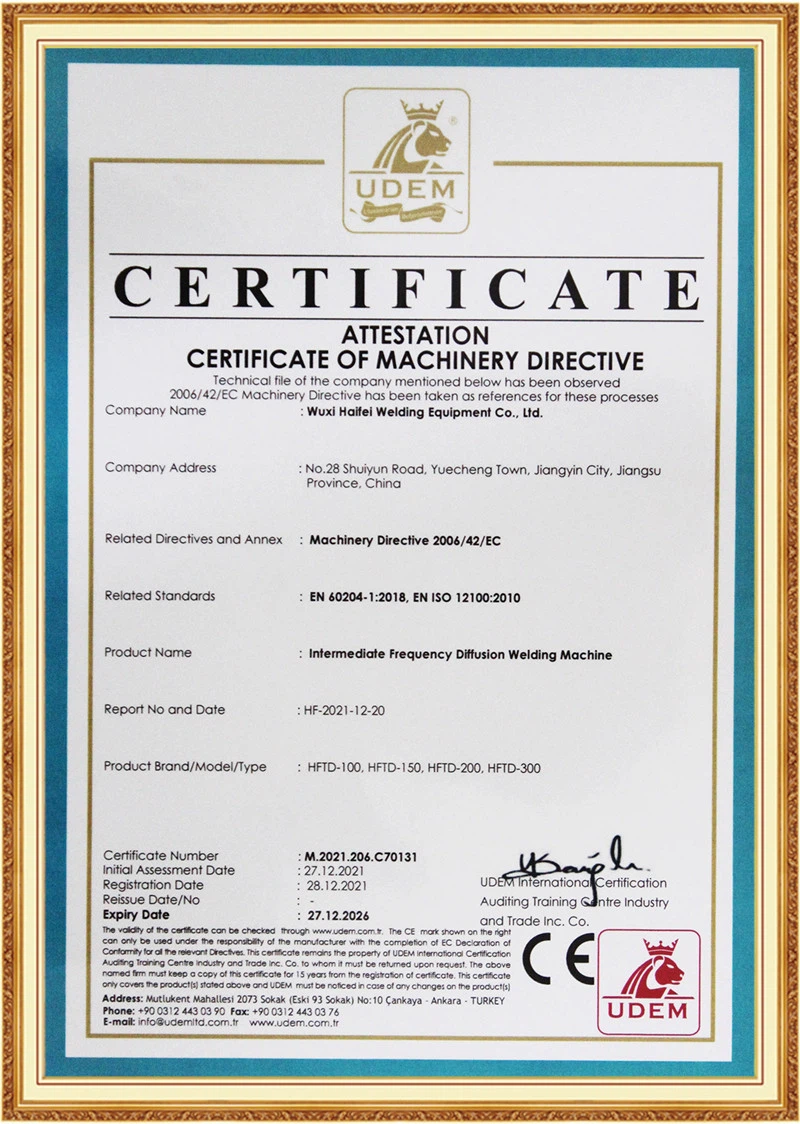
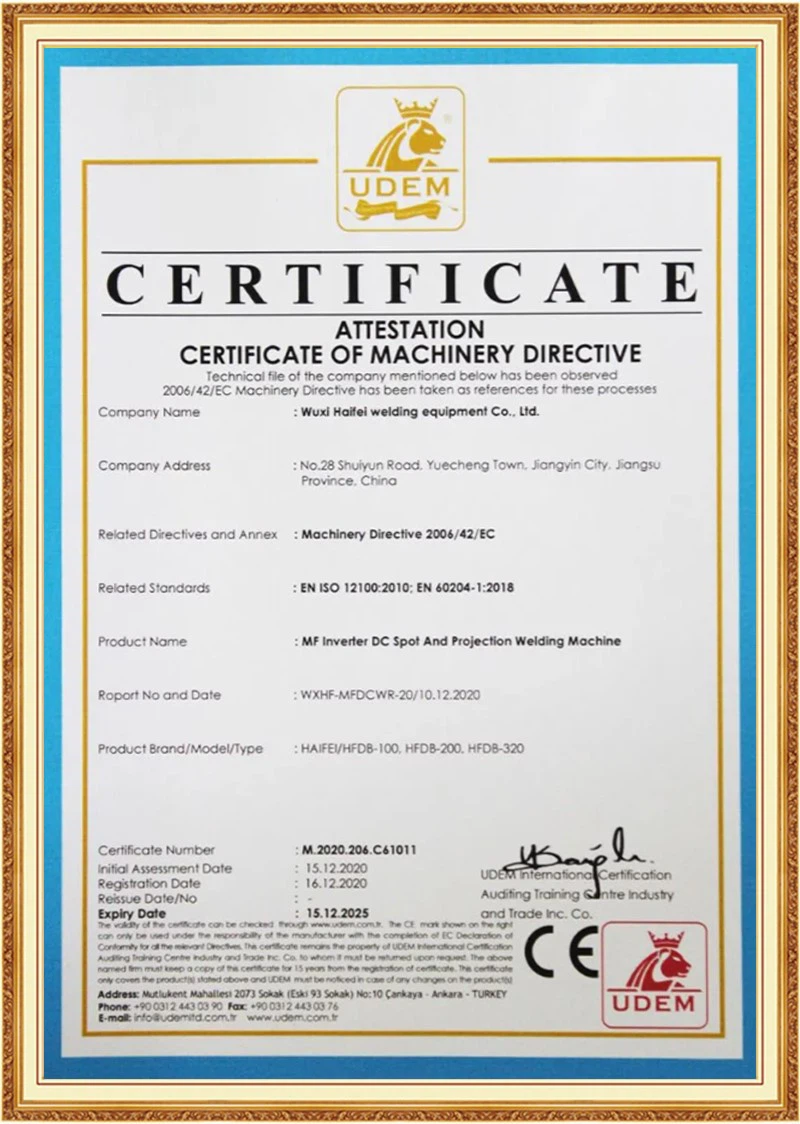
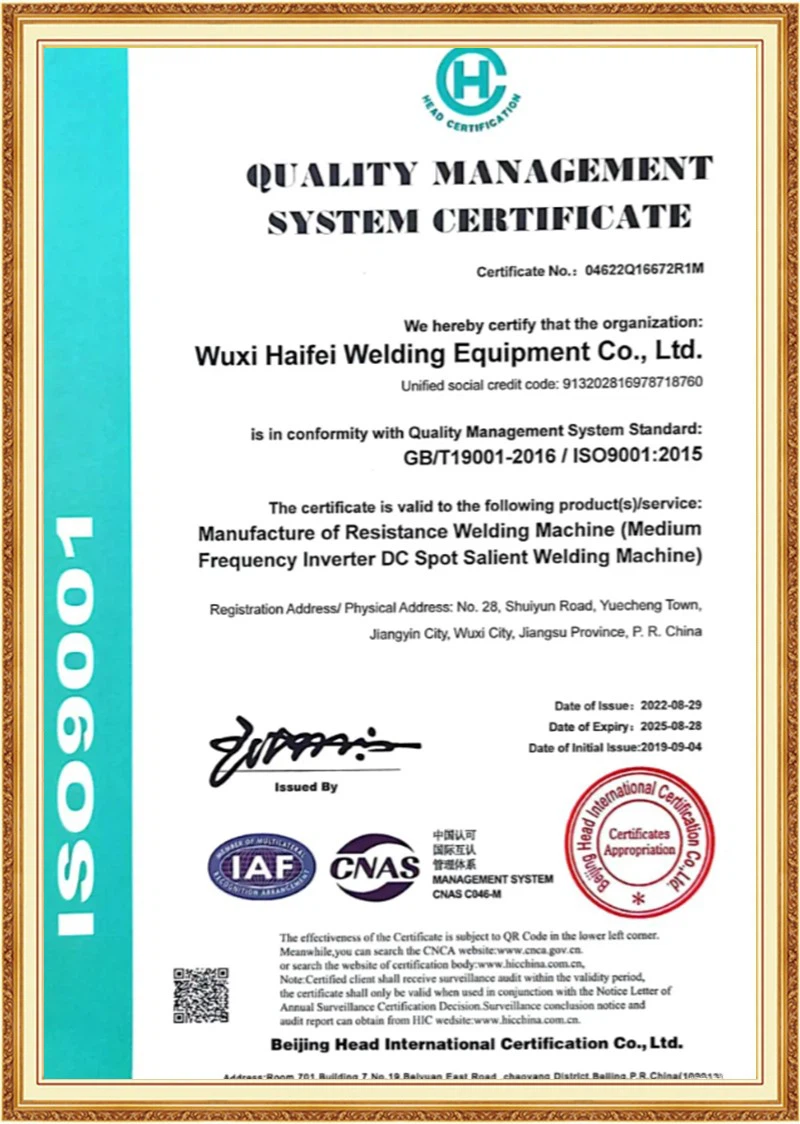
Uslovi plaćanja
TT sa 30% akontacije, 70% prije otpreme.
Paypal ili West Union također prihvataju.
Pakovanje i dostava

FAQ
P: Može li jedna mašina zavariti različite veličine žice?
O: Povezane veličine žice mogu se obraditi korištenjem promjenjivih alata i receptura pohranjenih parametara. Dozvoljeni opseg zavisi od razlika u dimenzijama spojeva i potrebnog kapaciteta mašine.
P: Koliko često treba mijenjati sonotrodu i nakovanj?
O: Ne postoji fiksni interval za svaku aplikaciju. Zamjena zavisi od materijala, obima proizvodnje, energije zavarivanja, premaza i istrošenosti alata. Preporučuje se redovna kontrola stanja.
P: Šta uzrokuje slabe ultrazvučne zavarene žice?
O: Uobičajeni uzroci uključuju netačne parametre, istrošeni alat, loše pozicioniranje žice, površinsku kontaminaciju i nedosljedne poprečne{0}}presjeke provodnika.
P: Može li ultrazvučno zavarivanje oštetiti izolaciju žice?
O: Izolacija treba ostati izvan područja zavarivanja. Ispravna dužina skidanja, pozicioniranje žice i dizajn učvršćenja pomažu u sprječavanju oštećenja izolacije.
Započnite svoj projekat ultrazvučnog zavarivanja metala
Odgovarajući ultrazvučni aparat za zavarivanje ne može se odabrati samo na osnovu veličine vodiča. Struktura spoja, materijal, dizajn terminala, područje zavara, mehanička čvrstoća, električne performanse i proizvodni ciklus moraju se procijeniti zajedno.
Pošaljite HAIFEI-u svoje crteže, kombinacije žica, uzorke terminala i zahtjeve za prihvatanje. Naši inženjeri će pregledati da li je za vašu aplikaciju potrebna mašina za spajanje žice, terminalni zavarivač, metalni točkasti zavarivač, mašina za zaptivanje krajeva ili prilagođeni ultrazvučni sistem zavarivanja.
Zatražite rješenje za ultrazvučno zavarivanje
Wuxi Haifei Intelligent Equipment Co., Limited je dobro-poznat kao jedan od vodećih proizvođača i dobavljača ultrazvučnih aparata za zavarivanje u Kini. Budite sigurni da ćete kupiti visokokvalitetni ultrazvučni aparat za zavarivanje proizveden u Kini ovdje iz naše tvornice. Za konsultacije o cijeni, kontaktirajte nas.
Ultrazvučna rotaciona mašina za zavarivanjeUltrazvučni tekstilni aparat za zavarivanjeultrazvučni zavarivač žica na prodaju



