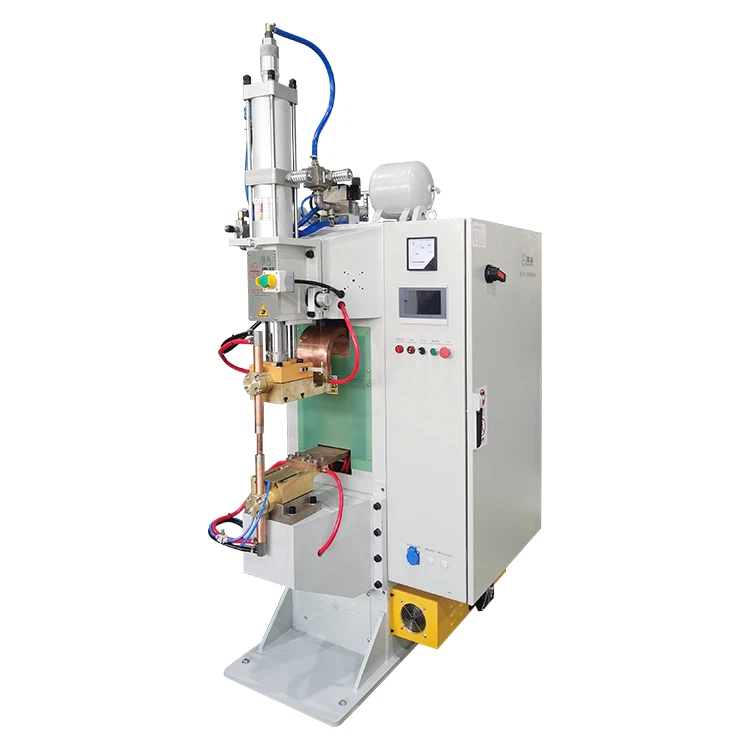
Tanki limovi od nehrđajućeg čelika se široko koriste u kućištima opreme za skladištenje energije, električnim kućištima, preciznim limenim dijelovima i novim energetskim komponentama. Nehrđajući čelik nudi dobru otpornost na koroziju, čvrstoću i stabilan izgled, ali također ima čest problem prilikom točkastog zavarivanja:može se lako izobličiti.
Mnoge fabrike koje koriste atočkasti zavarivač za pražnjenje kondenzatoraza tanke limove od nehrđajućeg čelika može doći do savijanja, podignutih rubova, valovitosti oko mjesta zavarivanja, prekomjernog udubljenja ili neusklađenosti rupa za montažu. Ovi problemi u početku mogu izgledati manji, ali mogu stvoriti ozbiljne probleme u sljedećem koraku sastavljanja. Na primjer, poklopci se možda neće dobro zatvoriti, rupe se možda neće poravnati, a ravnost se možda neće provjeriti.
Aparat za tačkasto zavarivanje kondenzatora pogodan je za zavarivanje tankih limova jer pohranjuje energiju u kondenzatorima i brzo je oslobađa. Vrijeme zavarivanja je kratko, toplina je koncentrisana, a ukupna površina{1}}zahvaćena toplinom je relativno mala. Međutim, to ne znači da se izobličenje može izbjeći automatski. Konačni rezultat još uvijek ovisi o tome koliko se dobro kontrolira energija, pritisak, učvršćenje, elektrode, redoslijed zavarivanja i hlađenje.


Zašto se tanki nerđajući čelik iskrivljuje nakon točkastog zavarivanja?
Nerđajući čelik sporo raspršuje toplotu, tako da toplota ostaje blizu područja zavara
Nerđajući čelik ima nižu toplotnu provodljivost od ugljeničnog čelika, što znači da se toplota ne širi tako brzo tokom zavarivanja. Za tačkasto zavarivanje, koncentrirana toplota pomaže u formiranju vara, ali ako je energija previsoka, područje oko mjesta zavarivanja se brzo zagrijava, a zatim se neravnomjerno skuplja tokom hlađenja.
Budući da tanki limovi imaju nisku krutost, ovo neravnomjerno skupljanje može lako uzrokovati savijanje ili valovitost.
Nerđajući čelik se primetno širi kada se zagreje
Nerđajući čelik se širi kada se zagreva i skuplja kada se hladi. Debele ploče imaju veću krutost, tako da manje skupljanje možda neće biti vidljivo. Tanke limove je mnogo lakše izvući iz oblika, tako da termičko širenje i kontrakcija oko svakog mjesta zavarivanja može stvoriti vidljivo izobličenje.
U mnogim slučajevima, izobličenje nije uzrokovano lošom mašinom. To je uzrokovano prekomjernim unosom topline ili nedovoljnim ograničenjem tokom zavarivanja.
Tanke ploče su osjetljive na učvršćenje, pritisak i stanje elektroda
Prilikom zavarivanja tankih limova, čak i mali razmak ili nestabilno stezanje može omogućiti pomicanje lima tokom zavarivanja. Ako elektroda nije okomita, čelo elektrode je istrošeno ili je pritisak neujednačen, zavar će dobiti neravnomjernu toplinu i silu.
Ovi problemi možda nisu očigledni na debljim materijalima, ali postaju mnogo uočljiviji na tankim listovima. Rezultat može biti pomak zavara, neravnomjerno udubljenje, lokalna udubljenja ili cjelokupno savijanje.
Uobičajeni problemi izobličenja pri zavarivanju tankog nerđajućeg čelika
Sveukupno savijanje listova
Ovo je jedan od najčešćih problema. Područje oko zavara se nakon zagrijavanja skuplja i izvlači cijeli lim iz oblika. Što je lim veći i tanji, i što je oslonac za učvršćenje slabiji, to savijanje postaje očiglednije.
Talasavost oko mesta zavarivanja
Ako se nekoliko zavarenih mjesta pravi kontinuirano na istom području, toplina se može akumulirati lokalno. Nakon hlađenja, ploča može pokazati valovitu površinu. To je posebno vidljivo na kućištima, panelima i vidljivim dijelovima od lima.
Duboko udubljenje ili lokalna udubljenja
Prevelik pritisak elektrode, visoka energija ili mala površina elektrode mogu uzrokovati duboke tragove oko zavara. Za dijelove izgleda, čak i ako je čvrstoća zavarenog spoja prihvatljiva, duboko udubljenje i dalje može izostati kod kupca.
Neusklađenost rupa ili ivica
Nakon izobličenja tankog lima, najteži problem je često montaža. Rupe za vijke se mogu pomaknuti, ivice mogu postati neravne, poklopci možda neće pristajati ili površine za brtvljenje više neće stajati ravno. Ovo obično nije uzrokovano samo jednim mjestom zavarivanja, već cjelokupnom toplinom i skupljanjem tokom procesa zavarivanja.
Glavni uzroci izobličenja kod točkastog zavarivanja tankog nehrđajućeg čelika
Energija zavarivanja je previsoka
Tačkasti zavarivač sa kondenzatorskim pražnjenjem formira šav tako što trenutno oslobađa uskladištenu energiju. Ako je napon punjenja ili postavka energije previsoka, područje zavarivanja može se brzo pregrijati. Tanki nehrđajući čelik može omekšati, skupiti se, promijeniti boju ili stvoriti duboko udubljenje.
Veća energija ne znači uvijek i bolji zavar. Za tanke limove, pravi parametar je onaj koji postiže dovoljnu čvrstoću zavara uz minimiziranje nepotrebne topline.
Energija je preniska, što dovodi do prerade zavarivanja
Neki operateri previše smanjuju energiju u pokušaju da spreče izobličenje. Ovo u početku može smanjiti vidljivu toplinu, ali ako čvrstoća zavara nije dovoljna, dio će se možda morati ponovo zavariti. Ponovno zavarivanje izlaže isto područje ponavljanim toplinskim ciklusima i može uzrokovati još više izobličenja.
Cilj nije jednostavno smanjiti energiju. Cilj je napraviti kvalifikovan zavar u jednoj stabilnoj operaciji.
Pritisak elektrode nije prikladan
Ako je pritisak prenizak, kontakt postaje nestabilan, što može uzrokovati prskanje i lokalno pregrijavanje. Ako je pritisak previsok, elektroda može udubiti tanku ploču i ostaviti dubok trag. Za tanki nerđajući čelik, pritisak i energija se moraju podesiti zajedno.
Učvršćenje ne drži ploču čvrsto
Tanke ploče ne bi trebalo da budu labave tokom zavarivanja. Ako postoji razmak između listova, ili ako učvršćenje drži samo ivicu, a da ne podupire područje zavara, materijal se može pomjeriti tijekom zavarivanja. Nakon hlađenja, izobličenje postaje teže kontrolisati.
U mnogim projektima zavarivanja tankih limova, učvršćenje je jednako važno kao i parametri zavarivanja.
Redoslijed zavarivanja je previše koncentrisan
Ako se kontinuirano pravi više zavarenih mjesta s jedne na drugu stranu, toplinski napon i napon skupljanja nastaju u jednom smjeru. Ovo može izvući list iz oblika. Problem je posebno čest kod kućišta, dugih pločastih dijelova i velikih panela.
Elektrode su istrošene ili hlađenje nije dovoljno
Istrošena površina elektrode stvara neravnomjernu raspodjelu struje i pritiska. Loše hlađenje uzrokuje porast temperature elektrode, čineći proces zavarivanja manje stabilnim tokom vremena. Mnogi problemi izobličenja koji izgledaju kao problemi sa parametrima zapravo su povezani sa stanjem elektroda ili održavanjem sistema za hlađenje.
Kako se pripremiti prije zavarivanja da se smanji izobličenje?
Upotrijebite namjenski uređaj za držanje tanke ploče
Tanki nehrđajući čelik ne treba zavarivati rukama ili jednostavnim ručnim pritiskom. Namjenski uređaj treba biti dizajniran prema obliku dijela kako bi lim ostao ravan i stabilan oko područja zavara.
Dobar pričvršćivač treba da precizno pozicionira deo, da ga čvrsto stegne i omogući lako utovar i istovar. Ako dio ima vidljive površine, učvršćenje također treba izbjegavati ostavljanje tragova pritiska.
Kontrolišite praznine između listova
Prije zavarivanja provjerite da li područje preklapanja dobro pristaje. Potražite izdignute ivice, neravnine, opruge za utiskivanje ili otvore za montažu. Što je veći razmak, veća je vjerovatnoća da će se lim pomaknuti tokom zavarivanja i izobličiti nakon hlađenja.
Za serijsku proizvodnju koristite igle za lociranje, graničnike i stezne strukture kako biste svaki dio držali u istom položaju. Nemojte se oslanjati samo na iskustvo operatera.
Očistite područje zavarivanja
Ulje, prašina, oksidni film, ostaci ljepila od zaštitnog filma i mazivo za štancanje mogu utjecati na kontakt pri zavarivanju. Područje zavarivanja treba očistiti prije zavarivanja. U nekim slučajevima može biti potrebno lagano poliranje ili brisanje.
Ako lim ima premaz ili zaštitni film, potvrdite da je područje zavara ispravno očišćeno. Premaz unutar područja zavara može dovesti do slabih zavara, prskanja i površinske kontaminacije.
Provjerite mašinu, elektrode i sistem vodenog hlađenja
Prije proizvodnje provjerite da je napon punjenja stabilan, da su površine elektroda ravne, da su gornja i donja elektroda poravnate i da sistem vodenog hlađenja radi ispravno. Zavarivanje tankih limova je vrlo osjetljivo na stanje elektroda. Istrošena ili neujednačena elektroda može direktno uticati na izgled i ravnost zavara.
Kako kontrolisati izobličenje tokom zavarivanja?
Koristite kratko vrijeme pražnjenja i stabilnu energiju
Razlog zašto uređaj za tačkasto zavarivanje kondenzatora radi dobro za tanke limove je njegovo kratko vrijeme pražnjenja i koncentrirana toplina. Kada su parametri pravilno postavljeni, zavar se može brzo formirati uz ograničenje ukupnog unosa topline.
Tokom podešavanja, počnite sa nižim nivoom energije i postepeno povećavajte. Upotrijebite ispitivanje na povlačenje, ispitivanje ljuštenja ili ispitivanje razaranja da potvrdite čvrstoću zavara. Ne sudite o podešavanju samo po boji zavara ili po tome koliko je vidljiva oznaka zavara.
Postavite odgovarajući pritisak, vrijeme stiskanja i vrijeme zadržavanja
Vrijeme stiskanja omogućava elektrodi i listovima da ostvare stabilan kontakt prije nego što struja teče. Ako je vrijeme stiskanja prekratko, trenutno pražnjenje može uzrokovati prskanje i lokalno pregrijavanje. Vrijeme zadržavanja održava zavar stabilnim tokom rane faze hlađenja i pomaže u smanjenju brzog oslobađanja naprezanja.
Za tanki nehrđajući čelik, zabilježite čvrstoću zavara, dubinu udubljenja i izobličenje pod različitim postavkama pritiska tokom ispitivanja uzorka. Ovo pomaže u identifikaciji stabilnog prozora procesa.
Koristite više-pulsno ili stepenasto pražnjenje kada je potrebno
Ako jedno pražnjenje uzrokuje prskanje ili tragove opekotina na površini, može se procijeniti više-impulsno ili stepenasto pražnjenje. Manji impuls predgrijavanja može poboljšati kontakt, dok glavni impuls formira zavar.
Međutim, više impulsa ne znači uvijek bolje rezultate. Ako ukupni unos topline postane previsok, izobličenje se i dalje može povećati. Podešavanje se mora provjeriti zavarivanjem uzorka.
Izbjegavajte kontinuirano zavarivanje previše mjesta na jednom području
Ako dio ima više mjesta zavarivanja, nemojte zavarivati jedno lokalno područje neprekidno. Koristite simetrično zavarivanje, segmentirano zavarivanje ili preskočite zavarivanje kako biste ravnomjernije rasporedili toplinu.
Za dijelove kućišta, jedna praktična metoda je prvo zavariti centar, a zatim obje strane. Druga metoda je izmjenjivanje lijevog i desnog položaja kako biste izbjegli povlačenje lista u jednom smjeru.
Kontrolirajte ritam zavarivanja kako biste spriječili nakupljanje topline
Tačkasti zavarivač kondenzatora može raditi brzo, ali brže nije uvijek bolje za tanke limove. Ako se zavarivanje nastavi prebrzo, temperatura radnog komada postepeno raste. Čak i ako je svaka pojedinačna postavka zavara ispravna, ukupna izobličenja se mogu povećati.
Za dijelove koji se lako izobličuju, dodajte kratke intervale između zavara ili koristite pomoćne uređaje za{0}}odvođenje topline.
Šta učiniti nakon zavarivanja da biste izbjegli sekundarno izobličenje
Nemojte odmah otpuštati uređaj
Nakon zavarivanja, mjesta zavarivanja i okolni lim su još topli. Ako se učvršćenje odmah oslobodi, zaostalo naprezanje se može opustiti i uzrokovati novo izobličenje.
Za dijelove koji zahtijevaju dobru ravnost, držite radni komad u učvršćenju kratko vrijeme hlađenja prije nego što ga uklonite.
Izbjegavajte naglo prisilno hlađenje
Vrlo tanki limovi od nehrđajućeg čelika ne smiju se naglo hladiti vodom ili jakim hladnim zrakom. Velika temperaturna razlika može stvoriti novi stres. U većini slučajeva, prirodno hlađenje ili blago potpomognuto hlađenje je sigurnije.
Najbolja metoda hlađenja treba da zavisi od debljine lima, zahteva površine i proizvodnog ciklusa.
Manja izobličenja se mogu ispraviti odgovarajućim alatima
Ako dio ima samo neznatno savijanje, može se ispraviti pomoću namjenskog uređaja za izravnavanje ili alata za hladnu korekciju. Izbjegavajte udaranje čekićem, uvrtanje ili forsiranje ploče rukom, jer to može stvoriti nova udubljenja, ogrebotine ili pukotine.
Ako je izobličenje ozbiljno, osnovni uzrok je obično u parametrima zavarivanja, učvršćenju ili redoslijedu zavarivanja. Proces treba prilagoditi umjesto oslanjanja samo na korekciju nakon zavarivanja.
Provjerite ravnost i kvalitet zavara
Nakon zavarivanja provjerite ravnost, položaj zavara, dubinu udubljenja, prskanje, promjenu boje i čvrstoću zavara. Za kućišta za pohranu energije, precizne komponente i dijelove izgleda treba koristiti-inspekciju prvog dijela i rutinsko uzorkovanje.
Održavanje opreme također pomaže u sprječavanju izobličenja
Redovno provjeravajte stanje kondenzatora
Energetska stabilnost uređaja za tačkasto zavarivanje kondenzatora uvelike ovisi o stanju kondenzatora. Ako kondenzatori stare, stvarna energija pražnjenja može fluktuirati. Zavarivanje tankih limova može se tada prebaciti između slabih zavara i pregrijavanja.
Kapacitet kondenzatora, stabilnost napona punjenja i konzistentnost pražnjenja treba redovno provjeravati.
Održavajte elektrode i provodni krug
Površine elektroda trebaju ostati ravne, čiste i poravnate. Ako se provodne sabirnice, kablovi, držači elektroda ili izlazni terminali olabave ili oksidiraju, otpor kola se može povećati i izlazna energija može fluktuirati.
Ovi problemi direktno utiču na kvalitet zavara i mogu povećati rizik od izobličenja tankog lima.
Održavajte ispravan rad sistema za hlađenje
Vodovi za hlađenje vode trebaju ostati čisti, a rashladnu tekućinu treba zamijeniti u skladu sa zahtjevima opreme. Kada temperatura elektrode poraste, izgled zavara i unos topline postaju manje stabilni.
Uobičajeni proizvodni problem je taj što zavarivanje izgleda dobro na početku, ali se izobličenje pojavljuje nakon što mašina radi neko vrijeme. Ovo je često povezano sa zagrijavanjem elektroda ili nedovoljnim hlađenjem.
Šta provjeriti pri odabiru uređaja za točkovni zavarivanje kondenzatora za tanki nehrđajući čelik
Kontrola energije mora biti stabilna
Za tanki nehrđajući čelik maksimalna snaga nije glavna stvar. Mašina mora omogućiti stabilno i fino podešavanje energije. Trebao bi podržati podešavanje napona punjenja, energije pražnjenja, impulsnog načina rada i vremena zavarivanja na osnovu debljine lima i zahtjeva za zavarivanjem.
Ako je kontrola energije pregruba, zavarivanje tankih limova može se mijenjati između slabih zavara i pregrijavanja.
Kontrola pritiska mora biti pouzdana
Tanke ploče su osjetljive na pritisak. Mašina treba da obezbedi stabilan i podesiv pritisak, a elektrode treba da dodiruju radni predmet okomito tokom zavarivanja. Ako je pritisak nestabilan, čak i dobre postavke energije neće dati dosljedne rezultate.
Elektrode i pribor treba optimizirati za stvarni dio
Tanki dijelovi od nehrđajućeg čelika razlikuju se po obliku, položaju zavara i zahtjevima površine. Odgovarajući dizajn lica elektrode, lociranje učvršćenja i metode stezanja mogu značajno smanjiti izobličenje i udubljenje.
Ako dobavljač nudi samo standardnu mašinu bez pomoći u optimizaciji elektroda i učvršćenja, ravnost može biti teško kontrolisati tokom proizvodnje.
Sistem hlađenja treba da podržava kontinuiranu proizvodnju
Tokom kontinuirane proizvodnje, elektrode i provodni dijelovi se zagrijavaju. Mašina treba da ima pouzdano hlađenje elektroda, disipaciju toplote komponenti snage i temperaturnu zaštitu kako bi se sprečilo pomeranje kvaliteta zavara tokom vremena.
Zavarivanje uzoraka treba obaviti prije kupovine
Različite debljine nehrđajućeg čelika, uvjeti površine i zahtjevi za izgledom mogu proizvesti vrlo različite rezultate zavarivanja. Prije kupovine aparata za točkovno zavarivanje kondenzatora, najbolje je poslati prave uzorke, crteže i standarde prihvatljivosti na testiranje. Zavarivanje uzoraka pomaže u potvrđivanju čvrstoće zavara, udubljenja, prskanja, ravnosti i vremena ciklusa.
FAQ
P: Da li je uređaj za tačkasto zavarivanje kondenzatora pogodan za tanki nehrđajući čelik?
O: Da. Aparat za tačkasto zavarivanje kondenzatora ima kratko vrijeme pražnjenja i relativno malu površinu{1}}zahvaćenu toplinom, što ga čini pogodnim za mnoge tanke limove od nehrđajućeg čelika i precizne metalne dijelove. Parametri, pritisak, elektrode i učvršćenje moraju odgovarati stvarnom radnom komadu.
P: Zašto se tanki nehrđajući čelik iskrivi nakon točkastog zavarivanja?
O: Tanki nehrđajući čelik sporo raspršuje toplinu i primjetno se širi kada se zagrije. Nakon lokalnog zagrijavanja na mjestu zavarivanja dolazi do neravnomjernog skupljanja tokom hlađenja. Ako je učvršćenje slabo ili je energija previsoka, vjerovatnije je izvijanje.
P: Može li smanjenje energije zavarivanja spriječiti izobličenje?
O: Ne uvek. Ako je energija preniska, zavar može biti slab i zahtijevati doradu, što dodaje više topline i može povećati izobličenje. Cilj je pronaći odgovarajuću energiju i pritisak kako bi zavar bio pravilno završen prvi put.
P: Utječe li redoslijed zavarivanja na izobličenje tankog lima?
O: Da. Kontinuirano zavarivanje više tačaka u jednom području može dovesti do stvaranja topline. Simetrično zavarivanje, segmentirano preskakanje zavarivanja i odgovarajući intervali hlađenja pomažu u ravnomjernijoj raspodjeli topline.
Zaključak
Prilikom zavarivanja tankog nehrđajućeg čelika pomoću točkastog zavarivanja kondenzatora, izobličenje se ne može riješiti jednostavnim smanjenjem energije. Pravi cilj je održati unos topline, pritisak zavarivanja, ograničenje učvršćenja, stanje elektroda, redoslijed zavarivanja i hlađenje stabilnim.
Prilikom odabira atočkasti zavarivač za pražnjenje kondenzatoraili aparat za točkasto zavarivanje za skladištenje energije, nemojte se fokusirati samo na maksimalnu snagu ili cijenu. Za zavarivanje tankih limova, obratite veću pažnju na preciznost kontrole energije, stabilnost pritiska, prilagođavanje elektroda i učvršćenja, sistem hlađenja, funkcije zaštite i rezultate zavarivanja uzorka.
Ako imate posla s tankim izobličenjem zavarivanja nehrđajućeg čelika, možete poslati Haifei-u svoju klasu nehrđajućeg čelika, debljinu, crteže, pozicije zavarivanja, zahtjeve za izgled, standarde ravnosti i proizvodni cilj. Možemo vam pomoći u procjeni odgovarajućeg uređaja za točkasto zavarivanje s pražnjenjem kondenzatora, dizajna učvršćenja i automatskog rješenja za točkasto zavarivanje za vašu primjenu.