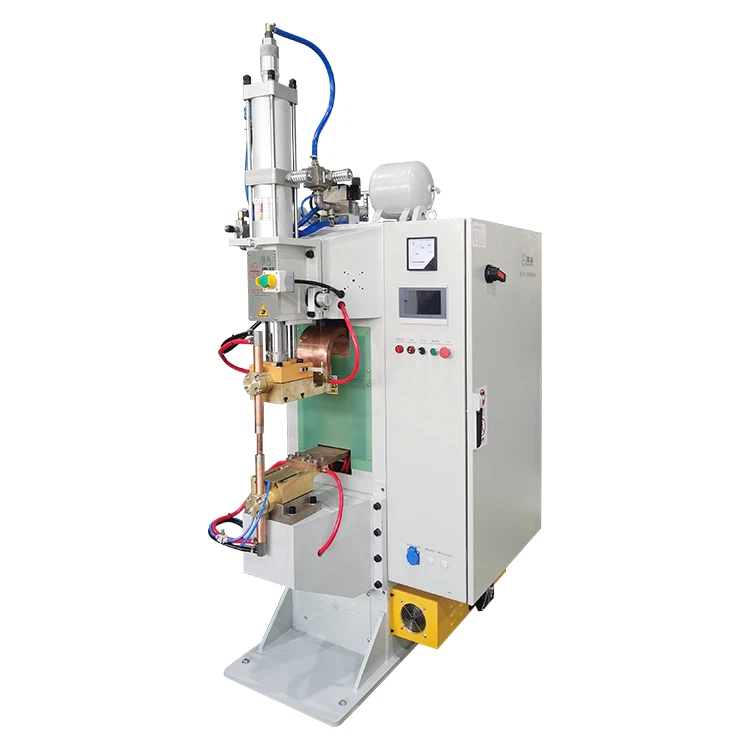
Zašto točkasto zavarivanje bakrenom žicom zahtijeva poseban odabir elektroda
Bakar ima izuzetno visoku električnu i toplotnu provodljivost. Iako je ovo korisno u električnim primjenama, stvara izazove u točkastom zavarivanju:
- Visoka provodljivost + brzo rasipanje topline: Energija se brzo širi dalje od tačke zavarivanja, što otežava postizanje pravilnog spajanja.
- Problemi oksidacije i adhezije: Bakar lako oksidira pod visokom temperaturom i prianja na elektrodu, uzrokujući brže trošenje i nestabilnu kvalitetu zavara.
- Visoka mehanička i termička opterećenja: Tokom tačkastog zavarivanja, elektrode moraju izdržati pritisak, strujni udar i ponovljene toplotne cikluse.
Prema tome, elektrodni materijali moraju osigurati visoku provodljivost, izdržljivost, otpornost na toplinu i performanse protiv -adhezije kako bi se osigurala efikasnost zavarivanja, čvrstoća zavara i vijek trajanja opreme.


Mašine za točkasto zavarivanje za zavarivače bakra - MFDC i kondenzatorskog pražnjenja
U modernoj proizvodnji najčešće se koriste dvije vrste opreme za zavarivanje bakrene žice:
Obezbedite stabilan i kontrolisan strujni izlaz. Idealno za aplikacije koje zahtijevaju dosljedan kvalitet zavara.
Oslobodite veliku struju u vrlo kratkom vremenu, idealno za tanke bakarne žice i{0}}brzinu automatiziranu proizvodnju.
Bez obzira na tip mašine, izbor elektrode mora odgovarati materijalu i primeni.
Materijali za elektrode i scenariji primjene
| Materijal elektrode | Ključne karakteristike | Preporučena upotreba / debljina bakra | Predložene postavke mašine |
| čisti bakar (T2 / TU1) | Odlična električna i toplotna provodljivost | Tanke bakrene žice (1-2 mm) | Kratak impuls 0,1–0,3 s, nizak pritisak cca . 0.3 MPa |
| hrom cirkonijum bakar (C18150) | Visoka provodljivost (~85% IACS), poboljšana čvrstoća i otpornost na habanje | Bakar srednje{0}}debljine (3–6 mm) | Visok-struja visoke frekvencije 1–5 kHz, potrebno je aktivno hlađenje |
| Volfram bakar (CuW70 / CuW80) | Izuzetna otpornost na toplotu, održava oblik na većim ili jednakim 1000 stepeni | Debele bakrene komponente (veće ili jednake 5 mm) | Velika struja 60–80 kA, veća sila elektrode |
| Bakar ojačan disperzijom oksida (OD-Cu) | Vrhunska otpornost na -adheziju i otpornost na habanje | Precizno zavarivanje, složeni oblici, stabilna proizvodnja | Više-impulsno zavarivanje, poboljšana termička kontrola |
Napomena: 100% IACS=provodljivost čistog bakra. C18150 nudi 85% IACS, ali daleko veću izdržljivost i termičku stabilnost.
Kako optimizirati postavke vašeg aparata za zavarivanje
Ispravno podešavanje parametara je ključno za postizanje stabilne kvalitete zavara:
1. Struja i vrijeme zavarivanja
- Tanke bakarne žice: Koristite kratke impulse (0,1–0,3 s) da smanjite rasipanje topline.
- Srednje/debeli bakarni dijelovi: Povećajte struju, produžite vrijeme zavarivanja ili koristite više-slijedove impulsa.
2. Pritisak elektrode
- Tanke žice: cca.0,3 MPa
- Debeli bakarni dijelovi:0,5 MPa ili više
3. Zahtjevi za hlađenje
- OdržavajteVeća ili jednaka 60 L/minprotok za hlađenje za C18150, CuW i OD-Cu elektrode.
- Spriječite pregrijavanje, deformacije i ubrzano trošenje.
4. Rutinsko održavanje
- Zamijenite elektrode kada se promjer vrha smanji zaVeće ili jednako 20%.
- Često čistite površinu elektrode kako biste uklonili oksidaciju i naslage bakra.
- Koristite PLC nadzor za stabilnost struje, pritiska i hlađenja.
Kako materijali elektroda utječu na kvalitetu i vijek trajanja opreme
- Visoka provodljivost → bolji prijenos energije
- Otpornost na habanje → duži vijek trajanja elektrode i manje zamjene
- Otpornost na toplotu → konzistentno formiranje zrna vara
- Anti-adhezija → manje zagađivača i stabilan kvalitet zavara
Odabir prave elektrode značajno smanjuje varijabilnost, poboljšava konzistentnost zavarivanja i smanjuje troškove proizvodnje.
Vodič za brzi izbor elektroda
- Tanke bakrene žice (1–2 mm) → Čisti bakar
- Bakar srednje{0}}debljine (3–6 mm) → C18150
- Debeli bakreni dijelovi (veći ili jednaki 5 mm) → CuW70 / CuW80
- Precizne ili anti-prijanjanje → OD-Cu
Uobičajene greške koje treba izbjegavati
- "Veća provodljivost je uvijek bolja."
Čisti bakar dobro provodi, ali se brzo haba-neprikladan za-zavarivanje visokog ciklusa.
- "Elektrode ne trebaju održavanje."
Habanje elektroda, oksidacija i deformacija su neizbježni.
- "Jedan parametar odgovara svim bakarnim zavarenim spojevima."
Svaka debljina i primjena zahtijevaju prilagođene parametre zavarivanja.

Zaključak
Kod točkastog zavarivanja bakrene žice, odabir prave elektrode je kritičan.
Kroz pravilan odabir materijala, preciznu kontrolu parametara i dosljedno održavanje, proizvođači mogu značajno poboljšati stabilnost zavarivanja, smanjiti trošenje elektroda i poboljšati performanse opreme.
Odabir prave elektrode osigurava da vaša mašina za točkasto zavarivanje isporučuje konzistentan i pouzdan zavari u svim primenama bakra.