Uvod
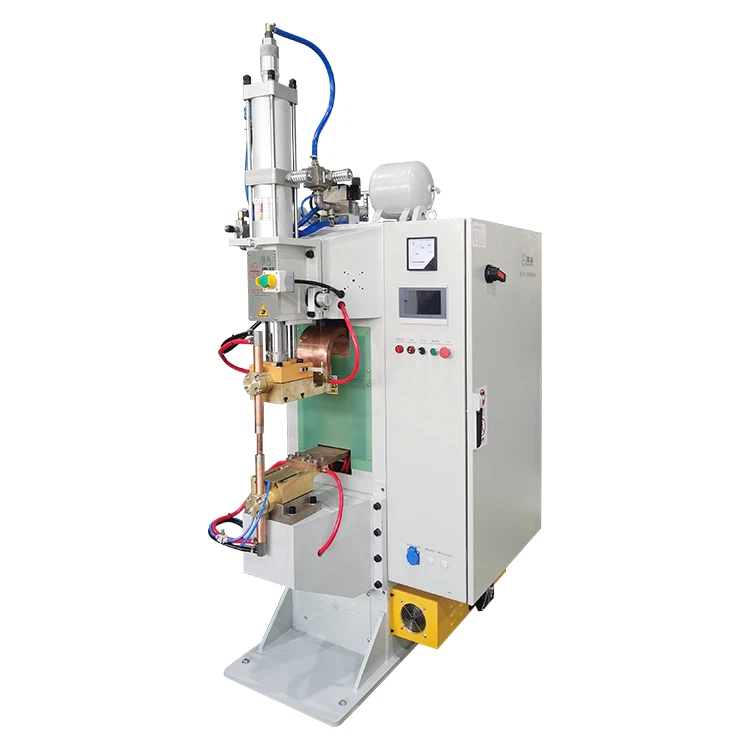
Kao efikasna oprema za zavarivanje,kapacitivni aparati za zavarivanjese široko koriste u proizvodnji baterija, elektronskih komponenti i drugim poljima. Njihov kvalitet zavarivanja direktno zavisi od podešavanja specifikacije, uključujući parametre kao što su struja, vreme i pritisak elektrode. Ovaj članak se fokusira na osnovne tačke podešavanja aparata za zavarivanje kapacitivnim pražnjenjem, analizirajući kako naučno optimizovati specifikacije zavarivanja.
I. Podešavanje vršne struje zavarivanja
- Vrhunac struje zavarivanja kod aparata za zavarivanje kapacitivnim pražnjenjem direktno utiče na efekat fuzije zavara. Može se fleksibilno prilagoditi na sljedeće načine:
- Podesite napon punjenja: Povećanje napona punjenja kondenzatora za skladištenje energije može povećati trenutni vrh, ali se mora obratiti pažnja na balansiranje ukupne izlazne energije. Na primjer, kod zavarivanja debelih ploča potrebno je povećati napon kako bi se poboljšala penetracija.
- Promjena omjera zavoja transformatora: Smanjenje zavoja primarnog namotaja može povećati strujni vrh, ali će skratiti vrijeme napajanja. Ova metoda je prikladna za scenarije koji zahtijevaju veće brzine zavarivanja.
II. Optimizacija vremena napajanja
- Vrijeme napajanja usko je povezano s energijom zavarivanja i potrebno je prilagođavanje na osnovu debljine radnog komada i materijala:
- Podešavanje kapaciteta kondenzatora: Povećanje kapaciteta kondenzatorske banke može produžiti vrijeme napajanja, pogodno za debele materijale ili metale visoke toplinske provodljivosti (kao što su bakar, aluminij).
- Sveobuhvatno podešavanje u kombinaciji sa strujnim vrhom: Ako je strujni vrh visok, vrijeme napajanja može se na odgovarajući način skratiti kako bi se izbjeglo pregrijavanje; obrnuto, potrebno je produžiti vrijeme uključivanja kako bi se osiguralo dovoljno spajanje zavara.
III. Odabir pritiska i veličine elektrode
- Pritisak i veličina elektrode direktno utiču na stabilnost i čvrstoću zavara:
- Podešavanje pritiska: Pritisak elektrode treba da odgovara materijalu radnog komada. Na primjer, kod zavarivanja nehrđajućeg čelika potrebno je povećati pritisak kako bi se smanjio kontaktni otpor, dok tanki materijali zahtijevaju smanjeni pritisak kako bi se izbjegla udubljenja.
- Prilagodba veličine: Veličinu vrha elektrode treba odabrati prema veličini točke zavarivanja. Prevelika lako uzrokuje disperziju topline, dok premala može uzrokovati lokalno pregrijavanje što dovodi do prskanja.
IV. Sigurnost i probno zavarivanje
- Nakon podešavanja specifikacija, mora se izvršiti probna verifikacija zavarivanja:
- Probni proces zavarivanja: Posmatrajte izgled šava (kao što je dubina udubljenja, stanje prskanja) i čvrstoću (testovi zatezanja/smicanja) kroz probno zavarivanje, postepeno korigujući parametre.
- Sigurnosne mjere: Provjerite istrošenost elektroda prije rada, osigurajte dobro uzemljenje; odmah ispraznite preostalo punjenje kondenzatora nakon zavarivanja kako biste izbjegli rizik od strujnog udara.
Zaključak
Podešavanje specifikacija zavarivanja za mašine za zavarivanje kapacitivnim pražnjenjem zahteva kombinovanje karakteristika materijala, debljine obratka i potreba procesa, postizanje optimalnih rezultata kroz koordiniranu optimizaciju parametara kao što su strujni vrh, vreme uključivanja i pritisak elektrode. Naučne specifikacije ne samo da mogu poboljšati kvalitet zavarivanja već i produžiti vijek trajanja opreme. Preporučuje se da preduzeća uspostave standardizovane baze podataka parametara i redovno obučavaju operatere da u potpunosti iskoriste prednosti performansikapacitivni aparati za zavarivanje.