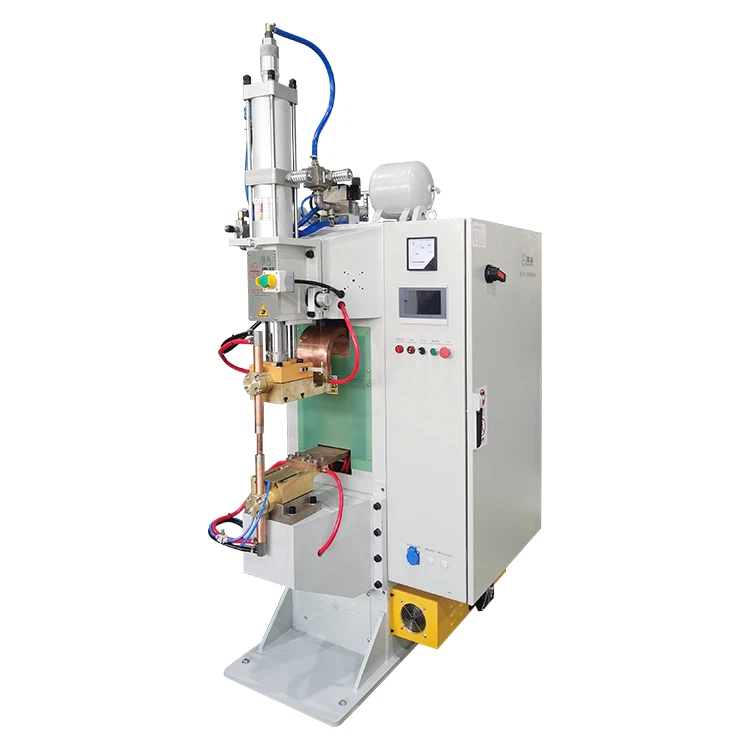
Prskanje od zavarivanja kod otpornog točkastog zavarivanja nastaje kada se rastopljeni metal izbaci iz spoja zavara prije nego što se može stvrdnuti pod silom elektrode. Najčešći uzroci su prekomjeran unos topline, nedovoljna ili nestabilna sila elektrode, neadekvatno vrijeme stiskanja, loše uklapanje-karmane, nedosljedno stanje površine i istrošene ili neusklađene elektrode.
Kod otpornog točkastog zavarivanja, ovaj događaj se preciznije naziva izbacivanjem zavara. Razlikuje se od MIG ili MAG prskanja, koje je povezano sa električnim lukom, prijenosom{1}}žica za punjenje i zaštitnim plinom. Ovaj članak se fokusira samo na izbacivanje tokom MFDC i konvencionalnog otpornog točkastog zavarivanja.
Smanjenje izbacivanja ne znači jednostavno smanjenje struje zavarivanja. Mehanička postavka, stvarna struja, vrijeme zavarivanja, sila elektrode i stanje materijala moraju se zajedno provjeriti, nakon čega slijedi još jedan test -čvrstoće zavara.
Glavni uzroci prskanja kod tačkastog zavarivanja otporom
| Mogući uzrok | Šta se dešava | Šta prvo provjeriti |
|---|---|---|
| Prekomjerna struja zavarivanja | Toplina se razvija brže nego što zona zavara može sadržati rastopljeni metal | Provjerite stvarnu isporučenu struju i uporedite je sa odobrenim rasporedom |
| Predugo vrijeme zavarivanja | Grumen nastavlja da raste sve dok se rastopljeni metal ne izbaci | Potvrdite vrijeme zavarivanja i vremenske jedinice kontrolera |
| Nedovoljna sila elektrode | Listovi se ne drže dovoljno čvrsto da zadrže otopljeni grumen | Provjerite stvarnu silu elektrode, a ne samo tlak zraka |
| Nedovoljno vrijeme stiskanja | Struja počinje prije nego se uspostavi puni kontakt elektrode | Provjerite nagomilavanje sile i trenutno{0}}vrijeme početka |
| Loš dio -prilagođen | Praznine stvaraju neravnomjeran kontakt i koncentrisano grijanje | Pregledajte spoj prije promjene električnih postavki |
| Istrošeno lice elektrode | Promijenjena kontaktna površina mijenja gustinu struje i raspodjelu topline | Provjerite promjer lica, oblik, podizanje i poravnanje |
| Kontaminirana ili varijabilna površina | Ulje, oksid ili premaz mijenjaju kontaktnu otpornost | Uporedite serije materijala i uslove čišćenja |
| Nestabilno hlađenje | Stanje elektroda se mijenja tokom kontinuirane proizvodnje | Provjerite protok vode, temperaturu i začepljene kanale |
| Neispravan redosled zavarivanja | Postojeći zavari mijenjaju putanju struje kroz sklop | Uporedite prvi zavar sa kasnijim pozicijama zavara |
Strategije za smanjenje prskanja pri zavarivanju
- Rational Parameter Settings: Nedovoljna ili nestabilna sila elektrode može smanjiti zadržavanje rastopljenog-metala i stvoriti neravnomjeran kontakt između listova. Prekomjerna sila može smanjiti otpor kontakta i promijeniti formiranje grumena. Ispravna sila se mora razviti zajedno sa strujom i vremenom zavarivanja.
- Redovno održavanje opreme: Periodično pregledavajte i održavajte srednjefrekventni točkovni zavarivač kako biste bili sigurni da je u dobrom stanju. Odmah zamijenite jako istrošene elektrode.
- Odaberite odgovarajući materijali za zavarivanje: Koristite kvalifikovane materijale za zavarivanje i izbjegavajte one sa nečistoćama ili slojevima oksida.
- Optimizirajte redoslijed i metode zavarivanja: Prilagodite redoslijed zavarivanja i metode rada kako biste osigurali ravnomjernu distribuciju topline tokom zavarivanja i smanjili stvaranje prskanja.
Kako smanjiti prskanje pri tačkom zavarivanja?
1. Provjerite radni komad prije promjene parametara
Potvrdite da su listovi pravilno postavljeni, da spoj nema neočekivane praznine i da su površine za zavarivanje razumno konzistentne. Promjene parametara ne mogu kompenzirati nestabilno{1}}uklapanje.
2. Pregledajte i poravnajte elektrode
Provjerite ima li na površinama elektroda istrošenost, udubljenje, podizanje materijala i neispravno poravnanje. Promijenjena površina elektrode mijenja kontaktni pritisak i gustinu struje.
3. Provjerite snagu elektrode i vrijeme stiskanja
Uvjerite se da programirana struja počinje tek nakon što se uspostavi stabilna sila elektrode. Ako mašina koristi pneumatske postavke pritiska, potvrdite kako se ta postavka odnosi na stvarnu silu elektrode.
4. Provjerite stvarnu struju i vrijeme zavarivanja
Usporedite isporučenu struju i vrijeme zavarivanja sa odobrenim rasporedom zavarivanja. Ako je izbacivanje počelo nakon održavanja, promjene elektrode ili promjene materijala, istražite tu promjenu prije kreiranja potpuno novog rasporeda.
5. Podesite jednu po jednu varijablu
Smanjenje struje može zaustaviti vidljivo prskanje, ali također može stvoriti grumen zavarivanja premale veličine. Izvršite jedno kontrolirano podešavanje, napravite reprezentativne uzorke i ponovite traženi{1}}test kvaliteta zavara.
6. Testirajte po stvarnoj stopi proizvodnje
Nekoliko izoliranih zavara može izgledati prihvatljivo jer elektrode imaju vremena da se ohlade. Pokrenite probno ispitivanje pri predviđenoj brzini ciklusa da identifikujete probleme sa hlađenjem,-trošenjem elektroda ili prisilom{2}}stabilnošću.
Kako provjeriti zavar nakon smanjenja prskanja?
Smanjenje vidljivog prskanja mora biti praćeno{0}}provjerom kvaliteta zavara. U suprotnom, niža-trenutna postavka može sakriti problem izbacivanja dok se proizvodi premali ili slab zavar.
Ovisno o zahtjevima proizvoda, provjera može uključivati vizuelni pregled, ispitivanje ljuštenja ili dlijeta, ispitivanje na zatezanje{0}}ispitivanje na smicanje, ispitivanje-presjeka ili drugu odobrenu metodu. Podaci o praćenju procesa{3}}mogu pomoći u identifikaciji promjena, ali ne zamjenjuju automatski fizičko ispitivanje zavara.
FAQ
P: Šta uzrokuje prskanje zavarivanja kod otpornog točkastog zavarivanja?
O: Glavni uzroci su prekomjerna struja ili vrijeme zavarivanja, nedovoljna sila elektrode, neadekvatno vrijeme stiskanja, loše postavljanje-, nedosljedno stanje površine i istrošene ili neusklađene elektrode.
P: Šta je izbacivanje kod tačkastog zavarivanja?
O: Izbacivanje se dešava kada se rastopljeni metal izbacuje iz interfejsa zavarivanja tokom ciklusa zavarivanja. Često se opisuje kao prskanje iz tačke zavarivanja, ali se razlikuje od prskanja koje nastaje postupkom lučnog{1}}varenja.
P: Da li prevelika struja zavarivanja uzrokuje prskanje?
O: Da, prekomjerna struja može uzrokovati brzi rast i izbacivanje grumena. Međutim, struja se ne smije smanjivati dok se također ne provjeri sila elektrode, vrijeme stiskanja, namještanje-i stanje površine.
P: Može li mala sila elektrode uzrokovati izbacivanje zavara?
O: Da. Nedovoljna ili nestabilna sila možda neće zadržati rastopljeni metal između listova. Stvarnu silu elektrode treba provjeriti radije nego se oslanjati samo na postavku pneumatskog-pritiska.
P: Zašto se prskanje pojavljuje tek nakon kontinuiranog zavarivanja?
O: Površine elektroda se mogu zagrijati, istrošiti ili skupiti materijal tokom proizvodnje. Treba provjeriti performanse hlađenja, stabilnost sile i promjene u kontaktnoj površini.
P: Da li MFDC eliminiše prskanje od zavarivanja?
O: Ne. MFDC obezbjeđuje programabilnu kontrolu struje i vremena, ali do izbacivanja može doći ako raspored zavarivanja, sila elektrode, postavljanje-postrojenja, hlađenje ili stanje elektrode nisu odgovarajući.
Zaključak: Smanjite prskanje bez slabljenja zavara
Šta uzrokuje prskanje zavarivanja u asrednje{0}}točkasti zavarivač? Kod otpornog točkastog zavarivanja, prskanje-točnije nazvano izbacivanje šava- obično je uzrokovano prekomjernom strujom ili vremenom zavarivanja, nedovoljnom snagom elektrode, neadekvatnim vremenom stiskanja, lošim uklapanjem lima-, nedosljednim stanjem površine ili istrošenim i neusmjerenim elektrodama.
Započnite provjerom radnog komada i stanja elektrode, zatim provjerite silu elektrode, vrijeme stiskanja, isporučenu struju, vrijeme zavarivanja i hlađenje. Mijenjajte jednu po jednu varijablu i ponovo testirajte zavar. Smanjenje vidljivog prskanja je uspješno samo kada zrna vara i čvrstoća spoja i dalje ispunjavaju tražene kriterije prihvatljivosti.
zatražite uzorak testa zavarivanja