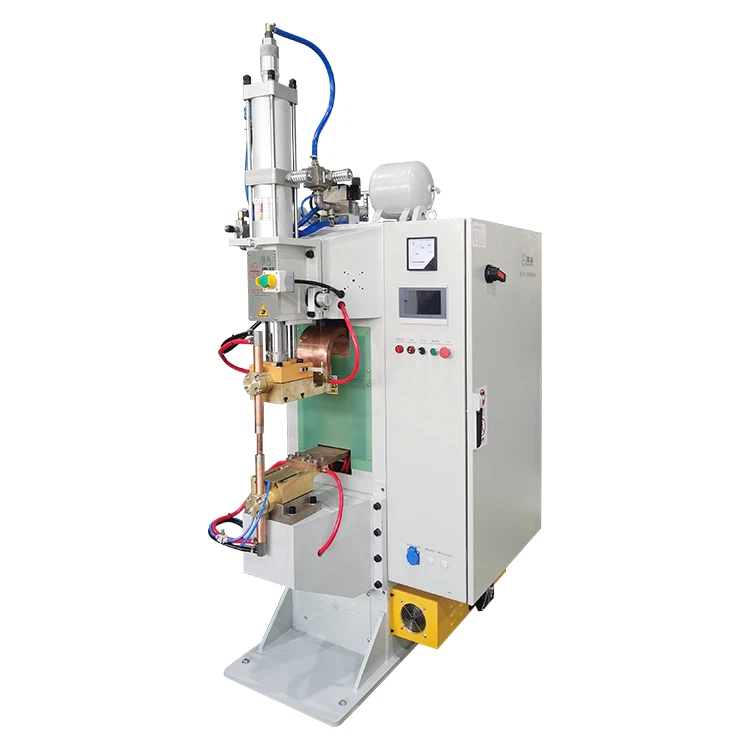
- Održavanje vršne performanse u vašemSrednje frekvencijsko mjesto zavarivačšarke značajno sa stanjem svogelektrodas.
- Nošene, oksidirane ili kontaminirane površine elektrode vode direktno do nedosljednog trenutnog protoka, lošu distribuciju topline i na kraju, subpar zavarivanje i povećani prekid.
- Savladavanje ispravne postupke brušenja elektrode nije samo održavanje; Bitno je za osiguranje kvaliteta zavarivanja, efikasnosti i maksimiziranja života elektrode. Ovaj vodič za haifei opisuje ključne tehnike i uključene korake.

Zašto samljeti?
Elektrodesu kritično sučelje prenošenje struje i pritiska na radni dijelove. Vremenom, njihovi savjeti gljive, jame, oksidiraju i akumuliraju nečistoće (poput aluminijskog oksida ili cinka). Ova degradira kontakt, povećava električnu otpornost, generira višak vrućine na samoj elektrodi i stvara nedosljedne ili slabe zavarivanje. Redovna brusna obnavlja ispravan cjenovnik (oblik i ugao) i čistu, glatku, provodnu površinu, osiguravajući optimalnu gustinu tekućine i generacije toplineiznutraRadni komadi, ne na licu elektrode.
Priprema je ključna:
Prvo sigurnost:Uvek isključite zavarivač iz svog izvora napajanja. Preporučuju se postupci zaključavanja / tagout-a.
Izbor alata:Odaberite odgovarajuće alate na bazi elektroda (obično legura bakra) i nivoa habanja. Uobičajeni alati uključuju namjenske komode za kopiranje elektroda, fino grizne brusilice ili specijalizirane datoteke / kamenje. Izbjegavajte grube abrazive koji uzrokuju preveliku uklanjanju materijala.
Osigurajte elektrodu:Provjerite je li elektroda čvrsto stegnuta u svom držaču ili vizu da spreči kretanje tokom brušenja.

Postupak brušenja: korak po korak pristup
Čisto:Uklonite labavu prljavštinu, ulje ili zavarivanje prskanjem žičanom četkom ili čistom krpom.
Grubo mljevenje (ako je potrebno):Za značajno deformirane savjete (gljive), koristite brusilicu ili grubu komodapažljivoPonovno uspostavite osnovni oblik konusnog ili kupola. Održavajte navedeni kut vrha proizvođača (obično 120-140 stepeni za konuse). Nanesite lagani pritisak i često zakrenite elektrodu za čak i nošenje. Izbjegavajte pregrijavanje.
Fino brušenje:Koristite finiji abrazivni kamen ili komoda za glatku površinu nakon oblikovanja. Ovo uklanja grube brusne oznake i burre. Cilj je ujednačen, malo teksturirana završna obrada - glatkoća ogledala nije potrebna i ponekad može ometati rasipanje topline.
Završni poljski (neobavezno):Za neke aplikacije, završni lagani poljski s vrlo finim sredstvim krpom ili poliranjem paste može dodatno poboljšati površinsku provodljivost i svojstva otpuštanja. Izbjegavajte zaokruživanje pažljivo uspostavljenog kuta vrha.
Kritične mjere opreza:
Sačuvati materijal:Mljesi samo dovoljno da vrati površinu i oblik. Prekomjerno brušenje drastično skraćuje život elektrode.
Održavajte ugao i simetrija:Grind okomito na osovinu elektrode za očuvanje koncentricije. ObojeElektrodeU paru treba imati identične profile.
Čistoća:Uklonite sve brušenje krhotine iz elektrode i držača prije ponovnog sastanka kako biste spriječili električne kratke hlače ili kontaminaciju.
PPE:Uvijek nosite sigurnosne naočale (štitnik za lice koji se preporučuje za mljevenje) i rukavice.
Marljivo slijedeći ove HAifei preporučene tehnike, osiguravate svojeSrednje frekvencijsko mjesto zavarivačdosljedno pruža visokokvalitetne zavarivanje, minimizira otpad i preradu i produžava vrijedan radni vijek svogElektrode. Redovna inspekcija i pravovremena brušenje su temeljne za efikasne operacije zavarivanja.
Za više tehničke podrške, molimkontaktSAD.
📞 whatsapp: 0086 18129519717
🔔email: wd03@busbarwelder.com