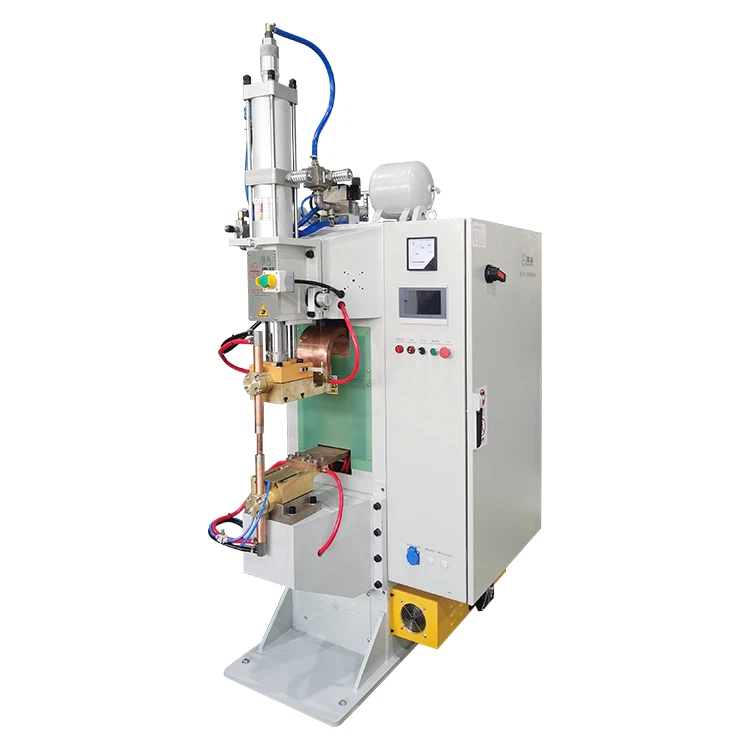
Uvod: Zašto su hladni zavari česti uTačkasto zavarivanje aluminijumskih ploča?
Aluminijski materijal ima karakteristike kao što su jaka toplinska provodljivost i površina sklona oksidaciji, što čini njegov proces zavarivanja izazovnijim od običnog čelika. Ako su parametri zavarivanja nepravilno postavljeni ili je održavanje opreme neadekvatno, lako se mogu pojaviti problemi poput lošeg kontakta ili nedovoljne topline, što može dovesti do hladnih zavara. Stoga je ovladavanje ispravnim metodama rada i tehnikama upotrebe opreme ključno za poboljšanje kvaliteta zavarivanja.
I. Optimiziranje postavki struje i vremena zavarivanja
Razumno prilagodite intenzitet struje:Struja je ključni faktor koji određuje toplinu zavarivanja. Kada koristite analuminijski tackasti zavarivač, odaberite odgovarajući intenzitet struje na osnovu debljine i materijala aluminijumske ploče. Preniska struja će uzrokovati nedovoljnu toplinu, stvarajući hladan zavar; previsoka struja može izgorjeti kroz ploču ili uzrokovati lijepljenje elektrode.
Kontrolno vrijeme zavarivanja:Vrijeme zavarivanja direktno utiče na unos topline. Za aluminijske ploče različitih debljina, postavite razumno vrijeme uključivanja kako biste osigurali potpuno spajanje metala i izbjegli hladne zavare zbog neadekvatnog zagrijavanja.
II. Odabir i održavanje visoko{1}}kvalitetnih elektroda
Koristite materijale za elektrode visoke{0}}provodljivosti:Preporučljivo je koristiti elektrode od krom cirkonijum bakra ili legura volframa bakra. Ovi materijali imaju dobru provodljivost i jaku otpornost na habanje, pomažući u poboljšanju stabilnosti zavarivanja, smanjenju kontaktne otpornosti i sprječavanju hladnih zavara.
Redovno čišćenje i zamena elektroda:Oksidacija ili kontaminacija na površini vrha elektrode ozbiljno utiče na prenos struje. Preporučuje se redovno čišćenje elektroda i brza zamjena jako istrošenih vrhova elektroda kako bi se osigurao kvalitet zavarivanja.
III. Osiguravanje dobrog kontakta radnog predmeta i sistema pritiska
Čista površina zavarivanja:Sloj oksida (Al₂O₃) na površini aluminija ima slabu provodljivost i mora se ukloniti prije zavarivanja brusnim papirom ili hemijskim sredstvima za čišćenje kako bi se osigurao dobar kontakt i izbjegli hladni zavari.
Sistem stabilnog pritiska:Sistem pritiska igra ključnu ulogu u formiranju zavarenog spoja. Nedovoljan pritisak dovodi do slabe intimnosti kontaktne površine, uzrokujući neravnomjerno stvaranje topline i posljedično izazivanje hladnih zavara. Redovno provjeravajte pneumatski ili hidraulički sistem kako biste osigurali stabilan i pouzdan pritisak.
IV. Racionalna konfiguracija rashladnog sistema i uslovi okoline
Kontrolirajte efikasnost hlađenja:Visoke temperature nastale tokom procesa zavarivanja, ako se ne rasprše na vrijeme, mogu dovesti do deformacije elektrode ili slabih mjesta zavarivanja. Stoga, osigurajte da sistem hlađenja radi normalno kako bi se održala stabilna radna temperatura opreme.
Održavajte suvo radno okruženje:Vlažno okruženje može lako stvoriti vlagu u području zavarivanja, ometajući provodljivost struje i povećavajući rizik od hladnih zavara. Preporučuje se da se zavarivanje obavlja u suvom, dobro-prozračenom okruženju.
Zaključak: naučna operacija je ključna za eliminaciju hladnih zavara
Razumnim postavljanjem parametara zavarivanja, odabirom elektroda visokog{0}}kvaliteta, osiguravanjem čistoće radnog komada i stabilnog sistema pritiska, u kombinaciji s dobrim hlađenjem i upravljanjem okolišem, pojava hladnih zavara tokomtačkasto zavarivanje aluminijumske pločeproces se može efikasno izbeći. Sa razvojem pametne proizvodne tehnologije, modernealuminijski točkasti zavarivačirazvijaju se prema većoj efikasnosti i inteligenciji, pružajući stabilnija i pouzdanija rješenja za zavarivanje za industrijsku proizvodnju.