Uvod:
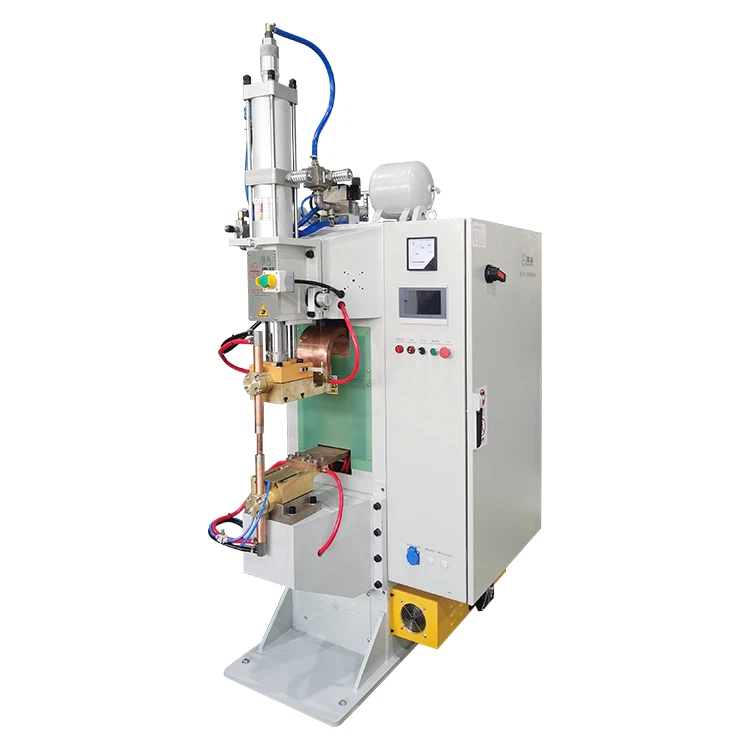
U industrijskoj proizvodnji,MFDC aparati za tačkasto zavarivanje, posebno mašine za točkasto zavarivanje srednje frekvencije (MFDC), imaju široku primjenu u različitim poljima kao što su proizvodnja automobila i montaža kućnih aparata zbog svoje visoke efikasnosti i karakteristika{0}}štede energije. Međutim, tokom praktičnog rada, mnogi korisnici se susreću s problemom "slabih zavara", koji ne samo da utječe na kvalitetu proizvoda, već može predstavljati i sigurnosni rizik. Ovaj članak istražuje uobičajene uzroke i rješenja za slabe točke zavarivanja.
I. Provjerite da li je pritisak elektrode odgovarajući
Pritisak elektrode je jedan od ključnih faktora koji utiču na čvrstoću zavara. Ako je pritisak prenizak, to dovodi do prevelikog otpora kontakta i nedovoljnog stvaranja topline; naprotiv, preveliki pritisak može uzrokovati deformaciju lima ili previše duboko udubljenje. Preporučuje se razumno podešavanje pritiska elektrode na osnovu debljine i vrste materijala, redovno provera istrošenosti vrhova elektroda i njihova brza zamena kada je potrebno.
II. Potvrdite da li su postavke struje i vremena zavarivanja razumne
Struja i vrijeme zavarivanja direktno utiču na unos topline. Kada koristite anMFDC aparat za tačkasto zavarivanje, ako je struja preniska ili je vrijeme uključivanja prekratko, grumen se ne može u potpunosti formirati, što rezultira nedovoljnom čvrstoćom zavara. Parametri bi trebali biti optimizirani i otklonjeni prema vrsti materijala, debljini i zahtjevima za zavarivanje, pozivajući se na priručnik opreme, a potrebno je provesti testove uzoraka kako bi se osigurao kvalitet zavara.
III. Obratite pažnju na čišćenje i održavanje vrhova elektroda
Nakon duže upotrebe, slojevi oksida ili metalne prskanje mogu se lako nakupiti na površini vrha elektrode, smanjujući električnu provodljivost i dovodeći do slabih zavara. Preporučuje se redovno čišćenje vrhova elektroda kako bi njihova površina bila glatka i čista. Istovremeno provjerite da li sistem hlađenja radi normalno kako biste spriječili pregrijavanje elektroda, što utiče na rezultate zavarivanja.
IV. Rješavanje problema za potencijalne kvarove opreme
Ako su gore navedeni problemi isključeni, ali slabi zavari i dalje postoje, to može biti posljedica električnih kvarova ili abnormalnosti upravljačkog sistema uMFDC aparat za tačkasto zavarivanjesama. U tom slučaju kontaktirajte stručno tehničko osoblje da izvrši sveobuhvatnu inspekciju opreme, osiguravajući stabilnu izlaznu snagu i normalan rad upravljačkog modula.
Zaključak
Slabo zavarivanje je uobičajen tehnički izazov prilikom upotrebeMFDC aparati za tačkasto zavarivanje. Međutim, standardizacijom operativnih procedura, razumnim postavljanjem parametara i redovnim održavanjem opreme, većina problema se može efikasno riješiti. Prilikom odabira i korištenjaMFDC aparati za tačkasto zavarivanje, preduzeća bi se također trebala fokusirati na kvalitet robne marke i-uslugu nakon prodaje kako bi osigurali-dugoročni, stabilan kvalitet zavarivanja. Samo kroz naučnu upotrebu i upravljanje opremom mogu se postići prednosti visoke -efikasnostiMFDC aparati za tačkasto zavarivanjebiti u potpunosti realizovan.