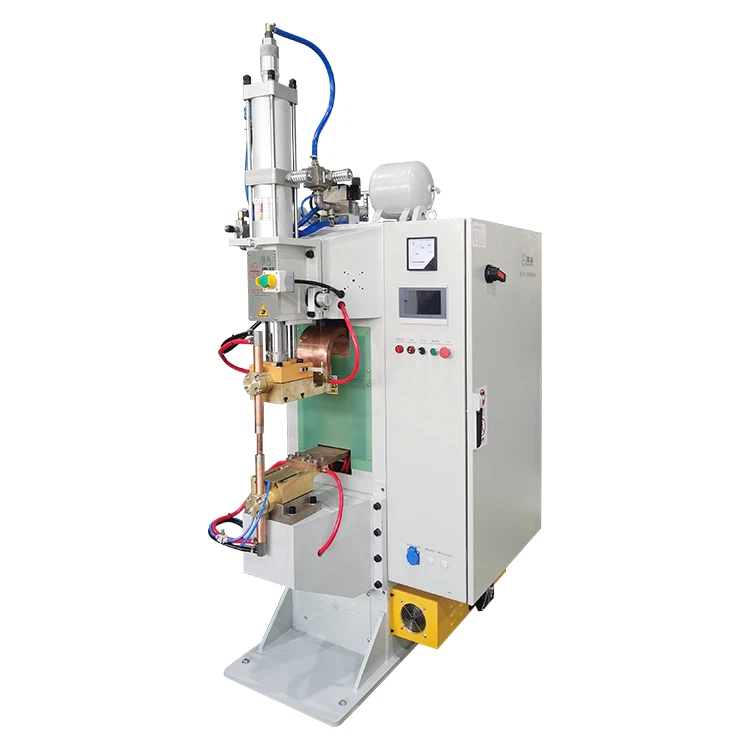
Ultrazvučna mašina za zavarivanje metalaširoko se koristi za bakrene, aluminijske, nikalne trake, terminale, žičane svežnjake, jezičke za baterije, sabirnice i druge aplikacije za spajanje metala. Koristi visoko{1}}mehaničke vibracije i pritisak zavarivanja za stvaranje trenja, plastične deformacije i atomskog vezivanja na metalnom međusklopu.
Za razliku od zavarivanja fuzijom, ultrazvučno zavarivanje metala je obično{0}}postupak spajanja u čvrstom stanju. Metal se ne mora potpuno otopiti, tako da je zona{2}}zahvaćena toplinom mala. To ga čini pogodnim za preciznu elektroniku, nove energetske baterije, automobilske žičane snopove i električne konektore gdje su važni provodljivost, stabilnost dimenzija i kvalitet površine.
Međutim, tokom proizvodnje i dalje može doći do deformacije radnog predmeta i oštećenja površine. Neki zavari mogu zadovoljiti zahtjeve za čvrstoću, ali dio može pokazati duboke tragove, bore, pukotine, stanjivanje ili iskrivljenje ivica. Ovo je posebno uobičajeno kod zavarivanja tankih bakarnih limova, aluminijskih folija, višeslojnih baterija, niklovanih-dijelova i malih terminala.
Kontrola oštećenja radnog komada nije samo pitanje smanjenja snage zavarivanja. Zahtijeva pravilnu kontrolu stanja materijala, dizajna sirene, potpore za učvršćenje, parametara zavarivanja, rada i procesa inspekcije.


Zašto se obradak deformiše tokom ultrazvučnog zavarivanja metala?
Ultrazvučno zavarivanje metala prenosi energiju mehaničkih vibracija na kontaktno područje u vrlo kratkom vremenu. Ako energija, pritisak ili potpora nisu dobro kontrolirani, radni komad može biti lokalno komprimiran, izgreban, pocijepan ili iskrivljen.
1.Material Sensitivity
Različiti metali različito reaguju na ultrazvučne vibracije. Bakar, aluminij i nikl se obično zavaruju ultrazvučnim zavarivanjem metala, ali njihova tvrdoća, duktilnost, debljina i stanje površine uvelike variraju.
Tanki i mekani materijali češće pokazuju udubljenje ili savijanje pod pritiskom i vibracijama. Tvrđi materijali mogu zahtijevati više energije zavarivanja, ali previše energije može uzrokovati pucanje, deformaciju rubova ili prekomjerne tragove rogova.
Kod zavarivanja baterija, na primjer, aluminijska folija, bakarna folija i višeslojne folije su često vrlo tanke. Proces zavarivanja mora stvoriti jaku vezu između slojeva bez kidanja gornjeg sloja ili ostavljanja prekomjernih tragova zuba.
2. Površinska kontaminacija ili oksidacija
Ultrazvučno zavarivanje zavisi od efikasnog kontakta-na-metal. Ulje, prašina, slojevi oksida, ostaci ili neravnomjerna obloga mogu smanjiti prijenos energije na sučelju zavarivanja.
Kada površina nije čista, operateri mogu pokušati povećati amplitudu, pritisak ili vrijeme zavarivanja kako bi poboljšali čvrstoću zavara. Ovo često pogoršava problem. Kontaminacija ostaje, dok radni komad prima više mehaničkog naprezanja i postaje vjerojatnije da će se deformirati.
Za bakrene i aluminijske dijelove posebno je važno čišćenje površine i kontrola ulaznog materijala. Stabilan kvalitet površine čini proces zavarivanja lakšim za kontrolu i smanjuje rizik od oštećenja dijelova.
3.Poor Horn-to-Part Matching
Sirena za zavarivanje je ključna komponenta u prijenosu energije. Njegova veličina, uzorak zubaca, površina kontakta, tvrdoća materijala i stanje habanja utječu na naprezanje primijenjeno na radni komad.
Ako su rogovi zubi preoštri ili preduboki, pritisak postaje koncentrisan i može ostaviti duboke tragove ili čak probiti tanke materijale. Ako se truba neravnomjerno istroši, energija se može koncentrirati na jednoj strani, uzrokujući loše zavarivanje na jednom području i preveliku{1}}kompresiju na drugom.
Za tanke listove, folije, višeslojne terminale i precizne provodne dijelove, rog ne bi trebao samo da "zahvati" materijal. Također mora uravnotežiti snagu zavara, izgled, smanjenje debljine i električne performanse.
4.Netočni parametri zavarivanja
Ključni parametri ultrazvučnog zavarivanja metala uključuju amplitudu, pritisak zavarivanja, vrijeme zavarivanja, energiju zavarivanja, pritisak okidača i vrijeme zadržavanja.
Ako je amplituda previsoka, trenje i plastična deformacija postaju pretjerani, što može istanjiti materijal ili oštetiti površinu. Ako je pritisak previsok, zupci roga mogu preduboko pritisnuti dio. Ako je vrijeme zavarivanja predugo, kontinuirani unos energije može uzrokovati prekomjerno zavarivanje, savijanje ili oštećenje rubova.
Ovi parametri međusobno djeluju. Na primjer, povećanje amplitude može skratiti vrijeme potrebno za dostizanje ciljne energije. Povećanje tlaka također može promijeniti vrijeme zavarivanja i količinu deformacije materijala. Iz tog razloga, parametre treba podešavati kao prozor procesa, a ne kao zasebne postavke.
5.Nedovoljna podrška za učvršćenje
Mnogi problemi s deformacijom uzrokovani su lošom potporom učvršćenja, a ne samo energijom zavarivanja. Tokom zavarivanja, radni predmet se drži između roga i nakovnja dok prima pritisak i vibracije.
Ako je oslonac nakovnja premali, pozicioniranje nije precizno, sila stezanja je neujednačena ili je dio djelomično nepodržan, područje oko zavara može se saviti, srušiti ili pomaknuti.
Za oblikovane terminale, presavijene dijelove, tanke naslagave i duge komponente kabelskog svežnja, uređaj bi trebao ravnomjerno poduprijeti područje zavarivanja i spriječiti pomicanje tokom zavarivanja.
Uobičajeni znaci oštećenja radnog komada
Oštećenje radnog komada se obično može identifikovati kroz izgled, dimenzije, mehaničke performanse i konzistenciju zavara.
1. Duboko udubljenje površine
Zavarena površina pokazuje teške tragove zuba, stanjivanje, kidanje površine ili lokalnu punkciju. Ovo je uobičajeno kod zavarivanja tankih bakarnih limova, aluminijumskih limova, višeslojnih folija ili niklovanih-dijelova. Obično je povezan sa prevelikim pritiskom, oštrim zubima rogova, velikom amplitudom ili dugim vremenom zavarivanja.
2. Savijanje ili deformacija ivica
Nakon zavarivanja, dio više nije ravan. Rub se može podići, saviti ili pokazati talas-oblik u blizini područja zavara. Ovo se često dešava kada je oslonac učvršćenja slab, materijal je veoma tanak, energija zavarivanja previsoka ili se deo oslobodi pre nego što se zavar stabilizuje.
3. Pukotine ili kidanje oko zavara
Ako materijal ima ograničenu duktilnost ili je energija koncentrirana na malom području, oko ruba zavara mogu se pojaviti male pukotine. Tvrdi bakar, obloženi materijali i dijelovi s velikim razlikama u debljini imaju veću vjerovatnoću pucanja.
4. Nestabilna čvrstoća zavarivanja
Ponekad dio izgleda prihvatljivo, ali testovi na povlačenje, testovi ljuštenja ili testovi otpornosti pokazuju nestabilne rezultate. To može ukazivati na neravnomjeran prijenos energije, površinsku kontaminaciju, loše pozicioniranje uređaja ili nestabilan učinak stroja.
Kako smanjiti deformaciju prije zavarivanja?
Dobra priprema je prvi korak u kontroli oštećenja radnog komada. Mnogi defekti u zavarivanju su uzrokovani prije početka stvarnog ciklusa zavarivanja.
1.Provjerite materijal, debljinu i kvalitet površine
Prije masovne proizvodnje, potvrdite razred materijala, raspon debljina, tvrdoću, vrstu oplata i čistoću površine. Za bakarne-aluminijske spojeve, zavarivanje niklovanih traka, zavarivanje jezičaka baterije i električne konektore, ulazni materijal treba provjeriti na oksidaciju, ulje, neravnine, nabore, savijanje i varijacije debljine.
Ako površina ima lagano ulje ili oksidaciju, očistite je prije zavarivanja. Dijelove sa ozbiljnim savijanjem, naborima, pukotinama ili oštećenjem rubova ne treba zavarivati direktno, jer mogu dovesti do nestabilnih zavara ili sekundarne deformacije.
2.Koristite odgovarajući rog i nakovanj
Sirena nije univerzalni dio. Kod ultrazvučnog zavarivanja metala, dizajn truba direktno utječe na kvalitetu zavara i izgled obratka.
Kontaktna površina treba da odgovara površini zavarivanja. Ako je premali, pritisak postaje koncentrisan. Ako je prevelika, energija zavarivanja možda neće biti dovoljna. Dubina zuba treba da odgovara debljini radnog komada. Tanke dijelove ne treba zavarivati s previše dubokim ili oštrim zubima.
Nakovanj bi trebao pružiti dovoljnu potporu da spriječi da dio potone, klizi ili savija. Paralelnost roga i nakovnja također treba redovno provjeravati kako bi se izbjegao neravnomjeran pritisak.
3. Napravite prozor praktičnih parametara
Prije potpune proizvodnje, izbjegavajte oslanjanje na jednu fiksnu postavku zasnovanu samo na iskustvu. Umjesto toga, koristite probno zavarivanje kako biste izgradili pouzdan procesni prozor.
Počnite od materijala, debljine i površine zavara. Zatim prilagodite amplitudu, pritisak, vrijeme ili energiju korak po korak. Mijenjajte samo jedan glavni parametar istovremeno i procijenite čvrstoću zavara, površinske oznake, smanjenje debljine i električni otpor.
Za dijelove koji se lako deformiraju, počnite s nižom energijom i postepeno je povećavajte dok čvrstoća zavara ne ispuni zahtjev. To olakšava pronalaženje najbolje ravnoteže između snage i minimalne štete.
Kako kontrolisati oštećenja tokom zavarivanja?
Tokom zavarivanja, cilj je održati stabilan unos energije, stabilan pritisak i stabilno pozicioniranje dijelova. Svaka fluktuacija može uzrokovati nedosljedan kvalitet zavara.
1. Kontrolirajte amplitudu kako biste izbjegli pretjerano trenje
Veća amplituda obično stvara jače trenje i više plastične deformacije na sučelju. Za debele ili tvrde materijale, povećanje amplitude može pomoći u stvaranju jake veze. Međutim, za tanke bakrene ploče, aluminijske folije i trake od nikla, prevelika amplituda može uzrokovati kidanje, naboranje i duboko udubljenje.
Ako je čvrstoća zavara prihvatljiva, ali su površinske oznake preduboke, materijal je očigledno istanjiv ili je rub grub, amplituda može biti previsoka. Treba ga podesiti zajedno sa pritiskom i vremenom zavarivanja.
2. Kontrolirajte pritisak zavarivanja kako biste spriječili drobljenje
Pritisak pomaže da se dijelovi međusobno dodiruju i omogućava vibracijama da formiraju čvrst zavar. Ali veći pritisak ne znači uvijek bolje zavarivanje.
Ako je pritisak prenizak, dio može skliznuti i stvoriti slab zavar. Ako je pritisak previsok, rog može preduboko utisnuti u materijal, uzrokujući jako udubljenje, stanjivanje ili pukotine.
Praktičan pristup je postavljanje raspona pritiska na osnovu debljine materijala i površine zavara, a zatim ga potvrditi testovima na povlačenje i vizualnom inspekcijom. Ako je čvrstoća zavara niska, nemojte samo povećavati pritisak. Provjerite čistoću površine, istrošenost sirene, amplitudu i vrijeme zavarivanja.
3. Kontrolirajte vrijeme ili energiju kako biste izbjegli prekomjerno zavarivanje
Ako je vrijeme zavarivanja prekratko, spoj se možda neće u potpunosti zalijepiti. Ako je predugačak, dio može biti zavaren. Znakovi prekomjernog zavarivanja uključuju zamračena područja zavara, duboko udubljenje, savijanje rubova, razdvajanje materijala i pukotine oko vara.
Za masovnu proizvodnju, bolje je koristiti opremu sa kontrolom energije, kontrolom pomaka ili praćenjem kvaliteta zavara. Energetski režim može pomoći u održavanju konzistentnijeg unosa energije iz ciklusa u ciklus, smanjujući varijacije uzrokovane malim materijalnim razlikama.
4. Održavajte radni komad stabilnim
Pomeranje delova tokom zavarivanja je čest uzrok ogrebotina, pomeranja zavara i deformacije ivica. Dio treba postaviti precizno, a površina učvršćenja mora biti čista i bez ostataka.
Za male terminale, tanke naslagave i višeslojne jezičke za baterije, dodatne funkcije lociranja ili stezanja mogu pomoći u smanjenju horizontalnog pomicanja tijekom zavarivanja.
5.Koristite-nadzor u realnom vremenu i alarme
Dobar ultrazvučni aparat za zavarivanje metala trebao bi pratiti energiju zavarivanja, vrijeme, snagu, pomak i pritisak. U proizvodnji precizne elektronike i baterija, samo vizuelni pregled nije dovoljan.
Postavite gornje i donje granice procesa za ključne podatke zavarivanja. Na primjer, alarmi se mogu postaviti za prekomjernu energiju, abnormalno vrijeme zavarivanja, abnormalni pomak ili nedovoljan pritisak. Ovo pomaže u zaustavljanju neispravnih dijelova prije nego što problem postane problem serije.
Kako spriječiti sekundarno oštećenje nakon zavarivanja?
Kontrola kvaliteta zavarivanja se ne završava kada je ciklus zavarivanja završen. Tanki ili osjetljivi dijelovi se i dalje mogu deformirati tijekom istovara, prijenosa i pregleda.
1.Koristite odgovarajuće vrijeme čekanja
Vrijeme zadržavanja omogućava zavaru da se stabilizuje pod pritiskom nakon prestanka ultrazvučnih vibracija. Za tanke limove, višeslojne materijale ili dijelove sa strogim zahtjevima za ravnost, pravilno vrijeme držanja može smanjiti povratno kretanje i kretanje zavara.
Vrijeme zadržavanja ne smije se povećavati naslijepo, jer to može usporiti proizvodnju. Treba ga provjeriti na osnovu zahtjeva za čvrstoću zavara, izgled i vrijeme ciklusa.
2. Pažljivo rukujte dijelovima nakon zavarivanja
Nakon zavarivanja, dijelove treba pažljivo ukloniti. Nemojte povlačiti direktno na zavarenom području i izbjegavajte udarce dijela o rubove učvršćenja. Za tanke ili fleksibilne dijelove koristite namjenske ladice ili priključke za prijenos kako biste spriječili pritisak na slaganje i oštećenje pri transportu.
3.Provjerite izgled, dimenzije i performanse
Inspekcija ne treba samo potvrditi da su dijelovi spojeni. Također treba provjeriti da li zavar ispunjava zahtjeve primjene.
Uobičajene stavke za inspekciju uključuju udubljenje površine, položaj zavara, smanjenje debljine, snagu povlačenja, čvrstoću ljuštenja, električni otpor i{0}}kvalitet poprečnog presjeka. Za nove energetske baterije, energetsku elektroniku i električne konektore, stabilan niski kontaktni otpor je posebno važan jer spoj mora biti i jak i električni pouzdan.
Kako odabrati ultrazvučni aparat za zavarivanje metala da smanjite oštećenje radnog komada?
Za kupce, odabir ultrazvučnog aparata za zavarivanje metala ne bi trebao biti zasnovan samo na nazivnoj snazi ili cijeni. Mašina mora biti u stanju da dosljedno kontrolira proces zavarivanja.
1. Uskladite snagu s materijalom i debljinom
Ako je snaga preniska, čvrstoća zavara može biti nedovoljna. Ako je snaga previsoka i loše kontrolirana, radni komad se može oštetiti.
Prije kupovine, dostavite dobavljaču materijal, debljinu, broj slojeva, površinu zavara, ciljnu snagu povlačenja, zahtjeve otpornosti i proizvodni kapacitet. Dobavljač bi trebao preporučiti rješenje za snagu mašine i zavarivanje na osnovu stvarnih uzoraka.
Tanki terminali, niklovane trake i mali provodljivi dijelovi obično zahtijevaju precizniju kontrolu. Višeslojne bakarne folije, aluminijske folije i veće sabirničke veze mogu zahtijevati veći izlaz energije i stabilniju platformu za zavarivanje.
2. Odaberite Stabilnu kontrolu pritiska
Nestabilan pritisak može dovesti do neravnih tragova zavara, nedosljedne čvrstoće i oštećenja radnog komada. Odaberite opremu sa stabilnim izlaznim pritiskom, dobrom ponovljivošću i jednostavnim podešavanjem.
Za precizno zavarivanje, vrijedi razmotriti servo kontrolu pritiska, praćenje pomaka, podešavanje pritiska okidača i snimanje krivulje zavarivanja.
3.Provjerite dostupne modove zavarivanja
Sposobna ultrazvučna mašina za zavarivanje metala može podržavati vremenski režim, energetski režim, režim snage ili režim pomeranja.
Za jednostavne proizvode može biti dovoljan vremenski režim. Za materijale s varijacijama, zahtjevima visokog kvaliteta ili masovnom proizvodnjom, energetski način rada i praćenje pomaka su vrijedniji jer pomažu u poboljšanju konzistentnosti.
4. Procijenite prilagođavanje sirene i učvršćenja
Mnogi problemi s deformacijom dolaze od lošeg dizajna sirene ili uređaja, a ne samog tijela stroja. Prilikom odabira dobavljača, pitajte da li oni mogu pružiti dizajn trube, razvoj armature, zavarivanje uzoraka i validaciju procesa.
Dobavljač koji može prilagoditi rog i nakovanj prema strukturi obratka vjerojatnije će riješiti probleme udubljenja, savijanja, slabih zavara i pomaka zavara.
5. Potražite snimanje podataka i sljedivost
Za nove energetske baterije, automobilske dijelove, preciznu elektroniku i druge aplikacije{0}}osjetljive na kvalitet, snimanje podataka se preporučuje. Mašina treba da bilježi energiju zavarivanja, vrijeme, snagu, pritisak, pomak i druge ključne podatke.
Ovo olakšava praćenje problema kvaliteta, analizu varijacija procesa i izgradnju stabilnog standarda proizvodnje.
Savjeti za kontrolu oštećenja za različite obratke
1.Thin bakreni i aluminijski limovi
Tanke ploče se lako udubljuju ili savijaju. Koristite odgovarajući uzorak rogova zuba, izbjegavajte pretjerani pritisak i amplitudu i uvjerite se da nakovanj pruža dovoljnu potporu. Tokom probnog zavarivanja, provjerite dubinu udubljenja, smanjenje debljine i deformaciju ruba.
2.Višeslojne bakarne i aluminijumske folije
Višeslojne folije zahtijevaju jaku vezu između slojeva, ali gornji sloj se može pokidati ako je proces previše agresivan. Koristite stabilnu kontrolu energije i provjerite vezivanje sloja testiranjem oguljivanja ili-inspekcijom poprečnog presjeka. Učvršćenje treba spriječiti pomicanje folije prije zavarivanja.
3.Battery Tabs
Jezičci za baterije zahtijevaju stabilnu čvrstoću zavara, dobru provodljivost i dosljedan izgled. Izbjegavajte prekomjernu energiju koja može utjecati na okolne strukture i strogo kontrolirajte položaj zavara. Kombinacije aluminijumskih jezičaka, bakarnih jezičaka i bakra{2}}aluminijuma treba da imaju svoj prozor procesa.
4. Terminali kabelskog svežnja
Za zavarivanje terminala kabelskog svežnja, labave niti, loše pozicioniranje terminala i nestabilno stezanje mogu utjecati na kvalitetu zavara. Učvršćenje treba da čvrsto drži i žicu i terminal. Različiti presjeci žice-trebaju koristiti različite postavke pritiska i energije.
Kontrolna lista za kontrolu oštećenja radnog komada
| Inspection Item | Šta provjeriti | Mogući problem |
|---|---|---|
| Materijal | Vrsta, debljina, tvrdoća, broj slojeva | Tanak ili nekonzistentan materijal se može deformirati |
| Stanje površine | Ulje, oksidacija, neravnine, kvaliteta pozlaćenja | Nestabilan prenos energije |
| Stanje sirene | Zubni uzorak, istrošenost, paralelizam | Duboki tragovi ili lokalno zavarivanje |
| Nakovanj i učvršćenje | Podrška, pozicioniranje, stezanje | Iskrivljenje, klizanje, pomak zavara |
| Amplituda | Bilo da je previsoka | Cepanje, stanjivanje, grube ivice |
| Pritisak | Bilo da je previsoka ili preniska | Drobljenje, slabi zavari, nestabilna čvrstoća |
| Vrijeme ili energija | Da li je dio zavaren | Tamne mrlje, deformacije, pukotine |
| Stani vrijeme | Da li je to dovoljno | Povratni ili nestabilni zavari |
| Rukovanje | Utovar, istovar, transfer | Sekundarna oštećenja pri savijanju ili udaru |
| Stanje mašine | Pretvarač, generator, sistem vodiča | Nestabilan izlaz i defekti serije |
FAQ
P: Zašto ultrazvučni aparat za zavarivanje metala ostavlja duboke tragove na radnom komadu?
O: Duboki tragovi su obično uzrokovani prevelikim pritiskom, oštrim zubima rogova, velikom amplitudom, dugim vremenom zavarivanja ili slabom potporom nakovnja. Rješenje nije samo smanjenje jednog parametra, već i provjera trube, učvršćenja, površine radnog komada i stabilnosti mašine.
P: Da li deformacija radnog komada uvijek znači da je snaga zavarivanja prevelika?
O: Ne. Velika snaga može uzrokovati deformaciju, ali loša potpora fiksiranja, neravnomjeran kontakt trube, neuravnotežen pritisak, površinska kontaminacija i varijacije u debljini materijala također mogu uzrokovati deformaciju. Najbolji pristup je identificirati gdje se deformacija događa, a zatim provjeriti proces korak po korak.
P: Kako se tanki bakarni ili aluminijski limovi mogu zavariti s manje udubljenja?
O: Koristite uzorak zubaca roga koji je prikladan za tanke materijale, izbjegavajte preveliki pritisak i amplitudu i osigurajte dovoljnu potporu nakovnja. Počnite sa nižom energijom tokom probnog zavarivanja, a zatim postepeno povećavajte dok se ne postigne potrebna čvrstoća.
P: Mogu li povećati vrijeme zavarivanja ako je čvrstoća zavara preniska?
O: Ne odmah. Povećanje vremena zavarivanja može poboljšati snagu, ali također može uzrokovati prekomjerno zavarivanje i deformaciju. Prvo provjerite čistoću površine, stanje sirene i pozicioniranje uređaja. Zatim prilagodite amplitudu, pritisak ili energiju u malim koracima i potvrdite rezultat testiranjem na povlačenje i vizualnom inspekcijom.
P: Kako da izaberem pravu ultrazvučnu mašinu za zavarivanje metala za moj radni komad?
O: Dostavite dobavljaču svoj materijal, debljinu, broj slojeva, površinu zavara, ciljnu snagu povlačenja, zahtjeve otpora i proizvodni kapacitet. Pouzdan dobavljač treba da podrži zavarivanje uzoraka, dizajn truba i učvršćenja, testiranje parametara i vođenje proizvodnog procesa.
Zaključak
Sprečavanje oštećenja radnog komada u ultrazvučnom zavarivanju metala nije samo smanjenje energije zavarivanja. Ključno je uskladiti energiju, pritisak, dizajn trube, podršku učvršćenja i stanje materijala.
Za preciznu elektroniku, nove energetske baterije, automobilske žičane snopove i provodljive metalne komponente, stabilan kvalitet zavara zavisi od mnogo više od snage mašine. To također ovisi o odgovarajućem prozoru procesa, pouzdanom dizajnu učvršćenja, pravilnom usklađivanju sirene i dosljednoj kontroli stroja.
Prilikom odabira ultrazvučnog aparata za zavarivanje metala, kupci ne bi trebali uspoređivati samo cijenu i nazivnu snagu. Oni takođe treba da procene rezultate zavarivanja uzorka, kontrolu deformacije, stabilnost podataka zavarivanja, prilagođavanje sirene i učvršćenja, kao i iskustvo dobavljača u procesu. Ovo pomaže u postizanju jakih zavara uz smanjenje udubljenja, savijanja, pucanja i defekta serije.
Nabavite rješenje za zavarivanje