Uvod
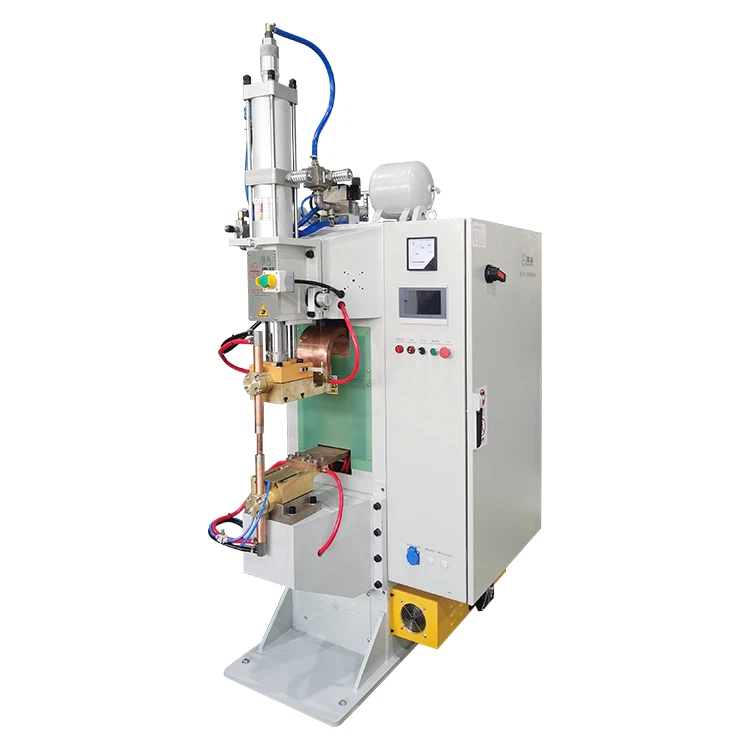
Kao efikasna oprema za zavarivanje,mašine za tačkasto zavarivanje kondenzatorase široko koriste u proizvodnji baterija, obradi metala i drugim poljima. Njihov radni proces direktno utječe na kvalitetu zavarivanja i vijek trajanja opreme, zbog čega je presudno ovladati ispravnim metodama upotrebe. Ovaj članak sistematski analizira standardni radni proces mašina za tačkasto zavarivanje kondenzatorskim pražnjenjem sa četiri aspekta: sigurnosna priprema, podešavanja parametara, radni koraci i tačke održavanja.
I. Sigurnosna priprema: od okoliša do zaštite
1.Provjerite napajanje i uzemljenje
- Osigurajte stabilan napon napajanja (kao što je 380V±10%) i striktno provjerite da li je žica za uzemljenje netaknuta kako biste spriječili rizik od strujnog udara.
- Operativnom prostoru je potrebna dobra ventilacija, podalje od zapaljivih materijala, a operateri bi trebali nositi zaštitne naočale, rukavice i čepove za uši kako bi izbjegli prskanje na visokim{0}}temperaturama i ozljede od buke.
2. Potvrda statusa opreme
- Provjerite jesu li elektrode, kablovi i konektori istrošeni ili slomljeni, osiguravajući da su površine opreme čiste i bez ostataka.
- Prije uključivanja, postavite "prekidač za zavarivanje" u položaj "pražnjenje" i provjerite jesu li kondenzatori potpuno ispražnjeni prije rada.
II. Postavke parametara: Precizno podudaranje sa zahtjevima materijala
1. Current and Time Adjustment
- Podesite intenzitet struje i vrijeme zavarivanja prema materijalu i debljini obratka. Na primjer, tanki materijali (kao što je bakarna folija od 0,1 mm) zahtijevaju nisku struju i kratko vrijeme zavarivanja, dok debele ploče zahtijevaju veću energiju.
- Izbjegnite premalu struju koja uzrokuje lažno zavarivanje ili preveliku struju koja uzrokuje prskanje i izgaranje-kroz.
2. Pritisak i položaj elektrode
- Pritisak elektrode se mora prilagoditi debljini obratka; nedovoljan pritisak lako uzrokuje lažno zavarivanje, dok preveliki pritisak može oštetiti radni komad.
- Podesite razmak i ugao elektroda kako biste osigurali čvrst kontakt sa obradacima, smanjujući defekte zavarivanja.
III. Koraci operacije: Standardizovani proces poboljšava efikasnost
1. Priprema radnog komada
- Očistite mrlje, uljnu kontaminaciju i oksidne naslage sa površine zavarivanja kako biste osigurali čiste kontaktne površine i poboljšali čvrstoću zavarivanja.
- Postavite radni komad između elektroda, a uređaj za stezanje treba da primeni ravnomeran pritisak kako bi se sprečilo pomeranje tokom zavarivanja.
2.Pokretanje i zavarivanje
- Uključite napajanje i pokrenite sistem hlađenja (ako je u opremi), pritisnite nožni prekidač kako bi elektrode kontaktirale radni predmet i izvršile pritisak.
- Nakon što struja trenutno otopi točku zavarivanja, otpustite nožnu pedalu da zaustavite napajanje i uklonite radni komad nakon što se mjesto zavarivanja ohladi i učvrsti.
IV. Održavanje i mjere opreza
1. Održavanje opreme
- Redovno čistite prskanje površine elektrode, polirajte finim brusnim papirom kako biste održali ravnost i produžili vijek trajanja.
- Mjesečna provjera kapaciteta kondenzatora; ako se smanji za više od 20%, odmah zamijenite i podmažite pokretne dijelove (kao što su ručice elektroda, klizne staze).
2.Fault Handling
- Ako dođe do zaglavljivanja elektrode, odmah zaustavite mašinu, očistite prskanje od zavarivanja i ponovo podesite položaj elektrode.
- Kada je zavarivanje nestabilno, dajte prednost provjeravanju postavki parametara i statusa elektrode umjesto da direktno zamjenjujete komponente.
Zaključak
Efikasnostmašine za tačkasto zavarivanje kondenzatoraoslanja se na naučni rad i pažljivo održavanje. Strogim praćenjem sigurnosnih standarda, preciznim postavljanjem parametara, standardizacijom radnih procesa i redovnim održavanjem opreme, ne samo da se može poboljšati kvalitet zavarivanja, već se mogu značajno smanjiti i stope kvarova. Preporučuje se da preduzeća uspostave standardizovane priručnike za rad i redovno obučavaju operatere kako bi maksimizirali performanse opreme.