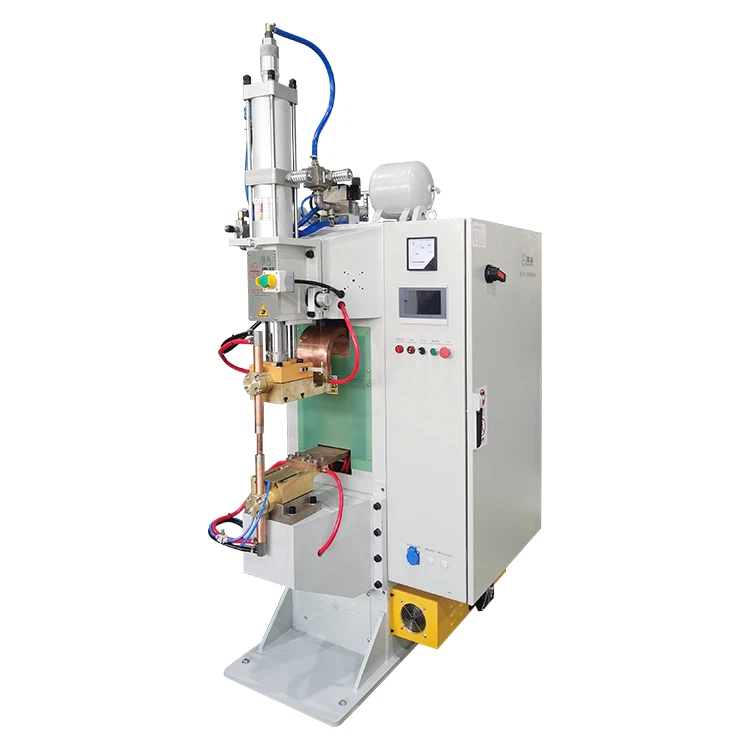
Uvod: Izazovi u zavarivanju nerđajućeg čelika
Zbog svojih jedinstvenih fizičkih i hemijskih svojstava, materijal od nerđajućeg čelika može naići na uobičajene probleme tokom procesa zavarivanja, kao što su pukotine, pore i nedostatak fuzije. Ovi problemi ne utječu samo na izgled proizvoda, već mogu oslabiti strukturnu čvrstoću i skratiti vijek trajanja. Stoga, odabir odgovarajućih metoda i opreme za zavarivanje, posebno koristeći visoke-performansemašine za tačkasto zavarivanje nerđajućeg čelika, postaje ključ za rješavanje gore navedenih problema.
I. Optimiziranje postavki parametara zavarivanja
- Trenutna kontrola:Precizno podešavanje struje zavarivanja je osnova za izbjegavanje defekata zavarivanja. Za različite debljine i vrste materijala od nehrđajućeg čelika, potrebno je prilagoditi se prema specifičnoj situaciji. Previše velika struja može uzrokovati pregrijavanje metala, što dovodi do prskanja ili izgaranja-; dok nedovoljna struja može rezultirati slabim ili hladnim zavarenim spojevima.
- Upravljanje vremenom:Odabir vremena zavarivanja je jednako važan. Odgovarajuće produženje vremena zavarivanja može osigurati dovoljan unos topline i promovirati potpunu fuziju metala, ali pretjerano dugo vrijeme može dovesti do proširene zone{1}}zahvaćene toplinom i povećati rizik od deformacije.
II. Poboljšanje dizajna i održavanja elektroda
- Odabir odgovarajućeg materijala:Izbor materijala elektrode direktno utiče na efekat zavarivanja. Elektrode od legure volframa bakra su posebno pogodne za zavarivanje nerđajućeg čelika zbog svoje dobre vodljivosti i otpornosti na habanje. Nadalje, redovita kontrola i zamjena jako istrošenih elektroda jedna je od važnih mjera za osiguranje kvaliteta zavarivanja.
- Održavanje čistoće:Slojevi oksida ili drugi zagađivači na površini elektrode mogu ozbiljno utjecati na učinak zavarivanja, dovodeći do lošeg kontakta ili čak uzrokujući defekte zavarivanja. Stoga je održavanje površine elektrode čistom i bez kontaminacije učinkovito sredstvo za smanjenje grešaka u zavarivanju.
III. Razmatranje faktora okoline
- Kontrola temperature:Previše visoke ili niske temperature okoline mogu negativno uticati na proces zavarivanja. Idealno zavarivanje treba da se izvodi u okruženju sa konstantnom temperaturom kako bi se osigurao kvalitet i konzistentnost zavarivanja.
- Upravljanje vlažnošću:Kada je vlažnost previsoka, vlaga u zraku može stvoriti vodenu paru u području zavarivanja, što može uzrokovati pore tokom procesa zavarivanja. Stoga održavanje suvog radnog okruženja pomaže u smanjenju pojave takvih nedostataka.
zaključak:Mašine za tačkasto zavarivanje nerđajućeg čelikaOmogućite Efikasno zavarivanje
Razumnim podešavanjem parametara zavarivanja, optimizacijom dizajna i održavanja elektroda, te uzimanjem u obzir uticaja faktora okoline, mogu se efikasno smanjiti različiti defekti koji se mogu pojaviti tokom procesa zavarivanja nerđajućeg čelika. Themašina za tačkasto zavarivanje nerđajućeg čelika, sa svojom preciznom mogućnošću kontrole struje i stabilnim radnim performansama, igra važnu ulogu u području zavarivanja nehrđajućeg čelika. Sa tehnološkim napretkom,mašine za tačkasto zavarivanje nerđajućeg čelikanastavit će se usavršavati i usavršavati u budućnosti, pružajući korisnicima pouzdanija rješenja za zavarivanje i promovirajući razvoj proizvodnje prema visokoj kvaliteti.