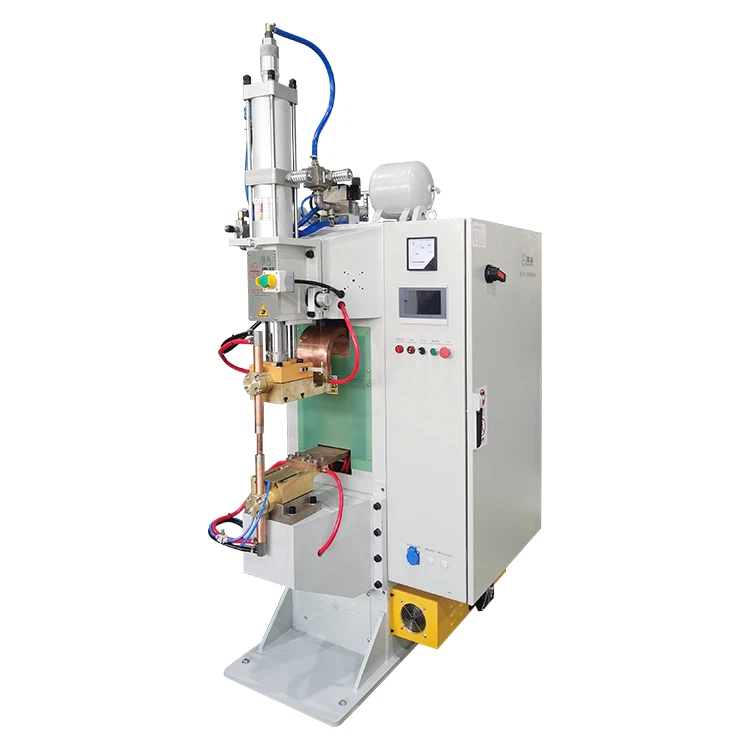
U modernoj industrijskoj proizvodnji, mašina za tačkasto zavarivanje srednje frekvencije je široko cijenjena zbog svoje efikasnosti, stabilnosti i odličnog kvaliteta zavarivanja. Međutim, nepravilan rad ili neoptimalni uslovi opreme mogu lako dovesti do kvarova kao što su lažno zavarivanje, prskanje, šupljine koje se skupljaju i pukotine, što direktno utiče na kvalitet proizvoda i efikasnost proizvodnje. Ovaj članak će sistematski analizirati uobičajene uzroke grešaka u zavarivanjumašine za tačkasto zavarivanje i pružaju praktična rješenja koja će vam pomoći da brzo riješite probleme i poboljšate kvalitet zavarivanja.


1. Precizne postavke parametara: Izbjegavanje lažnog zavarivanja i prskanja
Performanse zavarivanja mašine za tačkasto zavarivanje usko su povezane sa parametrima kao što su struja, vreme i pritisak. Precizno podešavanje parametara je prvi korak u osiguravanju kvaliteta zavarivanja.
1, Problemi sa lažnim zavarivanjem: Ako je struja zavarivanja preniska ili je vrijeme prekratko, prečnik grumena može biti nedovoljan, što rezultira lažnim zavarivanjem. Na primjer, kod zavarivanja nehrđajućeg čelika struju obično treba povećati na 180-320A, a vrijeme zavarivanja treba skratiti na odgovarajući način kako bi se osiguralo adekvatno stvaranje grumena.
Mašina za tačkasto zavarivanje srednje frekvencije, sa svojim karakteristikama brzog odziva, omogućava preciznu kontrolu izlazne krive struje, efikasno sprečavajući lažno zavarivanje uzrokovano nedovoljnim unosom toplote.
2, Fenomen prskanja: Prekomjerna struja ili nedovoljan pritisak mogu uzrokovati prskanje rastopljenog metala, stvarajući prskanje. Rešenja uključuju odgovarajuće smanjenje trenutne vrednosti, povećanje pritiska elektrode ili optimizaciju oblika elektrode (kao što je povećanje kontaktne površine).
Osim toga, korištenje trostepene metode kontrole pritiska (pred-pritisak, pritisak zavarivanja i pritisak održavanja) može značajno smanjiti stvaranje prskanja. Na primjer, u automobilskom zavarivanju panela, optimizacija krivulje pritiska može smanjiti stopu prskanja na manje od 1%.
2. Održavanje elektroda: Osiguravanje stabilnosti zavarivanja
Elektroda je glavna komponenta koja direktno kontaktira radni predmet u mašini za točkasto zavarivanje, a njeno stanje direktno određuje kvalitet zavarivanja.
1, trošenje elektrode: Nakon duže upotrebe, vrh elektrode može oksidirati ili se istrošiti, povećavajući površinu kontakta i smanjujući gustinu struje. Preporučuje se redovno poliranje površine elektrode finim brusnim papirom kako bi se uklonili ostaci metala.
Ako se promjer elektrode smanji za više od 20%, treba je odmah zamijeniti. Statistički podaci pokazuju da redovno održavanje elektroda može produžiti vijek trajanja za preko 30%.
2, hlađenje elektroda: Tokom procesa zavarivanja, neophodno je održavati glatku cirkulaciju rashladne vode, sa temperaturom na ulazu koja se kontroliše između 5-30 stepeni i izlaznom temperaturom ispod 40 stepeni. Ovo sprečava deformaciju elektrode ili pregorevanje usled pregrijavanja.
Za radna okruženja visokog{0}}intenziteta, preporučuje se instaliranje uređaja za praćenje protoka vode za praćenje statusa rashladnog sistema u realnom-vremenu.
3. Površinska obrada: eliminacija smetnji od nečistoća
Čistoća površine radnog komada temelj je kvalitete zavarivanja i ključni faktor koji se često zanemaruje u stvarnim operacijama.
Uljni i oksidacioni slojevi: Prije zavarivanja, mrlje od ulja, rđe ili okside na površini radnog predmeta moraju se temeljito ukloniti. Alkohol ili specijalizirana sredstva za čišćenje mogu se koristiti za brisanje kako bi se osiguralo da je kontaktna površina glatka i bez nečistoća.
Na primjer, kod zavarivanja novih energetskih baterija, čak i manji zagađivači mogu povećati otpornost na kontakt za preko 50%, što dovodi do ozbiljnih nedostataka u zavarivanju.
Kompatibilnost materijala: Različiti materijali (npr. nerđajući čelik, legura aluminijuma) imaju različite zahteve za parametre zavarivanja. Na primjer, zavarivanje nehrđajućeg čelika zahtijeva veću struju i kraće vrijeme (tvrda specifikacija), dok je za aluminijske legure potrebna finija kontrola struje kako bi se spriječila deformacija pregrijavanja.
Programabilna kontrolna funkcija srednje frekvencijemašina za tačkasto zavarivanjemože pohraniti skupove parametara za različite materijale, omogućavajući brzo prebacivanje za različite zahtjeve procesa.
4. Inspekcija opreme: Sprečavanje potencijalnih kvarova
Stabilan rad aparata za tačkasto zavarivanje srednje frekvencije zavisi od dobrog stanja opreme. Redovne inspekcije mogu efikasno spriječiti neočekivana isključenja.
Test otpornosti izolacije: Redovno provjeravajte otpor izolacije između držača elektrode i tijela stroja kako biste spriječili lokalizirane kratke spojeve koji bi mogli uzrokovati pregrijavanje ili prskanje varnica. Preporučuje se da se ovo ispitivanje obavlja jednom mjesečno koristeći megoommetar, osiguravajući da otpor izolacije zadovoljava sigurnosne standarde.
Provjere zraka i strujnog kruga: Ako zračni ventil ne reaguje nakon što stane na nožni prekidač, provjerite da li je zavojnica elektromagnetnog ventila ili ploča oštećena. Ako LCD ne prikazuje prikaz, provjerite priključak za napajanje ili zamijenite osigurač. Uspostavljanje dnevnog sistema inspekcije za evidentiranje statusa ključnih komponenti može pomoći u otkrivanju preko 80% potencijalnih kvarova unaprijed.
Sistem opterećenja i hlađenja: Uvjerite se da debljina zavarivanja odgovara nosivosti opreme kako biste izbjegli pregrijavanje zbog preopterećenja. Redovno provjeravajte da li pritisak rashladne vode i brzina protoka zadovoljavaju standarde, sprječavajući gašenje opreme uzrokovano lošim odvođenjem topline.
Na primjer, u proizvodnim okruženjima visokog{0}}intenziteta, preporučuje se čišćenje cjevovoda sistema za hlađenje kvartalno kako bi se spriječilo začepljenje kamenca.
zaključak:
Rješavanje grešaka u zavarivanju zahtijeva sveobuhvatan pristup koji uključuje optimizaciju parametara, održavanje elektroda, obradu površine i inspekciju opreme. Preciznim podešavanjem parametara struje i pritiska, obavljanjem redovnog održavanja elektroda, strogom kontrolom čistoće radnog komada i provođenjem dnevnih provjera opreme, preduzeća mogu ne samo značajno smanjiti pojavu problema kao što su lažno zavarivanje i prskanje, već i produžiti vijek trajanja srednje frekvencijemašine za tačkasto zavarivanje.