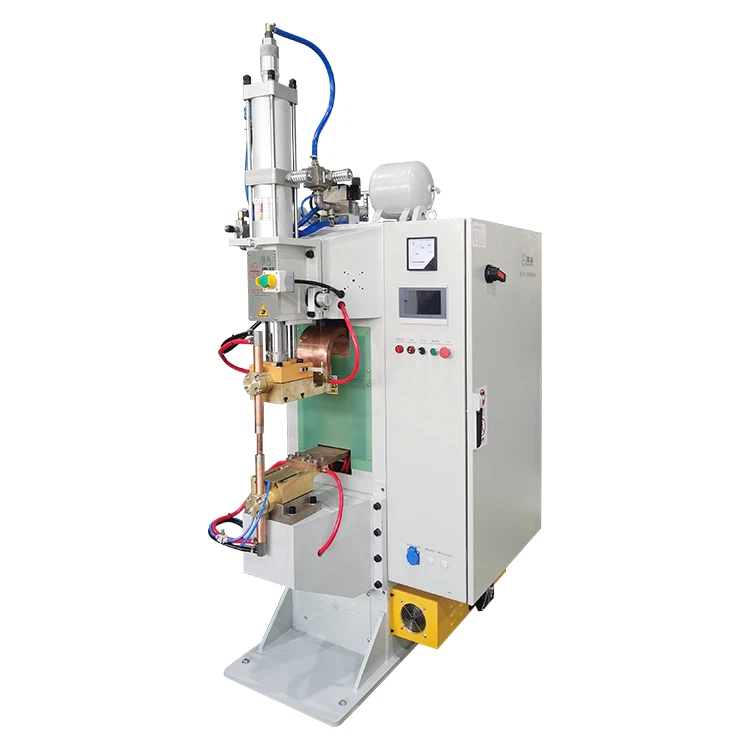
Više-točkasto zavarivanje limova uobičajeno je u automobilskoj proizvodnji limova, hardverskih struktura, električnih komponenti, novih energetskih dijelova i proizvodnje kućnih aparata. Kada koristite anMFDC aparat za tačkasto zavarivanje, mnoge fabrike nailaze na skriveni problem: oznaka vara na površini izgleda normalno, sa vidljivim udubljenjima i tragovima zavarivanja, ali tokom zateznog, ljuštenja ili destruktivnog ispitivanja, srednji sloj se olabavi.
Na proizvodnom podu, ovo se često opisuje kao hladni zavar, lažni zavar, nedostatak međuslojnog spajanja ili slabo spajanje između slojeva. Teže ga je uhvatiti nego očigledan površinski nedostatak jer možda nije vidljiv izvana. Problem se može pojaviti samo tokom montaže, utovara, vibracija ili dugotrajne- upotrebe, što može uticati na čvrstoću zgloba i sigurnost proizvoda.
Izazov u više-slojnom zavarivanju limova je da toplina zavarivanja ne smije samo formirati zavar na vanjskim limovima. Također mora dosegnuti i povezati svaki interfejs unutar steka. Ako čak i jedno unutrašnje sučelje ne uspije da formira odgovarajući zrna vara, pouzdanost cijelog spoja je smanjena.

Najčešća pogrešna procjena kod višeslojnog točkovnog zavarivanja: dobra površina ne znači i dobar unutrašnji zavar
Površinsko udubljenje može izgledati normalno, dok srednji sloj nije stopljen
Kod tačkastog zavarivanja dva-lima obično postoji jedan interfejs -na-lim za kontrolu. Kod troslojnog ili četvoroslojnog zavarivanja, postoji više interfejsa. Struja i pritisak moraju proći kroz vanjske ploče i još uvijek djelotvorno djelovati na unutrašnje sučelje. Ako unutrašnji sloj ne dobije dovoljno topline, na površini se može pojaviti trag zavara dok unutrašnje sučelje ostaje slabo.
Iz tog razloga, višeslojno tačkasto zavarivanje ne treba ocjenjivati samo po izgledu. Normalna boja zavara i normalno udubljenje ne dokazuju da je svaki sloj pravilno spojen.
Destruktivno ispitivanje otkriva pravi problem
Ako se zavar otvori i vanjski sloj pokazuje jasnu fuziju dok srednji sloj ostaje ravan, bez tragova kidanja ili vidljivih ostataka grumena, unutrašnje sučelje vjerovatno nije pravilno spojeno.
Ovo je rizično u masovnoj proizvodnji jer operateri to možda neće moći vizualno otkriti. Za vrijeme-odobrenja prvog komada, ispitivanje ljuštenja, ispitivanje zateznog smicanja ili-inspekcija poprečnog presjeka treba koristiti umjesto oslanjanja samo na izgled šava.
Zašto je loše međuslojno lijepljenje češće u više-slojnim listovima?
Kako se broj slojeva povećava, toplina ima teže doći do srednjeg interfejsa
Toplota točkastog zavarivanja nastaje kada struja prolazi kroz kontaktni otpor na sučeljima lima. Sa dva lista, toplota je koncentrisana na jednom interfejsu. Sa više listova, toplota se mora distribuirati na nekoliko interfejsa.
Ako struja, vrijeme i pritisak nisu pravilno usklađeni, toplina se može koncentrirati na vanjski sloj ili samo na jednom sučelju, dok se srednji interfejs ne spaja dovoljno. Rezultat je da se jedan sloj može spojiti, ali drugi sloj ostaje slab.
Ulje, oksid ili praznine između slojeva mogu lako uzrokovati slabu vezu
Jednom kada se više listova naslaga, unutrašnje sučelje je teško pregledati. Ako postoji ulje za štancanje, ulje protiv -rđe, oksid, prašina, metalne čestice, ostaci premaza, neravnine ili praznine između slojeva, stvarna površina kontakta će se smanjiti.
U mnogim slučajevima, vidljiva vanjska površina je čista, ali unutrašnje kontaktne površine nisu. Kada se elektroda pritisne, može se činiti da je snop stegnut, dok praznine ili kontaminacija i dalje ostaju unutra. To može dovesti do lošeg međuslojnog spajanja.
Više-slojno zavarivanje je osjetljivije na stanje elektroda
Kada se lice elektrode istroši, poveća, neusklađeno, kontaminira ili oksidira, distribucija struje se mijenja. Zavar od dva-lima i dalje može proći, ali interni interfejsi u više-slojnom snopu su osjetljiviji na raspodjelu topline. Jednom kada se stanje elektrode promijeni, unutrašnji zrna vara može se pomaknuti ili postati manji.
Ako su zavareni spojevi prihvatljivi na početku, ali se nakon kontinuirane proizvodnje pojavi loše spajanje, prvo provjerite prednji dio elektrode, hlađenje elektrode i poravnanje gornje{0}}donje elektrode.
Provjerite ove znakove prvo na proizvodnom katu
Udubljenje je duboko, ali je čvrstoća zavara i dalje niska
To obično znači da je spoljna ploča dobila očiglednu toplotu ili pritisak, ali unutrašnje sučelje nije formiralo odgovarajući zavar. Struja možda nije dosegla ključno sučelje ili prekomjerni pritisak može imati smanjen kontaktni otpor i smanjeno stvaranje topline.
Duboko udubljenje ne znači jak zavar. Kod više-slojnog točkastog zavarivanja, situacija koja najviše dovodi u zabludu je zavar koji na površini izgleda čvrsto, ali nema odgovarajući grumen unutra.
Ima prskanja, ali su slojevi i dalje labavi nakon ljuštenja
Prskanje znači da je proces zavarivanja nestabilan. Može doći od prekomjerne struje, nedovoljnog pritiska, površinske kontaminacije ili neravnomjernog međuslojnog kontakta. Prskanje ne znači da je zavar jači. Može pokazati da se jedno lokalno područje pregrijalo dok se drugi interfejsi još uvijek nisu uspjeli povezati.
U ovom slučaju, prvo provjerite čistoću sloja i{0}}postavite, a zatim podesite struju, vrijeme i pritisak.
Neki zavari su jaki, a drugi slabi pod istim postavkama
Ako se kvalitet zavara uvelike razlikuje pod istim parametrima, problem obično nije jednostavno "premala struja". Vjerovatniji uzroci uključuju nestabilno postavljanje lima-, labav alat, trošenje elektroda, varijacije serije materijala ili nedosljedno opterećenje dijelova od strane operatera.
Za ovu vrstu problema, provjerite konzistentnost procesa prije promjene parametara.
Prva provjera: jesu li listovi zaista u bliskom kontaktu?
Provjerite ima li ulja i oksida između slojeva
Prije zavarivanja provjerite jesu li kontaktne površine čiste. Ulje za štancanje, ulje protiv-rđe, oksid, prašina i metalni komadići mogu uticati na sučelje zavarivanja. Kod više-slojnih listova, srednji interfejsi su posebno važni jer se vanjske površine lakše čiste, dok su unutrašnje površine skrivene nakon slaganja.
Za pocinčani čelik, niklovani-lim, lim-posvučen, nehrđajući čelik ili čelik visoke{2}}kosti, također se moraju uzeti u obzir premaz i stanje površine. Različite površine mijenjaju kontaktni otpor i direktno utiču na distribuciju toplote.
Provjerite jesu li listovi iskrivljeni, neusklađeni ili izbočeni
Ako su listovi iskrivljeni, imaju oprugu za utiskivanje, neusklađenost rupa ili neravnine na rubovima, mogu se stvoriti praznine između slojeva. Kada se elektroda pritisne, samo dio snopa može biti stegnut, dok ostali interfejsi ostaju blago otvoreni.
Prije zavarivanja, limove treba izravnati kada je potrebno, ukloniti vidljive neravnine i koristiti igle za lociranje, graničnike ili namjenske učvršćivače kako bi slojevi bili poravnati.
Ne očekujte da će zavarivač riješiti probleme sa montažom
Ako listovi nisu pravilno postavljeni, jednostavno povećanje struje ili pritiska neće pouzdano riješiti problem. Veća struja može uzrokovati prskanje, izgaranje-kroz ili dublje udubljenje površine. Veći pritisak može deformisati spoljnu ploču dok unutrašnji kontakt ostaje nestabilan.
Za više{0}}slojno tačkasto zavarivanje, postavljanje-treba ispraviti prije optimizacije parametara.
Druga provjera: Da li toplina stiže do unutrašnjeg sloja?
Ako je struja preniska, srednji sloj će vjerovatno formirati hladan zavar
Više-slojnim listovima je potrebna toplina da dođu do dubljih interfejsa. Ako je struja preniska, srednje sučelje možda neće formirati dovoljan komad zavarivanja. Na spoljašnjem sloju može biti vidljiva oznaka zavara, ali unutrašnji sloj se može lako odvojiti kada se razdvoji.
Tokom podešavanja, struja se može postepeno povećavati, ali ne previše agresivno. Nakon svakog podešavanja, testiranje na ljuštenje ili-inspekciju poprečnog presjeka treba koristiti da se potvrdi da li se grumen formira na ciljnom interfejsu.
Ako je vrijeme zavarivanja prekratko, toplina možda neće doprijeti do unutrašnjeg sloja
Kada je vrijeme zavarivanja prekratko, vanjski sloj se može zagrijati, ali unutrašnje sučelje možda neće postići temperaturu vezivanja prije završetka ciklusa. Ovo također uzrokuje slabo vezivanje u srednjem sloju.
Međutim, duže vrijeme nije uvijek bolje. Prekomjerno vrijeme može uzrokovati prskanje, izobličenje, duboko udubljenje i zatamnjenje površine. Bolji pristup je prilagođavanje struje, vremena i pritiska zajedno umjesto samo povećavanja vremena.
Kombinacije debelih-tankih listova zahtijevaju posebnu pažnju na položaj grumena
Ako snop uključuje i debele i tanke listove ili različite materijale, grumen zavara može se pomaknuti prema jednoj strani. Jedan interfejs se može dobro povezati dok drugi ostaje slab.
Ovu vrstu strukture treba provjeriti inspekcijom poprečnog presjeka ili destruktivnim ispitivanjem kako bi se potvrdila fuzija na svakom interfejsu, a ne samo ukupnom snagom povlačenja.
Treća provjera: Da li su elektrode i alat stabilni?
Povećana površina elektrode slabi koncentraciju topline
Nakon duge upotrebe, površina elektrode postaje veća, ravnija ili kontaminirana lijepljenim metalom. Veća površina smanjuje gustinu struje, što smanjuje stvaranje topline i čini interne interfejse vjerojatnijim da formiraju hladne zavare.
U proizvodnji treba koristiti redovan raspored oblaganja elektroda. Nemojte čekati da zavari postanu slabi, jer je do tada možda već proizvedena serija neispravnih dijelova.
Pogrešno postavljene elektrode mogu pomjeriti grumen vara
Ako gornja i donja elektroda nisu poravnate, pomjeraju se i strujni put i raspodjela tlaka. U više-slojnim listovima, ovo može dovesti do pregrijavanja jednog sloja dok drugi sloj ostaje slab.
Poravnavanje elektroda treba da bude osnovna stavka za inspekciju tokom postavljanja višeslojnog točkastog zavarivanja. U mnogim slučajevima, korekcija poravnanja elektroda je efikasnija od povećanja parametara zavarivanja na slijepo.
Nestabilan alat čini da se svaki zavar ponaša drugačije
Nakon što se listovi slažu, labav alat može omogućiti mala pomjeranja tokom zavarivanja. Ovo možda nije bitno kod jednostavnog zavarivanja dva-lima, ali u više-slojnom snopu, svaka promjena u međuslojnom kontaktu može promijeniti kvalitet zavara.
Učvršćenje treba da se tačno locira, da se fiksira i da omogući konzistentan utovar i istovar. Za serijsku proizvodnju preporučuje se-pozicioniranje bez greške kako bi se izbjeglo nedostajanje slojeva, obrnuti dijelovi ili neusklađenost.
Nemojte koristiti standardne parametre direktno za miješane materijale
Obloženi materijali mijenjaju kontaktni otpor
Pocinčani, niklovani-i pokalajni-limovi imaju različito ponašanje površine, tako da se distribucija topline mijenja tokom zavarivanja. Premazi također mogu uzrokovati prskanje, poroznost ili kontaminaciju elektroda.
Kada se ovi materijali koriste u više-slojnom tačkastom zavarivanju, parametri obično moraju biti ponovo potvrđeni. Impulsni predgrijani ili više-pulsni proces može se razmotriti za poboljšanje međuslojnog kontakta kada je to potrebno.
Nerđajući čelik, čelik visoke{0}}čvrstoće i meki čelik različito raspoređuju toplotu
Različiti materijali imaju različit električni otpor, toplinsku provodljivost i debljinu. Toplota se neće ravnomjerno rasporediti po hrpi. Neki materijali se lakše zagrijavaju, dok drugi brže odvode toplinu. Ako se koriste standardna dva - parametra čeličnog lima, međuslojno spajanje može postati nestabilno.
Za ove kombinacije prvo treba izvršiti zavarivanje uzorka, a parametre treba prilagoditi na osnovu rezultata destruktivnog ispitivanja.
Više slojeva znači uži prozor procesa
Za tro-slojno, četiri-slojno ili više-slojno tačkasto zavarivanje, procesni prozor je obično uži nego za zavarivanje sa dva -lima. Ako je struja malo preniska, unutrašnji sloj može formirati hladan zavar. Ako je struja malo previsoka, vanjski sloj može prskati ili pokazati pretjerano udubljenje. Ako je pritisak prenizak, međuslojni kontakt postaje nestabilan. Ako je pritisak previsok, stvaranje topline može postati nedovoljno.
Zbog toga zavarivanje više- slojeva limova uvijek treba potvrditi probnim zavarivanjem umjesto oslanjanja samo na iskustvo.
Kako možete potvrditi da je više-slojni zavar zaista čvrst?
Nemojte se oslanjati samo na izgled vara
Izgled zavara je samo osnovna provjera. Najčešći problem u više-slojnom tačkastom zavarivanju je taj što zavar izgleda normalno spolja dok je unutrašnji interfejs slab. Vizuelna inspekcija može identificirati prskanje, prekomjerno udubljenje, izgaranje-i pomak zavara, ali ne može u potpunosti potvrditi stvaranje unutrašnjeg grumena.
Testiranje na ljuštenje brzo otkriva probleme međusloja
Testiranje na ljuštenje pomaže da se pokaže koji sloj nije pravilno spojen. Ako se srednji sloj lako otvara, ili ako nakon kvara nema očiglednih tragova grumenčića, unutrašnja veza je nedovoljna.
Testiranje na ljuštenje se preporučuje tokom odobrenja prvog-komada i nakon promjena parametara, umjesto da se oslanjate samo na izgled.
Inspekcija poprečnog presjeka pokazuje položaj grumena
Za važne zavare,{0}}provjera poprečnog presjeka je pouzdanija. Pokazuje da li grumen zavara doseže ciljno sučelje, da li je veličina zrna dovoljna i da li postoji pomak grumenčića, poroznost ili nedostatak fuzije.
Za automobilske, sigurnosne{0}}dijelove ili električne priključne dijelove,-provjera poprečnog presjeka je veoma korisna.
Kontinuirano testiranje bliže je stvarnoj masovnoj proizvodnji
Jedan dobar uzorak ne dokazuje da je masovna proizvodnja stabilna. Neprekidno zavarite malu seriju i uporedite snagu zavara, izgled, prskanje, porast temperature elektrode i način kvara od prvih delova do kasnijih.
Ako zavari postepeno postaju slabiji tokom kontinuirane proizvodnje, provjerite trošenje elektroda, hlađenje, strujni krug i stabilnost alata.
Praktični savjeti pri kupovini aparata za točkasto zavarivanje
Ne gledajte samo na maksimalnu struju
Kod više-tačkastog zavarivanja veća struja nije uvijek bolja. Ono što je važnije je stabilan izlaz struje, fino podešavanje parametara i konzistentan učinak tokom kontinuirane proizvodnje.
MFDC mašina za točkasto zavarivanje je korisna jer pruža stabilnu kontrolu struje, što je pogodno za aplikacije zavarivanja limova koje zahtijevaju ponovljivost. Uprkos tome, konačna odluka treba da se zasniva na stvarnim rezultatima zavarivanja uzorka.
Sistem pritiska mora biti stabilan i podložan kontroli
Višeslojnim -limovima je potreban pritisak da pričvrste svaki sloj, ali i preveliki i premali pritisak mogu uzrokovati probleme. Prilikom odabira opreme provjerite opseg podešavanja pritiska, ponovljivost i stabilnost sistema sile.
Ako pritisak varira, unutrašnji grumen vara će takođe fluktuirati.
Hlađenje elektroda i provodni krug ne treba zanemariti
Tokom kontinuirane proizvodnje, temperatura elektrode i stanje kola utiču na stabilnost zavara. Loše hlađenje, pregrijane elektrode ili labave provodljive veze mogu uzrokovati promjenu kvaliteta zavara pod istim postavkama.
Prilikom kupovine opreme provjerite da li su hlađenje elektroda, provodne sabirnice, izlaz transformatora i upravljački sistem prikladni za kontinuiranu proizvodnju.
Zavarivanje pravog uzorka je neophodno
Više-slojni materijal listova, broj slojeva, debljina, premaz i pozicija zavarivanja mogu promijeniti rezultat. Prije kupovine dostaviti isporučiocu prave listove i zahtjeve za ispitivanje za probno zavarivanje. Upotrijebite ispitivanje ljuštenja, smicanja zatezanja ili poprečnog-presjeka da provjerite unutrašnje spajanje.
Podaci o mašini sami po sebi ne mogu vam reći da li je mašina prikladna za vaš proizvod.
FAQ
P: Da li je MFDC mašina za tačkasto zavarivanje pogodna za više-slojno zavarivanje limova?
O: Da. MFDC mašina za tačkasto zavarivanje pruža stabilan izlaz struje i pogodna je za više-slojne limove, automobilske limove, hardverske strukture i električne komponente. Međutim, parametri, elektrode, pritisak i alat moraju biti usklađeni s brojem slojeva, materijalom i debljinom.
P: Zašto površina izgleda zavareno, a srednji sloj je slab?
O: Oznaka zavara na vanjskom sloju ne dokazuje da je unutrašnje sučelje formiralo pravi grumen. Toplota može biti koncentrisana blizu površine, dok se srednji interfejs ne spaja dovoljno.
P: Da li treba direktno povećati struju kada je međuslojno povezivanje loše?
O: Ne odmah. Prvo provjerite čistoću međusloja, uklapanje-limova, stanje elektroda i pritisak. Zatim postepeno prilagođavajte struju, vrijeme i pulsni način rada.
P: Kako mogu potvrditi da je svaki sloj pravilno zavaren?
O: Koristite ispitivanje ljuštenja, ispitivanje zateznog smicanja, ispitivanje razaranja ili pregled{0}}poprečnog presjeka. Sam vizuelni pregled ne može u potpunosti potvrditi unutrašnje spajanje.
P: Može li trošenje elektroda utjecati na spajanje u srednjem sloju?
O: Da. Habanje elektroda mijenja kontaktnu površinu i gustinu struje, što utiče na raspodjelu topline. Unutrašnji interfejsi u višeslojnim - pločama su osjetljiviji na promjene topline, tako da elektrode treba redovno oblačiti i mijenjati.
Zaključak
AnMFDC aparat za tačkasto zavarivanjemože se koristiti za više-slojne listove-na-zavarivanje, ali ovaj proces je lako pogrešno procijeniti. Zavar može izgledati normalno na površini dok unutrašnji slojevi nisu stvarno povezani.
Da biste smanjili loše međuslojno spajanje, nemojte jednostavno povećavati struju. Prvo provjerite jesu li slojevi čisti i dobro pričvršćeni. Zatim osigurajte da se toplota i pritisak dosljedno prenose na svako sučelje. Stanje elektroda, položaj alata i stabilnost serije materijala također se moraju kontrolirati.
Za masovnu proizvodnju, ispitivanje ljuštenja, ispitivanje zateznog smicanja ili-inspekcija poprečnog presjeka treba koristiti tokom prvog-odobrenja komada i nakon promjena parametara. Samo potvrdom nugget lokacije i međuslojnog povezivanja možete znati da li je strujamašina za tačkasto zavarivanjei postavke parametara su pogodne za proizvodnju.