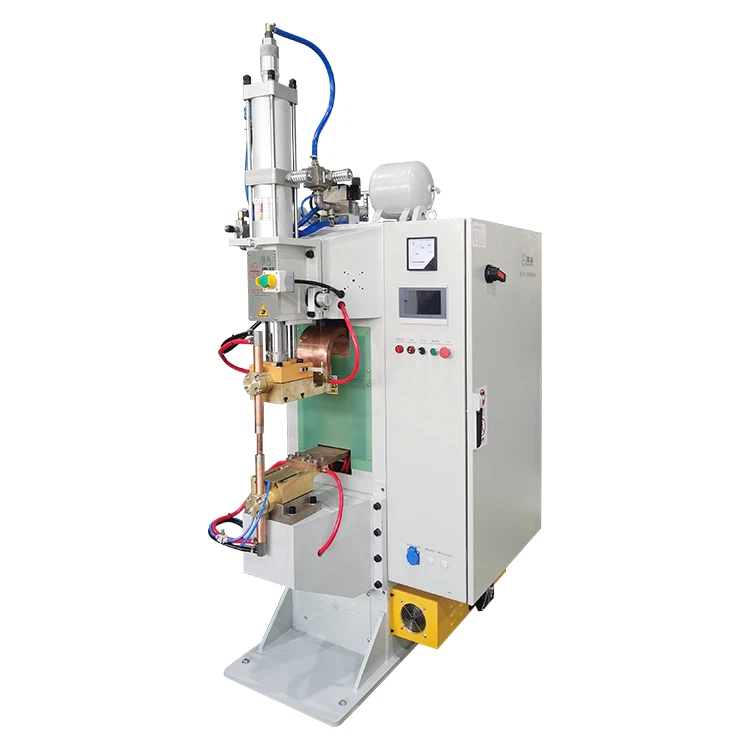
U modernoj proizvodnji, srednje{0}}invertor (MFDC)Mašine za točkovno zavarivanjepostali su osnovno rješenje za zavarivanje u industrijama kao što su automobilska industrija, kućanski aparati i metalni ormari zbog svoje efikasnosti, preciznosti i široke primjene.
Međutim, problemi poput slabih zrnaca i nedovoljne čvrstoće zavara ostaju uobičajeni. Osnovni uzroci obično dolaze iz više faktora koji se preklapaju.
Ovaj članak detaljno analizira ove uzroke i daje praktične prijedloge za poboljšanje.


🔧 Uobičajeni razlozi iza slabih zrna za zavarivanje
1. Nepravilne postavke parametara zavarivanja
Tri bitna parametra zavarivanja-struja, vrijeme (zavarivanje/držanje/hlađenje) i sila elektrode-moraju se precizno podesiti na osnovu vrste materijala i debljine lima.
- Ako je struja preniska → grumen vara se ne može pravilno formirati.
- Ako je struja previsoka ili vrijeme zavarivanja prekratko/dugo → pregori-, može doći do prekomjernog prskanja ili pregrijavanja.
Postojeće tehničke reference ističu da su neodgovarajući parametri glavni uzrok nepotpune fuzije ili nedovoljne penetracije.
Za različite materijale (ugljični čelik, nehrđajući čelik, legure aluminija, itd.) i različite kombinacije debljina potrebno je probno zavarivanje plus ispitivanje zatezanja/smicanja kako bi se odredili optimalni parametri.
2. Loše stanje elektrode: istrošenost, kontaminacija, deformacija, loš kontakt
Tokom-dugotrajnog rada, elektrode trpe od habanja, oksidacije, kontaminacije ili nakupljanja na površini od ulja ili ostataka od zavarivanja. Ovi problemi smanjuju gustoću struje i dovode do nestabilnog kvaliteta zavarivanja.
Ako vrh elektrode postane preoštar ili ravan/širok, površina kontakta se mijenja, gustina struje opada i grumen vara postaje slabiji.
Studije pokazuju da povećana površina kontakta elektrode → smanjena gustina struje → loša fuzija → smanjena čvrstoća zavara.
Stoga se elektrode moraju redovno oblačiti, čistiti ili mijenjati, a njihova geometrija (prečnik vrha, poravnanje, simetrija) mora se održavati.
Mnogi proizvođači preporučuju korištenje visokokvalitetnih-bakarnih elektroda od legure bakra/Cr–Zr za bolju provodljivost i termičku stabilnost.
3. Nedovoljna priprema površine radnog komada
Ako površina radnog komada sadrži ulje, rđu, slojeve oksida ili ostatke premaza, tokom zavarivanja se formira sloj visoke-otpornosti, sprečavajući pravilno stvaranje topline i fuziju metala.
Ovo često rezultira lažnim zavarivanjem-površina izgleda zavareno, ali unutrašnja fuzija je slaba ili ne postoji.
Stoga je prije zavarivanja neophodno temeljito čišćenje, odmašćivanje, uklanjanje rđe ili brušenje.
Za strukturne komponente koje zahtijevaju visoku čvrstoću zavara, preporučuje se inspekcija u-procesu ili provjera čistoće površine.
4. Neispravan pritisak elektrode / Loše poravnanje / Nestabilna učvršćenja
Nedovoljan pritisak elektrode dovodi do lošeg kontakta i unutrašnjih praznina između listova, sprečavajući adekvatnu proizvodnju toplote i fuziju metala.
Ako su elektrode neusklađene, ili ako su učvršćenja nestabilna, distribucija pritiska i struje postaju neravnomjerna, uzrokujući ekscentrične grudve zavara ili nepotpunu fuziju.
Rješenje je osiguravanje stabilnog stezanja, pravilnog poravnanja elektroda i redovne kalibracije učvršćenja za održavanje ravnomjernog pritiska.
5. Kvarovi na opremi, problemi sa hlađenjem i nestabilnost napajanja
Ako MFDCmašina za tačkasto zavarivanjepati od problema u upravljačkom krugu, senzorima, sistemu za hlađenje ili napajanju, stabilnost zavarivanja će biti ugrožena.
primjeri:
- Neispravan sistem hlađenja → pregrijavanje elektrode → ubrzano trošenje ili deformacija
- Fluktuacije snage, loše uzemljenje ili električne smetnje → nestabilna struja zavarivanja → slaba čvrstoća zavara
Treba se pridržavati rasporeda održavanja proizvođača kako bi se redovno pregledali sistemi za hlađenje, osiguralo stabilno napajanje i zamijenile stare komponente.
6. Svojstva materijala koji se ne podudaraju s parametrima zavarivanja
Različiti metali-ugljični čelik, nehrđajući čelik, aluminij itd.-imaju različite električne i termičke karakteristike.
Korištenje istih parametara za sve materijale često rezultira:
- Jedan materijal se pregrijao
- Još jedan nedovoljno pečen
Za različite materijale ili različite kombinacije debljina limova, optimizacija parametara i ispitivanje čvrstoće su od suštinskog značaja.
7. Loš dizajn procesa zavarivanja ili neispravan rad
Ponekad problem nije u opremi već u dizajnu procesa, pozicioniranju učvršćenja, redoslijedu zavarivanja ili metodi stezanja.
Nepravilan strukturni dizajn radnog komada također može uzrokovati koncentraciju naprezanja, neusklađenost ili diskontinuirane zavare.
Stoga je od ključnog značaja pravilan dizajn uređaja, sekvence zavarivanja i toka procesa.
📈 Zašto su slabi zrnaci za zavarivanje toliko štetni za proizvođače
• Pad kvaliteta i pouzdanosti proizvoda
Slabi zavari skraćuju životni vijek proizvoda, smanjuju integritet strukture i povećavaju rizik od kvara.
• Troškovi dorade i popravke se povećavaju
Nepotpuno spajanje ili lažni zavari zahtijevaju ponovnu obradu, smanjenje produktivnosti i gubitak rada i materijala.
• Narušeno povjerenje kupaca i reputacija brenda
Naročito u automobilskoj industriji i industriji uređaja, problemi s kvalitetom zavarivanja mogu utjecati na čitave proizvodne serije.
• Smanjena efikasnost proizvodnje i životni vijek opreme
Neispravno podešavanje parametaraOdržavanje i loše održavanje ubrzavaju trošenje elektroda i povećavaju troškove održavanja mašine.
✅ Kako sistematski poboljšati kvalitet MFDC točkastog zavarivanja
1. Uspostavite standardiziranu bazu podataka parametara
Zabilježite i potvrdite parametre prema materijalu, debljini i vrsti zavara, u kombinaciji s ispitivanjem zatezanja/smicanja/izdržljivosti.
2. Izvršite strogu pred{1}}pripremu za zavarivanje
Čišćenje površine, odmašćivanje, uklanjanje rđe, kalibracija učvršćenja, poravnanje elektroda, provjere pritiska i pregled elektroda moraju biti uključeni.
3. Kreirajte program održavanja
Redovno oblaganje/zamjena elektroda, provjere sistema hlađenja, praćenje stabilnosti napajanja i kalibracija pritiska/kontrolnog sistema.
4. Poboljšati proces zavarivanja i dizajn uređaja
Osigurajte stabilno stezanje, racionalan raspored zavara i optimiziran slijed zavarivanja.
5. Temeljito obučite operatere
Operateri moraju razumjeti principe zavarivanja i znati kako prilagoditi parametre, pregledati zavarene spojeve i obaviti rutinsko održavanje.
6. Uspostavite kvalitetnu povratnu petlju
Sprovedite ispitivanje razaranja (zatezanje, smicanje, zamor), analizirajte rezultate i kontinuirano optimizirajte parametre i procese zavarivanja.
Zaključak
Iako MFDC invertermašine za tačkasto zavarivanjesu efikasni i raznovrsni, jaki zrnci za zavarivanje ne mogu se oslanjati samo na tvornički{0}}podešene parametre. Kvalitet zavarivanja je rezultat kombinovanog uticaja: podešavanja parametara, svojstava materijala, stanja površine, stanja elektroda, održavanja opreme, dizajna procesa i znanja rukovaoca.
Da bi se u potpunosti eliminisali problemi slabog zavarivanja, proizvođači moraju izgraditi kompletan, sistematski okvir upravljanja zavarivanjem-od dizajna procesa do podešavanja parametara, pre-pripreme za zavarivanje, izvođenja zavarivanja, održavanja opreme, inspekcije i povratnih informacija.
Samo tada MFDC mašine za tačkasto zavarivanje mogu pružiti čvrste, stabilne i pouzdane performanse zavarivanja, poboljšavajući kvalitet proizvoda, smanjujući troškove i povećavajući ukupnu konkurentnost.