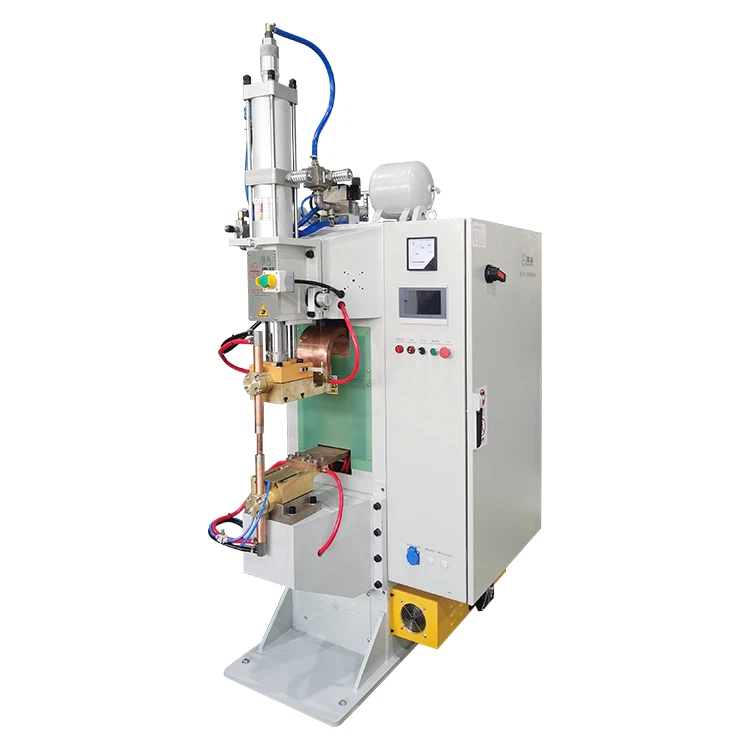
Vođena globalnim nastojanjem za neutralnošću ugljika, potražnja za laganim materijalima postaje sve hitnija u industrijama kao što su automobilska, zrakoplovna i potrošačka elektronika. Aluminijske legure, sa svojim superiornim svojstvima male gustine i visoke čvrstoće, postale su kritičan materijal za komponente kao što su nosači baterija novih energetskih vozila, strukture karoserije i vrhunski-ramovi mobilnih telefona.
Međutim, zavarivanje aluminija predstavlja jedinstven proizvodni izazov prvenstveno zbog njegove visoke toplinske provodljivosti i visoke električne otpornosti njegovog površinskog oksidnog sloja. Kao osnovna oprema za postizanje efikasnog i pouzdanog spajanja aluminijuma, izbor mašine za tačkasto zavarivanje aluminijuma direktno određuje efikasnost proizvodnje i kvalitet finalnog proizvoda.


Ovaj članak sistematski analizira klasifikaciju i tehničke karakteristike uobičajenih mašina za točkasto zavarivanje aluminijuma. Uključujući autoritativne podatke i praktične scenarije primjene, ima za cilj da proizvodnim preduzećima pruži naučne i praktične smjernice za odabir opreme.
I. Klasifikacija prema tehničkom principu: Tri glavne mašine za točkasto zavarivanje
Aluminijummašine za tačkasto zavarivanjeprimarno se klasifikuju na osnovu njihovog tipa izvora napajanja i principa rada. Svaki tip je dizajniran da zadovolji specifične zahtjeve primjene i razmatranja troškova.
1. Mašina za točkovno zavarivanje srednje frekvencije istosmjerne struje (MFDC): izbor za visoku preciznost i efikasnost
Mašina za točkasto zavarivanje srednje frekvencije (MFDC) predstavlja glavnu tehnologiju u trenutnom području točkastog zavarivanja legure aluminija. Koristi tehnologiju pretvarača srednje frekvencije od 1-4 kHz za pretvaranje frekvencije AC napajanja u DC izlaz.
Ključne prednosti i podrška za podatke:
- Eliminacija efekta kože i koncentrisane energije: DC izlaz efikasno prevazilazi skin efekat koji se javlja sa AC napajanjem prilikom zavarivanja debelih ploča ili aluminijuma, omogućavajući da struja bude ravnomernije koncentrisana u području zavara. Gustina struje zavarivanja može doseći i do 150 A/mm².
- Kvalitet zavarivanja i stopa prihvatanja: Zbog svoje precizne kontrole energije, MFDC mašina za tačkasto zavarivanje može povećati stopu prihvatanja zavarivanja na preko 99,5% za kritične komponente kao što su novi nosači baterija za vozila. Kod zavarivanja jezičaka za napajanje, stopa prihvatanja može se čak povećati sa 92% na 99,99%.
- Dinamički odziv i kontrola: Opremljen prilagodljivim kontrolnim sistemom, dinamičko vrijeme odziva je manje od ili jednako 0,5 milisekundi, što omogućava kontrolu talasnog oblika "Stepped Multi-Pulse" za efikasno rješavanje problema sloja aluminijumskog površinskog oksida.
- Visoka efikasnost i ušteda energije: U poređenju sa tradicionalnim zavarivačima na naizmeničnu struju, MFDC tehnologija značajno smanjuje gubitke transformatora, postižući uštedu energije od približno 40%.
2. Mašina za tačkasto zavarivanje kondenzatorskog pražnjenja (CD): Precizni alat za ultra-tanke materijale
Mašina za tačkasto zavarivanje sa pražnjenjem kondenzatora (CD) pohranjuje energiju u kondenzatore i oslobađa je trenutno u vrlo kratkom trajanju od 5-10 milisekundi, stvarajući vršnu struju do 80 kiloampera.
Ključne prednosti i polja primjene:
- Ekstremno nizak unos topline: Trenutna jaka -struja pražnjenja koncentriše toplinu na minimalno vrijeme, minimizirajući zonu{1}}zahvaćenu toplinom (HAZ) i efikasno sprječavajući deformaciju i omekšavanje aluminijuma zbog prekomjernog unosa topline.
- Ultra-Zavarivanje tankih materijala: Posebno je pogodno za precizno spajanje ultra-tanke aluminijske folije od 0,2 milimetra, metalnih mreža i komponenti u potrošačkoj elektronici (kao što su okviri mobilnih telefona i fleksibilne ploče).
- Prilagodljivost napajanja: Zbog svoje karakteristike skladištenja energije, nameće minimalan trenutni uticaj na električnu mrežu, što ga čini pogodnim za proizvodna okruženja sa ograničenim kapacitetom napajanja.
3. Mašina za tačkasto zavarivanje naizmjeničnom strujom (AC): Tradicionalni izbor za aplikacije osjetljive na troškove-
Mašina za tačkasto zavarivanje naizmeničnom strujom (AC) koristi tradicionalni 50/60 Hz AC izvor napajanja.
Ograničenja i opseg primjene:
- Ograničenja: pati od trenutnih nultih - tačaka ukrštanja, što rezultira neravnomjernim unosom topline i osjetljivošću na elektromagnetne smetnje, što otežava garantovanje kvaliteta zavarivanja aluminijuma i dovodi do brzog trošenja elektroda.
- Opseg primjene: Uglavnom je pogodan za tradicionalne primjene gdje su zahtjevi za kvalitetom zavarivanja niski, debljina materijala je velika, a budžet je izuzetno osjetljiv na troškove-kao što su arhitektonski aluminijumski profili i obična kućišta kućnih aparata. U oblasti preciznog zavarivanja legura aluminijuma, u velikoj meri je zamenjen MFDC tipom.
II. Klasifikacija prema stepenu automatizacije: od standardizacije do složenih kontura
Sa napretkom industrije 4.0, mašina za tačkasto zavarivanje više nije samostalan uređaj, već je integrisana u visoko automatizovane proizvodne linije.
1. Robotski integrirani sistem za točkovno zavarivanje: složene konture i visoka fleksibilnost
Karakteristike: Koristi industrijske robote sa šest-osi sa preciznošću ponovljivosti do ±0,05 mm.
- Inteligencija: Opremljen sa 3D senzorima za pozicioniranje i kontrolu sile, može kompenzirati greške u pozicioniranju radnog komada i trošenje elektroda u realnom-vremenu, omogućavajući fleksibilno zavarivanje složenih kontura (kao što su karoserije automobila).
- Kontrola kvaliteta: Kroz automatizaciju i preciznu kontrolu, stopa kvarova se može održavati na izuzetno niskom nivou od manjeg ili jednakog 0,03%.
2. Sistemi sa više-glava i osi XY: standardizirana proizvodnja velikog obima-
- Karakteristike: Mašine za zavarivanje sa više-glava mogu istovremeno završiti više zavarenih spojeva, značajno povećavajući vrijeme proizvodnog ciklusa. Sistemi osi XY obezbjeđuju precizno planarno pozicioniranje i zavarivanje standardiziranih metalnih limova (kao što su metalni ormari i okviri) putem visoko{2}}preciznih vodilica.
- Prednost: Pogodno za scenarije velike{0}}proizvodnje gdje je geometrija proizvoda relativno jednostavna, ali je zahtjev za izlazom izuzetno visok.
III. Dubinska analiza tri osnovne tehničke karakteristike mašina za točkasto zavarivanje aluminijuma
Jedinstvena fizička svojstva aluminijskih legura zahtijevaju da njihova tehnologija točkastog zavarivanja posjeduje veću preciznost kontrole i superiorne mogućnosti upravljanja toplinom.
1. Precizna kontrola energije i prilagodljiva povratna informacija
Ključ za zavarivanje aluminijuma je "brzina, preciznost i snaga". MFDC aparat za točkasto zavarivanje to postiže kroz tehnologiju adaptivne kontrole, koja prati napon, struju i pomicanje elektroda u realnom-vremenu tokom procesa zavarivanja i vrši podešavanja nivoa-milisekunde na osnovu unaprijed postavljene krive zavarivanja.
- Multi-Pulsni talasni oblik: Za rješavanje kontradikcije između visoke otpornosti sloja aluminijumskog površinskog oksida i niskog unutrašnjeg otpora (visoke toplotne provodljivosti), koristi se "stepeni više-pulsni" talasni oblik:
- Prvi impuls (predgrijavanje/prekidanje): koristi manju struju da probije sloj oksida.
- Drugi impuls (formiranje nugget-a): Velika struja brzo formira zrna vara.
- Završni impuls (kovanje): Struja se smanjuje, u kombinaciji sa pritiskom da se zgusne mesto zavarivanja.
- Konzistentnost zrna zavarivanja: Adaptivni kontrolni sistem može održati konačni prečnik zrna zavarivanja unutar minimalne tolerancije od ±0,1 milimetara, u potpunosti ispunjavajući stroge zahtjeve za čvrstoću zavara u automobilskoj i svemirskoj primjeni.
2. Efikasno upravljanje toplinom i optimizacija vijeka trajanja elektroda
Aluminij na visokim temperaturama je vrlo sklon lijepljenju za bakarne elektrode, što dovodi do brzog trošenja elektroda, udubljenja zavara i čestih zastoja radi zamjene poklopca. Ovo je glavni faktor koji ograničava efikasnost točkastog zavarivanja aluminijuma.
- Intenzivno hlađenje: neophodno je koristiti unutrašnji sistem vodenog hlađenja sa visokim-protokom, visokim-pritiskom kako bi se osiguralo da temperatura vrha elektrode ostane unutar kontrolisanog raspona.
- Kontrola pritiska: Pritisak elektrode mora biti približno 20% veći od onog koji se koristi za zavarivanje čelika kako bi se osiguralo dovoljno stezanje radnog komada i prodiranje oksidnog filma.
- Poboljšanje vijeka trajanja: Kombinacijom pneumatskog cilindra visoke{0}}čvrstoće i sistema za hlađenje-nadgledanog protoka, vijek trajanja elektroda može se povećati sa tradicionalnih 500 mjesta na preko 3000 mjesta, značajno smanjujući vrijeme zastoja i poboljšavajući ukupnu efikasnost opreme (OEE).
3. Odlična prilagodljivost materijala i raspon debljina
Moderne mašine za tačkasto zavarivanje aluminijuma nisu ograničene na jednu debljinu; njihova materijalna prilagodljivost je značajno proširena:
- Raspon debljine: Mogu podnijeti sve, od ultra-tanke aluminijske folije od 0,2 milimetra do debelih ploča od 60 milimetara (zahtjevaju posebne elektrode i procese).
- Kompatibilnost: Osim čistog aluminija i raznih aluminijskih legura (1xxx do 7xxx serije), napredni strojevi za točkasto zavarivanje su također kompatibilni sa spajanjem različitih metala kao što su nehrđajući čelik i legure bakra, a mogu čak postići i spajanje različitih metala.
IV. Praktični vodič za odabir: Odabir pravog aparata za točkovno zavarivanje
Odabir odgovarajuće mašine za tačkasto zavarivanje aluminijuma zahteva sveobuhvatno razmatranje scenarija primene, svojstava materijala, zahteva obima proizvodnje i budžeta. Tabela u nastavku daje referencu za odabir na osnovu ključnih indikatora:
| Kriteriji odabira | MFDC mašina za točkasto zavarivanje | CD mašina za tačkasto zavarivanje | Mašina za točkovno zavarivanje |
| Scenario aplikacije | Nova energetska vozila, vazduhoplovstvo, visokonaponska{0}}elektrika | Potrošačka elektronika, kartice za baterije, ultra-tanke folije | Arhitektonski aluminijum, opći uređaji, konstrukcije niskih-zahtjeva |
| Welding Thickness | 0,5 mm - 6 mm (Mainstream) | 0,05 mm - 2 mm (Ultra{2}}tanak) | 1 mm - 5 mm |
| Preciznost zavarivanja | Ekstremno visok (prečnik grumenčića ±0,1 mm) | Ekstremno visoka (minimalni HAZ) | Općenito (visok unos topline, sklon deformacijama) |
| Potrošnja energije | Odlično (približno. 40% uštede energije) | Odlično (trenutačno pražnjenje, niska ukupna energija) | Loše (veliki gubitak transformatora) |
| Početni trošak | Visoko | Srednje{0}}Visoka | Nisko |
| Integracija automatizacije | Vrlo jednostavno (mainstream robotski interfejs) | Lako | Tesko |
Preporuke za odabir:
- Za precizno-zavarivanje velike zapremine (nova energija/aerospace): MFDC mašina za tačkasto zavarivanje je jedino rješenje koje garantuje visoku stopu prihvatanja i efikasnost.
- Za ultra-tanke materijale ili scenarije sa strogim zahtjevima termičke deformacije (elektronika): Odaberite CD uređaj za točkasto zavarivanje, koristeći njegove karakteristike trenutnog pražnjenja.
- Za složene geometrije ili proizvodnju velike-miješane, niske{1}}proizvodnje: dajte prioritet robotskom integriranom MFDC sistemu za točkasto zavarivanje kako biste postigli fleksibilnu proizvodnju.
- Za troškovno{0}}osjetljive aplikacije sa zahtjevima niskog kvaliteta: može se uzeti u obzir AC mašina za točkasto zavarivanje, ali je neophodna stroga kontrola parametara procesa.
Često postavljana pitanja o mašinama za točkasto zavarivanje aluminijuma
P: Može li standardni točkovni zavarivač zavariti aluminijum?
O: To može biti moguće ako mašina ima dovoljnu struju, elektrodnu silu, krutost okvira i hlađenje. Ne treba pretpostaviti da je zavarivač malog{1}}kapaciteta odabran za meki čelik prikladan za aluminijum iste debljine.
P: Da li je MFDC uvijek bolji od AC za aluminijum?
O: MFDC općenito pruža bolju kontrolu nad kratkim rasporedima zavarivanja i lakši je za integraciju s nadzorom i automatizacijom. Međutim, AC mašina odgovarajuće veličine još uvijek može zavariti kvalificirane aluminijske aplikacije. Rezultati uzorka bi trebali odrediti konačni izbor.
P: Kolika je struja potrebna za spot zavarivanje aluminijuma?
O: Ne postoji univerzalna vrijednost struje. Legura, debljina, stanje površine, prečnik elektrode, sila i vreme zavarivanja utiču na zahteve. Kao jedan objavljen primjer, TWI daje otprilike 22-28 kA za komercijalne -kvalitetne zavarene šavove na 1,2 mm mljevenim- limovima pod određenim uslovima sile i vremena. Ovo ne treba tretirati kao postavku za svaki dio.
P: Zašto se elektrode lijepe pri tačkom zavarivanja aluminija?
O: Aluminijski hvatač se može formirati na površini elektrode od legure bakra zbog visoke temperature sučelja i stalnog kontakta. Treba provjeriti hlađenje, stanje površine, materijal elektrode, vrijeme zavarivanja i učestalost obrade.
P: Može li zavarivač aluminijuma spojiti aluminij sa bakrom?
O: Neki dizajni spojeva mogu biti izvodljivi, ali distribucija struje, formiranje intermetala i polaritet elektroda moraju biti procijenjeni. Odluka treba da se zasniva na ispitivanju uzorka i potrebnim električnim i mehaničkim performansama.
P: Da li je tačkasto zavarivanje prikladno za naslagane aluminijske folije?
O: Konvencionalno točkasto zavarivanje proizvodi lokalizirane grudve i obično nije prvi izbor za lijepljenje široke površine višeslojne folije. Difuzijsko zavarivanje, ultrazvučno zavarivanje ili neki drugi proces mogu biti prikladniji ovisno o debljini folije, području spoja i konačnoj primjeni.
Zaključak i Outlook
Kontinuirana evolucija tehnologije mašina za točkasto zavarivanje je ključni pokretač u unapređenju globalne proizvodnje lake težine i ciljeva održivog razvoja. Od energetski{1}}efikasne MFDC tehnologije do precizno-fokusiranog CD sistema i visoko inteligentnih integriranih robotskih rješenja, proizvođači imaju širok spektar izbora.
Duboko razumijevajući jedinstvene prednosti i tehničke parametre svake vrste aparata za točkasto zavarivanje i usklađujući ih sa njihovim proizvodnim potrebama i karakteristikama materijala, preduzeća mogu odabrati optimalno rješenje koje balansira efikasnost, preciznost i isplativost{0}}, osiguravajući pouzdan kvalitet zavara i održavajući vodeću poziciju na konkurentnom tržištu.