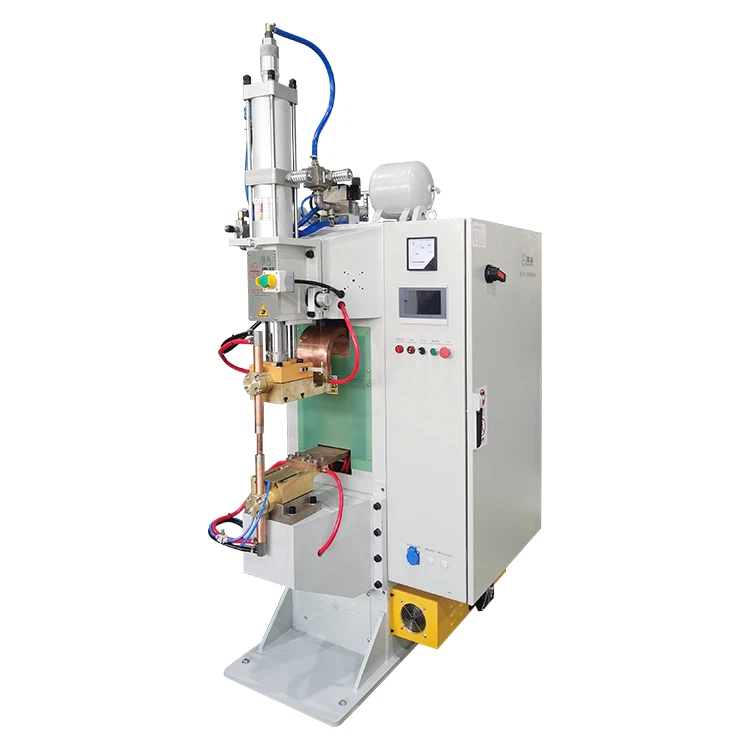
Kod otpornog točkastog zavarivanja, kvalitet zrna šava direktno određuje snagu, električne performanse i dugoročnu pouzdanost zavarenog spoja. Pravilno oblikovan grumen za zavarivanje osigurava stabilno mehaničko spajanje i nisku električnu otpornost, dok nedovoljan ili nestabilan grumen može dovesti do slabih spojeva, pregrijavanja, povećane otpornosti i prijevremenog kvara proizvoda.
Za industrije kao što su proizvodnja automobila, proizvodnja baterija, sistemi za skladištenje energije, montaža bakarnih konektora i proizvodnja metalnih komponenti, kontrola kvaliteta zrna zavarivanja je jedan od najvažnijih faktora u postizanju doslednih performansi zavarivanja.
Međutim, formiranje zrna šava nije kontrolirano jednim parametrom. Struja zavarivanja, sila elektrode, vrijeme zavarivanja, stanje površine materijala i stabilnost opreme rade zajedno na određivanju konačnog kvaliteta zavara.
Ovaj članak objašnjava pet ključnih faktora koji utječu na veličinu i kvalitetu zrna zavarivanja, uobičajene defekte zrna vara, metode inspekcije i praktična rješenja za poboljšanje performansi točkastog otpornog zavarivanja.


Ovaj vodič razlaže pet najkritičnijih elemenata koji utječu na kvalitet zrna zavarivanja, uz praktične podatke koji se lako primjenjuju.
Šta je kvalitet zavarivanja i zašto je to važno?
Zrna vara je otopljena i očvrsnuta površina formirana između dva metalna lima tokom procesa otpornog točkastog zavarivanja. Kada električna struja prođe kroz područje kontakta između materijala, otpor stvara toplinu, uzrokujući topljenje metalne površine i formiranje povezanog grumena nakon hlađenja.
Veličina, oblik i unutrašnja struktura zrna za zavarivanje direktno utiču na performanse zavarivanja.
Visokokvalitetni grumen za zavarivanje treba da ima:
- Dovoljna veličina da obezbedi potrebnu mehaničku čvrstoću
- Stabilna unutrašnja struktura bez pukotina i šupljina
- Konzistentno formiranje u više ciklusa zavarivanja
- Nizak električni otpor za provodljive aplikacije
Loš kvalitet zrna vara može uzrokovati nekoliko problema, uključujući slabu čvrstoću zavara, razdvajanje zavara, prekomjerno stvaranje topline i nedosljedne performanse proizvoda.
Za komponente akumulatora, bakrene konektore, aluminijumske sabirnice i druge aplikacije sa visokom strujom, nestabilni komadići zavarivanja takođe mogu povećati otpornost na kontakt i stvoriti potencijalne rizike za pouzdanost tokom rada.
Pet ključnih faktora koji utječu na veličinu i kvalitetu zrna šava
1. Struja zavarivanja određuje stvaranje topline
Struja zavarivanja je jedan od najvažnijih faktora koji utiču na formiranje zrna zavarivanja. Tokom tačkastog otpornog zavarivanja, generirana toplina je uglavnom određena strujom, otporom i vremenom zavarivanja.
Kada je struja zavarivanja preniska, stvara se nedovoljno topline, što može rezultirati:
- Mala veličina zrna za zavarivanje
- Nepotpuna fuzija
- Mala čvrstoća zgloba
S druge strane, prekomjerna struja zavarivanja može stvoriti pretjeranu toplinu, što dovodi do:
- Zavarivanje
- Pregrijavanje materijala
- Oštećenje elektrode
- Izgaranje na tankim materijalima
Stoga je odabir ispravnog strujnog opsega od suštinskog značaja. Optimalna struja zavarivanja ovisi o vrsti materijala, debljini, dizajnu elektrode i zahtjevima primjene.
Na primjer, bakrene i aluminijske komponente obično zahtijevaju precizniju kontrolu struje zbog njihove visoke električne provodljivosti i različitih karakteristika raspodjele topline.
2. Sila elektrode utječe na formiranje kontakta i grumena
Sila elektrode kontroliše koliko su čvrsto materijali pritisnuti zajedno tokom zavarivanja. Odgovarajući pritisak osigurava stabilan električni kontakt i ravnomjernu distribuciju topline.
Ako je sila elektrode preniska, kontaktna površina može postati nestabilna, uzrokujući:
- Neravnomjeran protok struje
- Pretjerano prskanje
- Nepravilno formiranje zrna vara
Ako je sila elektrode previsoka, otpor kontakta može se pretjerano smanjiti, smanjujući stvaranje topline i otežavajući formiranje dovoljnog grumena.
Za aplikacije visoke preciznosti, kao što su zavarivanje baterija i sabirnica, mnogi proizvođači biraju mašine za točkasto zavarivanje sa servo kontrolisanim sistemima pritiska. U poređenju sa tradicionalnim pneumatskim sistemima, servo kontrola pritiska obezbeđuje bolju ponovljivost i omogućava preciznije podešavanje sile zavarivanja.
3. Vrijeme zavarivanja kontrolira rast grumenčića
Vrijeme zavarivanja određuje koliko dugo se toplina primjenjuje na područje zavarivanja. Čak i uz odgovarajuću struju i pritisak, nepravilno vrijeme zavarivanja može negativno utjecati na kvalitetu zrna zavarivanja.
Ako je vrijeme zavarivanja prekratko:
- Toplota možda neće dovoljno prodrijeti
- Grumen je možda premali
- Snaga vezivanja može se smanjiti
Ako je vrijeme zavarivanja predugo:
- Prekomjerna toplina može oštetiti materijal
- Može se povećati trošenje elektroda
- Efikasnost proizvodnje se može smanjiti
U okruženjima masovne proizvodnje, stabilna kontrola vremena zavarivanja je posebno važna jer male varijacije između ciklusa zavarivanja mogu rezultirati nedosljednim kvalitetom zavarivanja.
4. Stanje površine materijala utiče na stabilnost zavarivanja
Stanje površine materijala ima direktan uticaj na kvalitet otpornog točkastog zavarivanja.
Kontaminacija uljem, oksidacijski slojevi, prašina i površinski premazi mogu promijeniti otpornost na kontakt između materijala, čineći stvaranje topline nepredvidivim.
Ovo je posebno važno kod zavarivanja:
- Bakarne komponente
- Aluminijske sabirnice
- Jezici za baterije
- Obloženi limovi
Za primjene zavarivanja aluminija, oksidni sloj na površini materijala može postati barijera koja utječe na protok struje i kvalitetu spajanja. Pravilno čišćenje, priprema površine i odgovarajući parametri zavarivanja su neophodni da bi se postiglo stabilno formiranje zrna vara.
5. Preciznost opreme za zavarivanje određuje konzistentnost
Čak i uz optimizirane parametre zavarivanja, nestabilna oprema i dalje može uzrokovati nedosljedan kvalitet zrna zavarivanja.
Uobičajeni problemi u vezi s opremom uključuju:
- Nestabilan izlaz struje zavarivanja
- Nedosledan pritisak elektrode
- Spor odziv tokom promjena parametara
- Slaba ponovljivost između ciklusa zavarivanja
Za proizvođače sa strogim zahtjevima kvaliteta, nadogradnja sa konvencionalne opreme za zavarivanje na napredne sisteme kao nprMFDC točkasti zavarivačiili tačkasti zavarivači sa pražnjenjem kondenzatora mogu značajno poboljšati stabilnost zavarivanja.
Moderna oprema za zavarivanje omogućava precizniju kontrolu struje, pritiska i vremena zavarivanja, pomažući proizvođačima da održe konzistentnu veličinu zrna zavarivanja i smanje stope kvarova.
Uobičajeni defekti zavarenog zrna i rješenja
Problem zavarivanja |
Mogući uzrok |
Preporučeno rješenje |
|---|---|---|
| Mali komad za zavarivanje | Mala struja, kratko vrijeme zavarivanja, nedovoljan pritisak | Optimizirajte parametre zavarivanja i povećajte unos energije |
| Slaba čvrstoća zavara | Loša fuzija ili nestabilno formiranje grumena | Podesite struju, snagu i vrijeme zavarivanja |
| Pretjerano prskanje | Prekomjerna struja ili nestabilan kontakt | Smanjite struju i poboljšajte pripremu površine |
| Neravni zrna zavarivanja | Nestabilnost opreme ili trošenje elektroda | Održavajte elektrode i poboljšajte kontrolu procesa |
| Odvajanje zavara | Nedovoljno područje vezivanja ili loše podešavanje parametara | Povećajte veličinu grumena i optimizirajte pritisak |
| Lepljenje elektrode | Prekomjerna toplina ili kontaminirana površina | Očistite elektrode i podesite parametre |
Kako provjeriti kvalitet zrna za zavarivanje?
Poboljšanje kvaliteta zrna zavarivanja zahtijeva ne samo podešavanje parametara već i odgovarajuće metode inspekcije. Različite industrije koriste različite metode ispitivanja ovisno o zahtjevima proizvoda.
Vizuelni pregled
Vizuelna inspekcija može identificirati očigledne probleme kao što su:
- Oštećenje površine
- Pretjerano udubljenje
- Prskanje
- Tragovi opekotina
Iako jednostavan, ne može potvrditi kvalitet unutrašnjeg zavara.
Test ljuštenja i test zatezanja
Mehanička ispitivanja se obično koriste za procjenu čvrstoće zavara. Ovi testovi pomažu da se utvrdi da li grumen za zavarivanje može izdržati potrebna mehanička opterećenja.
Analiza poprečnog presjeka
Pregled poprečnog presjeka daje detaljne informacije o:
- Prečnik grumenčića
- Unutrašnji nedostaci
- Stanje fuzije
Široko se koristi tokom razvoja procesa i verifikacije kvaliteta.
Ispitivanje električnog otpora
Za komponente baterija i provodljive dijelove, ispitivanje otpora je važno jer vizualno prihvatljiv zavar može i dalje imati prevelik električni otpor.
Kako poboljšati kvalitet zrna zavarivanja u točkastom zavarivanju?
Poboljšanje kvaliteta zrna zavarivanja zahtijeva potpun pristup procesu umjesto prilagođavanja samo jednog parametra.
Proizvođači bi se trebali fokusirati na:
Optimiziranje parametara zavarivanja
Struja, pritisak i vrijeme zavarivanja treba prilagoditi svojstvima materijala i strukturi proizvoda.
Održavanje elektroda
Istrošene ili kontaminirane elektrode mogu direktno uticati na distribuciju struje i konzistenciju grumena.
Poboljšanje pripreme površine
Čiste i stabilne površine materijala pomažu u postizanju pouzdanog električnog kontakta.
Odabir prave opreme za zavarivanje
Kada zahtjevi proizvodnje postanu zahtjevniji, kapacitet opreme postaje sve važniji. Visokokvalitetne mašine za otporno zavarivanje pružaju bolju kontrolu struje, tačnost pritiska i ponovljivost procesa.
Praktične preporuke
Osiguravanje dosljednog formiranja grumena zahtijeva više od postavljanja ispravne struje i sile. To uključuje izgradnju strukturiranog procesa oko kontrole parametara, brige o opremi, sposobnosti operatera i kontinuirane verifikacije. Sljedeće najbolje prakse pomažu u održavanju stabilnog kvaliteta zavara na bilo kojoj proizvodnoj liniji.
1. Izgradite kompletne biblioteke parametara
- Razvijte detaljnu bazu parametara za svaki razred materijala, tip premaza i debljinu lima koju obrađujete. Svaki unos treba da sadrži struju, silu, vrijeme zavarivanja, vrijeme držanja, geometriju vrha elektrode i zahtjeve za hlađenjem. Ovo omogućava brže podešavanje, smanjuje pokušaje i greške i osigurava da različite promjene daju iste rezultate.
2.Provedite plan preventivnog održavanja elektroda
- Habanje elektroda jedan je od najčešćih uzroka varijabilnosti nugget-a. Napravite raspored održavanja koji definiše intervale previjanja, prihvatljiva ograničenja istrošenosti vrhova i kriterijume zamene. Automatski alati za oblaganje mogu pomoći u održavanju konzistentne geometrije vrha i minimiziranju grešaka operatera.
3.Pratite performanse hlađenja i postavite pragove alarma
- Hlađenje utiče na vijek trajanja elektrode i stabilnost zavara. Pratite brzinu protoka, ulaznu temperaturu i pritisak u svakom rashladnom krugu. Postavite granice upozorenja za odstupanja – na primjer, pad brzine protoka ili porast temperature – tako da se problemi mogu ispraviti prije nego što utječu na kvalitet zavara.
4. Redovno kalibrirajte kontrolere i senzore
- Kontrolori zavarivanja, senzori pritiska i strujni sistemi povratne sprege mijenjaju se tokom vremena. Uspostavite rutinski program kalibracije koristeći sertifikovane instrumente. Ispravna kalibracija osigurava da mašina isporučuje stvarne vrijednosti koje su navedene u listovima parametara, poboljšavajući ponovljivost u serijama.
5.Obučite operatere da razumiju interakcije parametara
- Dobro obučeni operateri su ključni za održavanje pouzdanosti zavarivanja. Obuka bi trebala pokriti kako struja, sila i vrijeme međusobno djeluju, kako prepoznati znakove lošeg formiranja grumena i kako prilagoditi ili eskalirati probleme. Vješti operateri smanjuju deutiče i pomaže u održavanju stabilne proizvodnje.
Osiguranje kvaliteta
Snažan sistem osiguranja kvaliteta potvrđuje da zavari ispunjavaju mehaničke zahtjeve i ostaju stabilni tokom vremena.
1.Obavljajte redovne destruktivne testove
- Provedite testove ljuštenja, testove dlijetom i testove zatezanja u određenim intervalima. Ovi testovi potvrđuju da veličina grumena, dubina fuzije i mehanička čvrstoća zadovoljavaju specifikacije. Redovno uzorkovanje pomaže da se uhvati odnošenje prije nego što utiče na velike količine proizvodnih dijelova.
2.Koristite nedestruktivni nadzor na proizvodnim linijama
- Usvojite sisteme za praćenje u realnom vremenu kao što su dinamički nadzor otpora, analiza trenutnog talasnog oblika ili senzori sile elektrode. Ovi alati odmah identifikuju abnormalne uslove zavarivanja, smanjujući otpad i preradu.
3. Snimite obrasce istrošenosti elektroda
- Pratite koliko brzo se elektrode razgrađuju za različite materijale i premaze. Razumijevanje obrazaca habanja omogućava vam da optimizirate učestalost oblačenja, predvidite cikluse zamjene i poboljšate ekonomičnost.
4. Monitoring efikasnosti hlađenja tokom vremena
- Performanse rashladnog sistema se menjaju kako cevi stare ili se stvara kamenac. Održavajte dnevnike protoka, temperature i očitavanja tlaka. Trendovi pomažu u prepoznavanju ranih znakova blokade, pumpa degradacija, ili neravnomjerno hlađenje među stanicama - problemi koji direktno utiču na konzistentnost nugget-a.
Često postavljana pitanja o kvaliteti zavarenog nuggeta
P: Koji faktori najviše utiču na veličinu zrna zavarivanja?
O: Struja zavarivanja, sila elektrode i vrijeme zavarivanja su tri primarna faktora koji utiču na veličinu zrna zavarivanja. Materijalno stanje i stabilnost opreme također igraju važnu ulogu.
P: Zašto je moj grumen za zavarivanje premali?
O: Mali komad zavarivanja obično je uzrokovan nedovoljnom strujom zavarivanja, kratkim vremenom zavarivanja, niskim pritiskom elektrode ili lošim kontaktom materijala.
P: Kako mogu poboljšati kvalitet zrna zavarivanja?
O: Poboljšanje kvaliteta zrna zavarivanja zahtijeva optimizaciju parametara zavarivanja, održavanje elektroda, pravilnu pripremu površina materijala i korištenje opreme sa stabilnom kontrolom.
P: Može li bolja mašina za tačkasto zavarivanje poboljšati konzistentnost zrna vara?
O: Da. Napredne mašine za tačkasto zavarivanje pružaju precizniju kontrolu struje, pritiska i vremena, što pomaže u održavanju konzistentnog formiranja zrna zavarivanja.
P: Koji tip točkovnog zavarivača je pogodan za primjenu na baterije?
O: Za baterijske jezičke, sabirnice i provodljive komponente, MFDC točkasti zavarivači i točkasti zavarivanje kondenzatora se obično biraju jer pružaju stabilan izlaz energije i preciznu kontrolu.
Zaključak
Kvalitet zrna zavarivanja određuje više faktora koji rade zajedno, uključujući struju zavarivanja, silu elektrode, vrijeme zavarivanja, stanje površine materijala i performanse opreme. Stabilan proces zavarivanja zahteva ne samo ispravne postavke parametara, već i pouzdanu opremu sposobnu da održi konzistentan učinak.
Za proizvođače koji proizvode komponente baterija, bakrene konektore, aluminijske sabirnice, automobilske dijelove i precizne metalne sklopove, poboljšanje kvalitete zrna za zavarivanje može značajno smanjiti defekte i poboljšati pouzdanost proizvoda.
Ako imate nestabilnu čvrstoću zavarivanja, nedosljednu veličinu zrna ili ponavljajuće defekte točkastog zavarivanja, navedite svoje specifikacije materijala, debljinu, zahtjeve proizvodnje i trenutne probleme sa zavarivanjem. Naši inženjeri mogu pomoći u analizi procesa zavarivanja i preporučiti odgovarajuće rješenje za otporno zavarivanje.