Aluminijski fleksibilni konektorise sve više koriste u EV baterijama, sistemima za pohranu energije, opremi za napajanje, niskonaponskim električnim proizvodima i-sklopovima za fleksibilne veze sa velikom strujom. U poređenju sa bakrenim fleksibilnim konektorima, aluminijumski fleksibilni konektori su lakši, isplativiji-i nude dobru električnu i toplotnu provodljivost. Iz tog razloga, mnogi projekti baterija, ormarića za pohranu energije, priključaka sabirnica i fleksibilnih provodljivih komponenti sada razmatraju fleksibilne konektore od aluminijske folije.
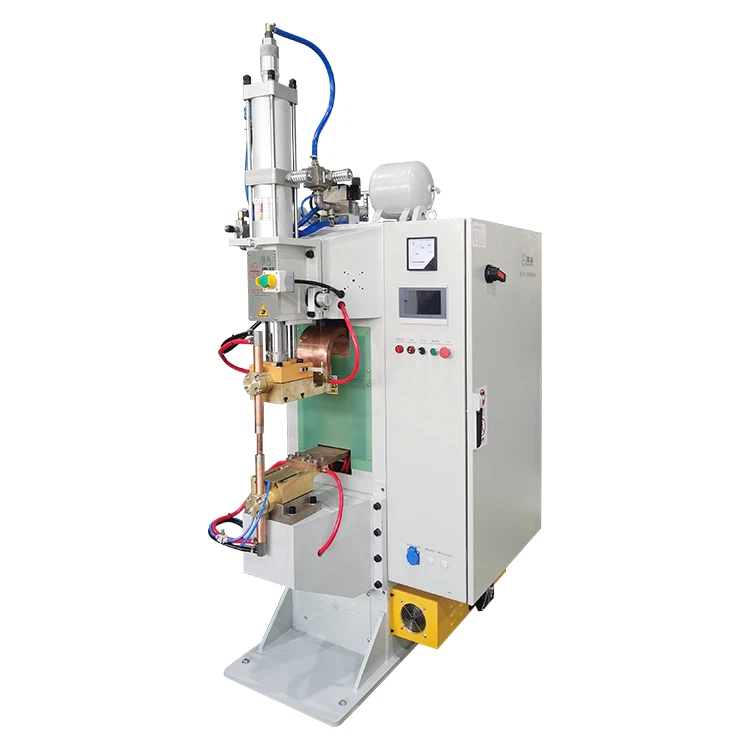
Međutim, zavarivanje aluminijskih fleksibilnih konektora nije jednostavno. Kada koristite anmašina za difuzijsko zavarivanje aluminijumaza zavarivanje višeslojnih fleksibilnih konektora od aluminijske folije, jedan uobičajeni problem je raslojavanje. Površina može izgledati pravilno pritisnuta nakon zavarivanja, ali tokom ispitivanja na guljenje, savijanje ili zatezanje, slojevi se mogu odvojiti, olabaviti ili ne uspjeti čvrsto spojiti. U mnogim slučajevima, ivice se prve otvaraju.
Ovu vrstu kvara ne treba objašnjavati jednostavno kao "nedovoljna temperatura" ili "nedovoljan pritisak". Stabilnost difuzionog zavarivanja aluminijumskog fleksibilnog konektora zavisi od nekoliko faktora, uključujući sloj aluminijum oksida, kontakt sloja-na-sloj, ravnost ploče, kontrolu temperature, prijenos pritiska, vrijeme držanja, brtvljenje mašine i hlađenje nakon-zavarivanja. Da bi se poboljšala delaminacija, pravi interfejs za spajanje mora se proveravati korak po korak.


Delaminacija obično nije uzrokovana samo jednim parametrom
Stanje površine aluminijumske folije važnije je nego što mnogi ljudi misle
Aluminij prirodno formira oksidni sloj na svojoj površini, a ovaj oksidni sloj je relativno stabilan. Kod difuzijskog zavarivanja, idealno stanje je da svaki sloj aluminijske folije uspostavi bliski kontakt sa sljedećim slojem, a zatim formira stabilnu vezu pod temperaturom, pritiskom i vremenom.
Ako oksidni film, ulje, prašina ili ostaci kotrljanja ostanu na površini, oni mogu djelovati kao barijera između slojeva. Mnoge tvornice brišu samo aluminijsku foliju prije zavarivanja, ali brisanjem se obično uklanja samo malo ulja i prašina. Ne rješava u potpunosti problem oksidnog filma. Površina može izgledati čisto, ali veza za spajanje možda još uvijek nije spremna za pouzdano difuzijsko zavarivanje.
U višeslojnom naslaganju aluminijske folije, jedan loše postavljen sloj može stvoriti skriveni nedostatak
Aluminijski fleksibilni konektor se obično ne pravi od jednog lista. Napravljen je od mnogo tankih slojeva aluminijske folije naslaganih zajedno. Svaki sloj mora dobro pristajati u području zavarivanja. Ako neki slojevi imaju podizanje rubova, neravnine, neusklađenost ili praznine, nakon zavarivanja može doći do lokalnog lošeg prianjanja.
Težak dio je što ovaj nedostatak možda nije očigledan spolja. Površina može izgledati ravno, a kraj može izgledati dobro pritisnut, ali unutrašnji slojevi možda neće biti u potpunosti vezani. Problem postaje vidljiv tek kada kupac izvrši ljuštenje, savijanje, zatezanje ili električna ispitivanja.
Ispravna podešavanja mašine ne znače uvek da je stvarni interfejs za lepljenje stabilan
Mnoge tvornice pretpostavljaju da ako su postavke temperature, tlaka i vremena ispravne, proizvod treba ispravno zavariti. U stvarnoj proizvodnji, međutim, može postojati jaz između postavljenih parametara i stvarnog stanja na sučelju zavarivanja.
Na primjer, mašina može pokazati da je postignut traženi pritisak, ali ako ploča nije ravna ili je grafitna ploča istrošena, pritisak se možda neće ravnomjerno prenositi na područje zavarivanja. Mašina može pokazati da je temperatura ispravna, ali široki konektor od aluminijske folije može i dalje neravnomjerno grijati. Materijal može izgledati čisto, ali sloj oksida i dalje može blokirati spajanje. Ovi problemi mogu uzrokovati da neki dijelovi prođu, a drugi da se rasloje pod istim postavkama parametara.
Zašto je aluminijum teže od bakra u difuzijskom zavarivanju?
Aluminij oksid je stabilan, a obično brisanje nije dovoljno
Aluminij stvara oksidni film prirodno kada je izložen zraku. Ovaj oksidni film štiti aluminij od dalje korozije, ali kod difuzijskog zavarivanja može spriječiti direktan kontakt između slojeva aluminijske folije. Ako oksidni film nije efikasno slomljen, poremećen ili raspršen, teško je formirati stabilnu vezu-na-sloj.
Ovo je jedan od razloga zašto su aluminijski fleksibilni konektori skloniji raslojavanju od bakrenih fleksibilnih konektora. Bakar takođe zahteva čiste površine, ali aluminijum oksid je osetljiviji i postavlja veće zahteve za pripremu površine, pritisak i okruženje za zavarivanje.
Aluminij brzo provodi toplinu, čineći temperaturni prozor osjetljivijim
Aluminijum ima dobru toplotnu provodljivost. Ovo je prednost za provodne konektore, ali takođe stvara izazove tokom zavarivanja. Toplina se može brzo širiti kroz materijal. Ako je temperatura preniska ili je vrijeme držanja prekratko, veza između slojeva može biti nedovoljno. Ako je temperatura previsoka, aluminijska folija može lokalno omekšati, stvoriti dublje tragove, promijeniti dimenzije ili potamniti na površini.
Iz tog razloga, difuzijsko zavarivanje aluminijumskih fleksibilnih konektora nije stvar jednostavnog povećanja temperature. Procesu je potrebna odgovarajuća temperatura, pritisak i-vremenski okvir za zadržavanje.
Tanke aluminijske folije i više slojeva otežavaju kontrolu prijenosa pritiska
Kada je mnogo tankih aluminijskih folija složeno zajedno, vanjski i unutrašnji slojevi možda neće primiti pritisak na potpuno isti način. Ako ploča nije ravna, učvršćenje je nestabilno, ili je folija podignuta ivica ili izbočina, pritisak možda neće ravnomjerno doseći svaki sloj.
Neravnomjeran pritisak direktno uzrokuje slabo lokalno prianjanje. Uobičajeni rezultat je da se središnja površina dobro spaja, dok se rubovi raslojavaju. Drugi uobičajeni rezultat je da je područje blizu glavne tačke pritiska jako, dok je područje dalje slabije.
Kako delaminacija obično izgleda na proizvodnom podu?
Zavareni kraj izgleda pritisnuto, ali se slojevi otvaraju tokom ispitivanja oguljivanja
Ovo je najčešća situacija. Odmah nakon zavarivanja, krajnja površina izgleda ravno i nema očitih problema. Ali tokom testiranja na guljenje, slojevi aluminijumske folije se lako odvajaju. Ovo pokazuje da površinska kompresija nije isto što i pravo vezivanje sloja.
Kada se to dogodi, nemojte suditi o proizvodu samo po izgledu. Provjerite pripremu površine, ujednačenost pritiska i vrijeme držanja.
Rub se slabo spaja, dok središnji dio izgleda stabilnije
Ako središnja oblast drži dobro, ali se ivice otvaraju tokom ljuštenja, pritisak ili temperatura vjerovatno nisu ravnomjerno raspoređeni po području zavarivanja. Mogući uzroci uključuju trošenje ploče, neravne grafitne ploče, lošu paralelnost kalupa, podignute rubove folije ili područje zavarivanja koje je preveliko za postojeću raspodjelu pritiska.
Široki aluminijski fleksibilni konektori posebno su skloni ovom problemu jer veće površine zavarivanja zahtijevaju bolju ravnost ploče i ujednačenost pritiska.
Neki dijelovi prolaze, a neki se raslojavaju unutar iste serije
Ako neki dijelovi prođu, a drugi se rasloje pod istim postavkama, sam parametar možda nije jedini problem. Provjerite ulazne serije materijala, stanje površine aluminijske folije, konzistenciju slaganja, metodu stezanja, temperaturni pomak i stabilnost pritiska.
Nestabilan kvalitet serije obično znači da je procesni prozor preuzak ili jedna proizvodna varijabla nije pod kontrolom.
Slojevi se popuštaju ili otvaraju nakon savijanja
Neki aluminijski fleksibilni konektori prolaze početni test ljuštenja, ali pokazuju popuštanje sloja nakon savijanja. Ovo sugerira da prijelaz između zavarenog područja i fleksibilnog područja nije dovoljno stabilan, ili da je dubina vezivanja između slojeva nedovoljna.
U stvarnim aplikacijama, aluminijumski fleksibilni konektori često moraju da izdrže instalacijsko savijanje, vibracije i termičke cikluse. Iz tog razloga samo kontrola izgleda nije dovoljna. Testovi savijanja mogu bolje odraziti pouzdanost proizvoda.
Tip problema 1: Neadekvatna priprema površine prije zavarivanja
Ulje, otisci prstiju i ostaci kotrljanja mogu blokirati spajanje sučelja
Tokom proizvodnje, transporta i skladištenja, površine aluminijske folije mogu nositi ulje za kotrljanje, zaštitno ulje, prašinu, otiske prstiju ili ostatke ambalaže. Ako se ovi zagađivači ne uklone, ostaju između slojeva i sprečavaju pravi kontakt{1}}na-aluminij.
Za difuzijsko zavarivanje, kvalitet kontakta sučelja je kritičan. Čak i tanak sloj kontaminacije može smanjiti stabilnost vezivanja i, u teškim slučajevima, uzrokovati raslojavanje.
Ako oksidni film nije efikasno poremećen, slojevi ne mogu stvoriti stabilan kontakt
Aluminij oksid se obično ne može riješiti jednostavnim brisanjem. Za aluminijumske fleksibilne konektore sa visokim-zahtjevima, priprema površine može zahtijevati laganu mehaničku obradu, kontrolirani proces čišćenja ili metodu pripreme koju je odobrio dobavljač materijala i opreme.
Cilj nije da površina bude što grublja. Cilj je da se poboljšaju kontaktni uslovi na zavarivanju bez oštećenja dimenzija aluminijumske folije ili kvaliteta površine.
Podignute ivice, neravnine i neusklađenost sloja povećavaju rizik od delaminacije
Kada su aluminijske folije naslagane, neravnine, podignute ivice ili neusklađeni slojevi otežavaju čvrsto uklapanje područja zavarivanja. Čak i ako mašina primeni dovoljno sile, neke lokalne oblasti mogu i dalje imati praznine.
To često dolazi od koraka rezanja, probijanja ili slaganja prije zavarivanja. Korisno je dodati pregled ruba prije zavarivanja kako bi se potvrdila ravnost kraja, stanje neravnina i poravnanje sloja.
Predugo čekanje nakon pripreme površine može uzrokovati rekontaminaciju ili reoksidaciju
Nakon pripreme površine, aluminijumsku foliju ne treba ostavljati predugo izloženu vazduhu, prašini ili vlazi. Površina može pokupiti nove zagađivače ili ponovo oksidirati.
Bolji proces je da priprema površine, slaganje, stezanje i zavarivanje budu blisko povezani. Rukovaoci treba da nose čiste rukavice i izbegavaju da direktno dodiruju mesto zavarivanja.
Tip problema 2: Stezanje i pritisak ne dopiru do svakog sloja
Komprimirana površina ne znači da je svaki unutrašnji sloj u kontaktu
Nakon slaganja višeslojne aluminijske folije, pritiskanje vanjske površine ne garantuje da je svaki unutrašnji sloj u bliskom kontaktu. Ako nekoliko slojeva unutar snopa ima male praznine, pritisak se možda neće u potpunosti prenijeti u snop, uzrokujući slabo unutrašnje spajanje.
Prije zavarivanja provjerite da li je naslagani kraj poravnat i da li je područje zavarivanja ravno. Ako je potrebno, dodajte korak pred-pritiskanja kako bi snop folije postao stabilan prije ulaska u proces difuzijskog zavarivanja.
Neravne ploče ili istrošene grafitne ploče mogu uzrokovati lokalni gubitak tlaka
Mašina za difuzijsko zavarivanje aluminijuma obično prenosi toplotu i pritisak kroz ploču ili grafitnu ploču. Nakon duge upotrebe, grafitna ploča može postati istrošena, udubljena, napuknuta, kontaminirana ili lokalno neujednačena. To može uzrokovati nedovoljan lokalni pritisak tokom zavarivanja.
Ako se raslojavanje uvijek pojavljuje u istom položaju, kao što je jedan kut ili jedna strana, provjerite paralelnost ploče, grafitne ploče, gornjeg i donjeg kalupa i pozicioniranja učvršćenja prije velikih promjena temperature.
Široki aluminijumski fleksibilni konektori su skloniji raslojavanju na ivicama
Što je proizvod širi, to je važnija raspodjela pritiska i ujednačenost grijanja. Uske dijelove je obično lakše stisnuti, dok široki aluminijski fleksibilni konektori mogu patiti od slabog pritiska na rubovima ako glava presa i učvršćenje nisu pravilno dizajnirani.
Za široke proizvode, izbor strojeva ne bi trebao biti fokusiran samo na maksimalni pritisak. Također treba provjeriti može li se pritisak ravnomjerno primijeniti na cijelo područje zavarivanja.
Loše pozicioniranje učvršćivača može pomjeriti efektivno područje zavarivanja
Ako je aluminijumski fleksibilni konektor postavljen izvan-centra, područje zavarivanja možda neće biti u potpunosti poravnato sa efektivnom zonom grijanja i pritiska. To uzrokuje slabu lokalnu vezu. U serijskoj proizvodnji, varijacije ručnog punjenja također mogu utjecati na konzistentnost.
Preporučuju se namjenski uređaji za pozicioniranje, graničnici ili uređaji za pred{0}}presovanje kako bi područje zavarivanja bilo konzistentno od dijela do dijela. Za veću{2}}proizvodnju, polu-automatsko ili automatsko pozicioniranje se također može uzeti u obzir.
Tip problema 3: Temperatura, pritisak i vrijeme zadržavanja nisu formirali stabilan procesni prozor
Ako je temperatura preniska, difuzija sloja je nedovoljna
Kada je temperatura preniska, aluminijske folije se mogu mehanički stisnuti jedna uz drugu bez formiranja stabilne veze. Tokom testiranja na ljuštenje, slojevi se lako otvaraju, a otpor spojeva može biti veći.
Ako se zavareni kraj osjeća labav i velike površine se odvajaju tokom ljuštenja, ispitivanje uzorka se može koristiti za postepeno povećanje temperature ili produženje vremena držanja uz praćenje izgleda, udubljenja i promjena dimenzija.
Ako je temperatura previsoka, može doći do omekšavanja, udubljenja i promjene dimenzija
Aluminijum je relativno mekan. Ako je temperatura previsoka, područje zavarivanja može pretjerano omekšati. Ovo može učiniti da kraj izgleda čvrsto pritisnut u kratkom roku, ali također može uzrokovati duboko udubljenje, deformaciju rubova, zatamnjenje površine ili odstupanje dimenzija.
Temperaturu ne treba povećavati naslijepo. Za aluminijske fleksibilne konektore, pravi proces bi trebao osigurati dovoljno lijepljenja sloja bez izazivanja vidljivih deformacija ili nedostataka u izgledu.
Ako je pritisak nedovoljan, oksidni film je teže razbiti ili raspršiti
Nedovoljan pritisak smanjuje stvarnu površinu kontakta-na-sloj i otežava razbijanje ili raspršivanje oksidnog filma. Rezultat je labav spoj, raslojavanje rubova, nestabilna čvrstoća na ljuštenje i veća otpornost spoja.
Međutim, veći pritisak nije uvijek bolji. Preveliki pritisak može uzrokovati duboke tragove, promjenu dimenzija ili nenormalan protok materijala. Pritisak mora biti usklađen sa temperaturom i vremenom zadržavanja.
Ako je vrijeme držanja prekratko, unutrašnji slojevi se možda neće u potpunosti vezati
Za višeslojne aluminijske folije nije dovoljno da samo površina postigne ciljnu temperaturu. Unutrašnjim slojevima je takođe potrebno dovoljno vremena za prenos toplote, poboljšanje kontakta i povezivanje interfejsa. Ako je vrijeme držanja prekratko, vanjski slojevi se mogu bolje vezati od unutrašnjih slojeva.
Za debele hrpe ili široke aluminijumske fleksibilne konektore, vrijeme držanja je često važnije nego za jednoslojne-materijale.
Postepeno grijanje je često bolje od brzog jednostepenog grijanja za gomile debelih folija
Za debelu višeslojnu aluminijsku foliju ili velike površine zavarivanja, brzo zagrijavanje u jednom{0}}koraku može stvoriti temperaturnu razliku između vanjskog i unutrašnjeg sloja. Postepeno zagrijavanje omogućuje ravnomjernije zagrijavanje radnog predmeta i smanjuje lokalno pregrijavanje ili nedovoljno unutrašnje spajanje.
Svrha postupnog zagrijavanja nije da proces bude nepotrebno složen. Pomaže da temperatura, pritisak i vrijeme djeluju konzistentnije na cijelom spoju vezivanja.
Tip problema 4: Stanje mašine utiče na stvarni rezultat zavarivanja
Stvarna temperatura može se razlikovati od podešene temperature
Temperatura prikazana na mašini nije uvek ista kao stvarna temperatura na interfejsu za spajanje aluminijuma. Položaj senzora, način grijanja, stanje ploče i put prijenosa topline mogu učiniti stvarnu temperaturu-područja zavarivanja nižom ili višom od postavljene vrijednosti.
Ako se kvalitet promijeni pod istim postavkama, provjerite sistem kontrole temperature, povratnu temperaturu, grijaće elemente i stanje ploče. Validacija procesa može biti potrebna da bi se ponovo potvrdio prozor stvarne temperature.
Zalijepljen ili nestabilan mehanizam pritiska može utjecati na krivu pritiska
Ako sistem za presovanje ima zalijepljeno kretanje, istrošenost vodilice, nestabilnu pneumatsku ili hidrauličku kontrolu ili abnormalnu povratnu informaciju o pritisku, pritisak tokom zavarivanja možda neće biti stabilan. Difuzijsko zavarivanje aluminijumskog fleksibilnog konektora zahteva konstantan pritisak, a fluktuacije pritiska direktno utiču na lepljenje sloja.
Ako se raslojavanje pojavi na različitim mjestima i konzistentnost šarže je loša, mehanizam za presovanje treba pažljivo provjeriti.
Loše zaptivanje ili zaštita dopuštaju oksidaciju tokom zavarivanja
Aluminij lakše oksidira na povišenim temperaturama. Ako mašina ima loše zaptivanje i vazduh ulazi u područje zavarivanja, interfejs aluminijumske folije može nastaviti da oksidira tokom grejanja, smanjujući kvalitet veze.
Za projekte aluminijumskih fleksibilnih konektora sa visokim-zahtjevima, provjerite da li oprema ima stabilno brtvljenje, zaštitnu atmosferu ili uslove vakuuma. Ovo je posebno važno ako površina potamni, oksidacija je očigledna ili je šaržno vezivanje nestabilno.
Odstupanje temperature tokom kontinuiranog rada može uzrokovati nestabilnost serije
Neki strojevi proizvode prihvatljive uzorke pri pokretanju, ali počinju pokazivati delaminaciju ili promjene izgleda nakon kontinuiranog rada. Ovo može biti povezano sa termičkom stabilnošću mašine, hlađenjem, temperaturnim pomakom ploče ili odloženom povratnom informacijom o temperaturi.
Za masovnu proizvodnju jedan dobar uzorak nije dovoljan. Proces također treba provjeriti kroz mali kontinuirani-proizvodni test umjesto zavarivanja samo jednog ili dva uzorka.
Pet praktičnih koraka za poboljšanje razdvajanja aluminijumskog fleksibilnog konektora
Korak 1: Ponovo provjerite stanje površine aluminijske folije i ulazni materijal
Prvo potvrdite kvalitet aluminijske folije, debljinu, stanje tvrdoće, površinsko ulje, oksidaciju, neravnine, podizanje rubova i razlike u šarži. Mnogi problemi sa delaminacijom počinju nekontrolisanim materijalnim uslovima, a ne pogrešnim postavkama mašine.
Ako se problem povećava nakon promjene serija materijala, fokusirajte se na stanje površine i toleranciju debljine.
Korak 2: Koristite pred-pritiske i pozicioniranje učvršćenja da osigurate kontakt sloja
Dodavanje koraka prethodnog-presovanja ili pozicioniranja prije difuzijskog zavarivanja pomaže u održavanju višeslojne aluminijske folije poravnatom, kompaktnom i stabilnom. Ovo je posebno korisno za široke, debele ili višeslojne aluminijumske fleksibilne konektore.
Učvršćenje treba ravnomjerno primijeniti silu na područje zavarivanja, a ne samo na rubove.
Korak 3: Izgradite temperaturni{1}}pritisak-vremenski prozor kroz testiranje uzorka
Nemojte se oslanjati samo na iskustvo prilikom postavljanja parametara. Koristite prave uzorke za podešavanje temperature, pritiska i vremena zadržavanja korak po korak. Zabilježite čvrstoću na ljuštenje, vlačnu čvrstoću, otpornost, izgled i deformaciju pod svakom postavkom.
Dobar prozor procesa nije jedna vrijednost. To je stabilan asortiman koji se može ponoviti u proizvodnji.
Korak 4: Pregledajte ploču, grafitnu ploču, zaptivanje i sistem za kontrolu temperature
Ako promjene parametara ne poboljšaju rezultat, provjerite stanje mašine. Pregledajte ravnost ploče, istrošenost grafitne ploče, paralelnost kalupa, stabilnost pritiska, stanje brtvljenja i točnost temperature.
Ako se ovi problemi ne riješe, podešavanja parametara mogu pružiti samo privremeno poboljšanje i neće podržati stabilnu masovnu proizvodnju.
Korak 5: Provjerite poboljšanje testovima guljenja, zatezanja, otpornosti i savijanja
Poboljšanje raslojavanja ne treba suditi samo po izgledu. Koristite testiranje na ljuštenje za provjeru vezivanja sloja, ispitivanje zatezanja za provjeru mehaničke čvrstoće, otpornosti ili ispitivanja porasta temperature kako biste potvrdili električnu stabilnost i ispitivanje savijanja za procjenu fleksibilnosti i dugoročne{1}}pouzdanosti.
Za EV baterije, skladištenje energije i primjenu električne opreme, ovi testovi su značajniji od samog vizualnog pregleda.
Zaključak
Mašina za difuzijsko zavarivanje aluminijuma je pogodna za zavarivanje aluminijumskih fleksibilnih konektora, ali stabilno spajanje zahteva više od povećanja temperature ili pritiska. Pravi izazov je to što aluminijum ima stabilan oksidni sloj, višeslojne folije moraju čvrsto da prianjaju, pritisak i temperatura moraju da deluju ravnomerno u području zavarivanja, a stanje mašine i radni proces moraju ostati stabilni.
Kada dođe do raslojavanja, prvo provjerite pripremu površine, kontakt sloja, stanje ploče, temperaturni{0}}prozor pritiska, brtvljenje mašine i hlađenje nakon{1}}zavarivanja. Zatim provjerite poboljšanje testovima guljenja, zatezanja, otpornosti i savijanja.
Za kupce koji birajumašina za difuzijsko zavarivanje aluminijuma, odabir mašine ne bi trebao biti zasnovan samo na tonaži, temperaturi ili cijeni. Važnije je potvrditi da li oprema može zadovoljiti vaš broj slojeva aluminijske folije, ukupnu debljinu, površinu zavarivanja, standard kvalitete i proizvodni ciklus. Zavarivanje pravih uzoraka i validacija procesa su najsigurniji načini da se potvrdi da li je mašina pogodna za proizvodnju aluminijumskih fleksibilnih konektora.