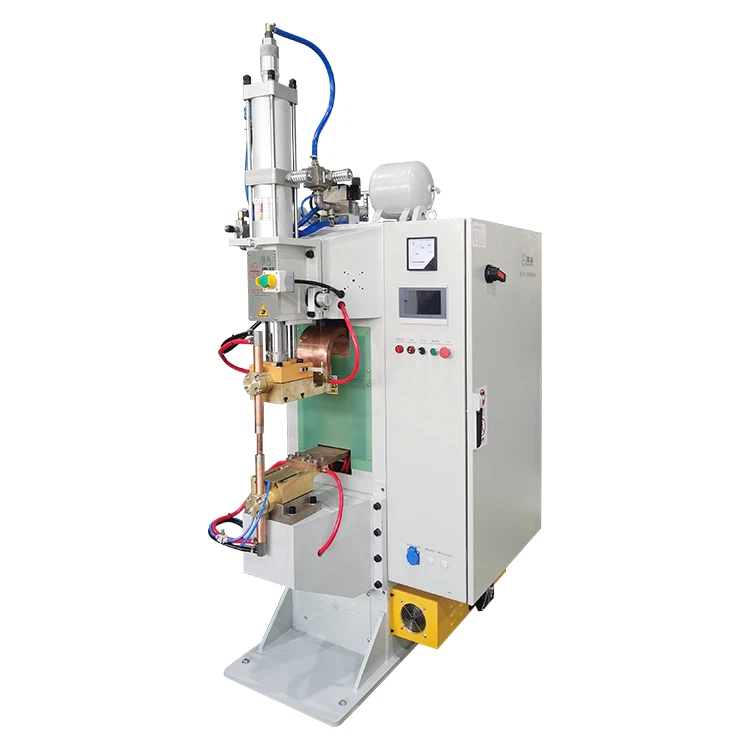
U industrijskoj proizvodnji,aparati za zavarivanje za skladištenje energijese naširoko koriste za spajanje metala zbog svoje visoke efikasnosti i karakteristika{0}}štede energije. Međutim, nestabilan kvalitet zavarivanja - koji se manifestuje kao nedovoljna čvrstoća zavara, lažno zavarivanje, prskanje itd Ovaj članak pruža-dubinsku analizu osnovnih uzroka nestabilnog zavarivanja u aparatu za zavarivanje za skladištenje energijesi nudi praktična rješenja za optimizaciju.


Osnovni uzroci nestabilnog kvaliteta zavarivanja
1. Nepravilni parametri zavarivanja
Kvalitet zavarivanja mašina za zavarivanje za skladištenje energije usko je povezan sa parametrima kao što su struja, vreme i pritisak. Nedovoljna struja ili vrijeme pražnjenja mogu spriječiti pravilno topljenje metala, dok prekomjerna struja ili produženo vrijeme mogu izgorjeti kroz obradak. Dodatno, pritisak elektrode koji je prenizak ili previsok će uticati na stabilnost formiranja zavara.
2. Loše stanje elektrode
Istrošeni, oksidirani ili kontaminirani vrhovi elektroda direktno smanjuju provodljivost i efikasnost prijenosa pritiska, što dovodi do disperzije energije. Na primjer, hrapave površine elektroda povećavaju otpornost na kontakt, uzrokujući koncentraciju topline u područjima koja nisu-zavarena i rezultirajući lažnim zavarivanjem ili prskanjem.
3. Neadekvatna obrada površine radnog komada
Mrlje od ulja, oksidacijski slojevi ili nečistoće na površinama obratka ometaju protok struje, sprječavajući koncentrisano oslobađanje energije zavarivanja. Ovo je posebno važno kod zavarivanja tankih ploča ili preciznih komponenti gdje čistoća površine značajno utječe na kvalitetu.
4. Nedovoljno održavanje opreme
Nakon dužeg rada kondenzatori, transformatori ili pneumatski sistemi ulazeaparati za zavarivanje za skladištenje energijemože doći do problema sa starenjem ili blokadom. Na primjer, začepljeni sistemi za hlađenje mogu uzrokovati pregrijavanje elektroda, što utiče na provodljivost, dok fluktuacije pritiska vazduha mogu dovesti do nestabilnog pritiska zavarivanja.
Rješenja za optimizaciju kvaliteta zavarivanja
1. Precizno podudaranje parametara
Dinamički prilagodite struju, vrijeme pražnjenja i pritisak elektrode prema materijalu i debljini obratka. Zavarivanje tankih ploča može zahtijevati "nisku struju + dugo vrijeme pražnjenja", dok debelim pločama treba veći unos energije. Provjerite prikladnost parametara kroz probno zavarivanje kako biste osigurali ujednačeno formiranje grumena.
2. Redovno održavanje sistema elektroda
Pratite istrošenost vrhova elektroda, brzo ih zamijenite ili polirajte. Održavajte čiste površine elektroda i osigurajte da kontaktne površine nisu-bez kontaminacije. Za elektrode{3}}hlađene vodom, redovno čistite kanale za hlađenje kako biste spriječili začepljenje i pregrijavanje.
3. Optimizirana predobrada radnog komada
Temeljito očistite površine obratka prije zavarivanja kako biste uklonili ulje, rđu i oksidacijske slojeve. Upotrijebite metode poput brušenja, kemijskog čišćenja ili ultrazvučnog čišćenja kako biste osigurali da područja zavarivanja nisu kontaminirana.
4. Poboljšano održavanje opreme
Redovno kalibrirajte kondenzatore za pohranu energije, transformatore i sisteme zračnog tlaka kako biste osigurali radnu stabilnost. Provjerite konzistentnost tlaka izvora zraka kako biste spriječili fluktuacije tlaka zavarivanja zbog varijacija tlaka i pratite kapacitet kondenzatora za pravovremenu zamjenu zastarjelih komponenti.
Preventivne mjere i-dugoročno upravljanje
Standardizovane operativne procedure: Razvijte i dinamički optimizirajte šablone parametara zavarivanja za različite materijale i procese
Obuka operatera: Poboljšajte razumijevanje principa uređaja za zavarivanje za skladištenje energije i mogućnosti rješavanja problema kako biste smanjili ljudske greške
Smart Monitoring Systems: Implementirajte-praćenje podataka o struji, pritisku i temperaturi u stvarnom vremenu putem senzora za pravovremeno otkrivanje anomalija
Zaključak
Osnovni razlozi za nestabilnu kvalitetu zavarivanja u mašinama za zavarivanje za skladištenje energije leže u usklađivanju parametara, stanju opreme i prethodnoj obradi radnog komada. Kroz naučno podešavanje parametara procesa, standardizovano održavanje opreme i optimizovane operativne procedure, stabilnost zavarivanja može se značajno poboljšati. U praktičnim primjenama preporučujemo rješenja koja se dinamički optimiziraju na osnovu specifičnih zahtjeva kako bi se osigurao stabilan radaparati za zavarivanje za skladištenje energije, čime se čuva i efikasnost proizvodnje i kvalitet proizvoda.