Uvod
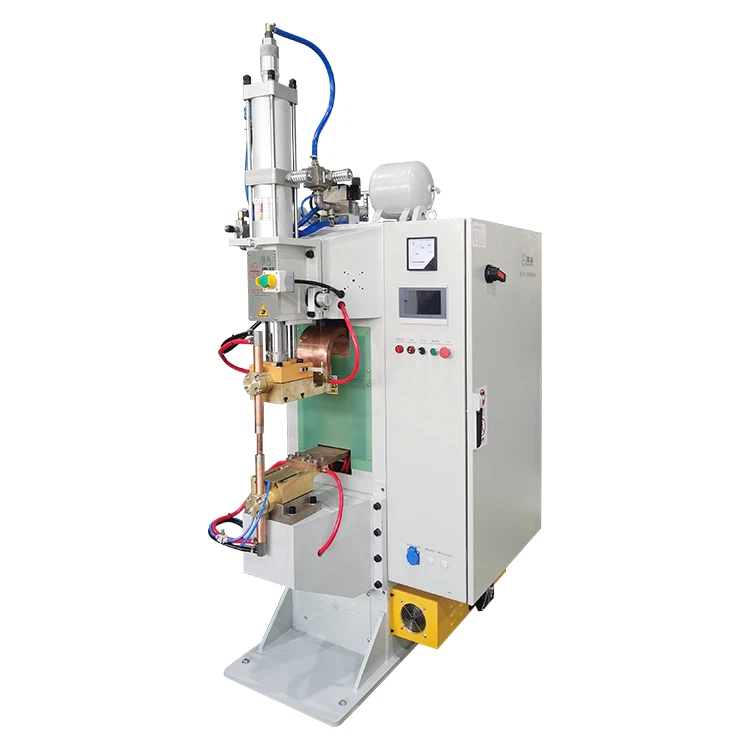
U industrijskoj proizvodnji,tačkasto zavarivanje kondenzatorase široko koristi u zavarivanju metala zbog svoje visoke efikasnosti i karakteristika{0}}štede energije. Precizno podešavanje pritiska elektrode direktno utiče na kvalitet zavara, čvrstoću vezivanja materijala i životni vek opreme. Ovaj članak sistematski analizira metode podešavanja pritiska elektroda za tačkasto zavarivanje kondenzatora, od osnovnih parametara do dinamičke optimizacije, kako bi vam pomogao da naučno kontrolišete proces zavarivanja.
I. Osnovne postavke parametara: Fokusiranje na materijal i debljinu
Pritisak elektrode za tačkasto zavarivanje kondenzatora treba početno podešavanje na osnovu materijala radnog komada, debljine i zahtjeva za zavarivanje.
1.Tvrdoća i debljina materijala
- Meki materijali (kao što su aluminij, legure bakra) zahtijevaju manji pritisak kako bi se izbjegla izbočina urušavanja; tvrdim materijalima (kao što su nehrđajući čelik, ugljični čelik) je potreban povećan pritisak kako bi se osigurala dovoljna fuzija.
- Deblji radni komadi zahtevaju odgovarajući veći pritisak elektrode da bi se nadoknadile razlike u provodljivosti toplote. Na primjer, čelična ploča debljine 5 mm obično zahtijeva 5000-6000N pritisak elektrode, dok tanka ploča od 1 mm smanjuje na 500-800N.
2.Referentni priručnik za opremu
- Većina opreme za tačkasto zavarivanje sa pražnjenjem kondenzatora pruža osnovne tabele parametara, omogućavajući korisnicima da direktno poklapaju početne vrednosti pritiska prema tipu obratka. Na primjer, kada zavarite jezičke akumulatora, pritisak elektrode mora biti precizan na ±1N kako bi se izbjeglo oštećenje ploče elektrode.
II. Dinamičko podešavanje: zatvorena-kontrola petlje i povratne informacije u stvarnom-vremenu
Pritisak elektrode kod tačkastog zavarivanja kondenzatora nije fiksan, ali zahtijeva dinamičku optimizaciju kroz sisteme upravljanja zatvorenom{0}}petljom.
1.Senzor pritiska u realnom-nadzoru
- Visoko{0}}precizni senzori mogu detektovati stvarne vrijednosti pritiska elektrode u realnom-vremenu i automatski podesiti pritisak zraka ili izlaz servo motora preko kontrolera, osiguravajući da pritisak ostane stabilan unutar postavljenog raspona. Na primjer, kada fluktuacije izvora zraka uzrokuju odstupanja tlaka, sistem automatski kompenzuje kako bi se izbjeglo lažno zavarivanje ili prskanje.
2.Više-programiranje krivulje pritiska
- Podržava više-postavke pritiska kao što su pred-pritisak, glavni pritisak, pritisak održavanja i sporo otpuštanje. na primjer:
- Pre-faza pritiska: Lagano kontaktirajte radni predmet kako biste eliminisali praznine;
- Glavni stepen pritiska: Brzo primenite pritisak da biste potpuno srušili projekcije;
- Faza održavanja: Održavajte pritisak za hlađenje mjesta zavarivanja.
- Ova metoda je posebno prikladna za zavarivanje različitih metala (kao što je aluminij + bakar) ili zavarivanje složene strukture, poboljšavajući konzistentnost točke zavarivanja.
III. Prilagođavanje materijala: strategije optimizacije za posebne scenarije
1.Zavarivanje različitih metala
Materijali sa velikim razlikama u provodljivosti (kao što su nerđajući čelik i ugljenični čelik) zahtevaju segmentirano podešavanje pritiska. Na primjer, prvo prethodno zagrijte materijale niske{1}}niže provodljivosti nižim pritiskom, a zatim postepeno povećavajte pritisak za materijale visoke{2}}provodljivosti kako biste uravnotežili zonu{3}}zahvaćenu toplinom.
2.Mikro zavarivanje i precizne komponente
Za tačke zavarivanja na nivou mikrona (kao što su pakiranje čipova, kontakti releja), potrebne su servo{1}}elektrode sa preciznošću pritiska kontroliranom unutar ±1N kako bi se izbjegla deformacija radnog predmeta zbog prevelikog pritiska.
3.Površinska obrada i čistoća
Mrlje od ulja ili slojevi oksida na površinama obratka povećavaju otpornost na kontakt, što zahtijeva odgovarajuće smanjenje pritiska elektrode i produženje vremena zavarivanja kako bi se osigurala koncentracija topline u području zavara.
IV. Uobičajeni problemi i tehnike otklanjanja grešaka
1.Posljedice nedovoljnog pritiska
Zavari su skloni lažnim spojevima, prskanju ili čak zalijepljenju elektroda. U ovom trenutku, tlak zraka se može postepeno povećavati ili provjeriti brtvljenje zračnog kruga.
2.Rizici od prevelikog pritiska
Prijevremeni kolaps projekcije dovodi do smanjene gustine struje i nedovoljne čvrstoće zavara. Potrebno je smanjiti pritisak i optimizirati parametre vremena pražnjenja.
3.Prijedlozi koraka otklanjanja grešaka
Koristite preporučene parametre opreme kao osnovnu liniju, prvo testirajte zavarivanje 10 grupa uzoraka, posmatrajte izgled zavara i zateznu čvrstoću, a zatim fino-podesite pritisak na optimalnu vrijednost.
Zaključak
Podešavanje pritiska elektrode utačkasto zavarivanje kondenzatoraje ključna karika u kvaliteti zavarivanja, koja zahtijeva sveobuhvatnu optimizaciju kombinujući karakteristike materijala, performanse opreme i potrebe procesa. Kroz naučno postavljanje osnovnih parametara, dinamičku kontrolu zatvorene-petlje i prilagođavanje specijalnog scenarija, ne samo da se može poboljšati čvrstoća i konzistentnost zavara, već se može produžiti i vijek trajanja elektrode, smanjujući troškove proizvodnje. Za preduzeća koja se bave visoko{3}}preciznom proizvodnjom, ovladavanje preciznim metodama podešavanja pritiska elektroda je ključni korak ka postizanju efikasnog i stabilnog zavarivanja.