Uvod
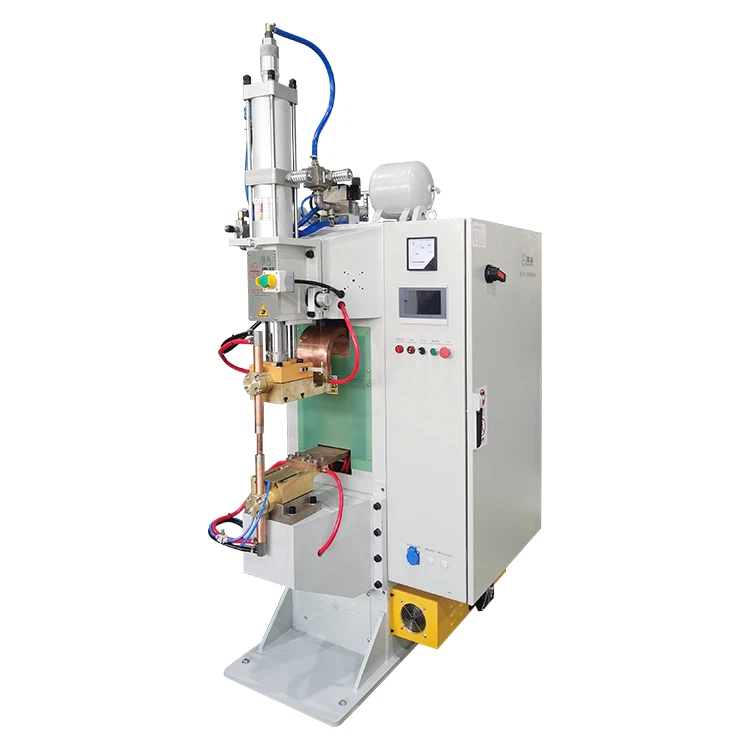
Kao efikasna oprema za zavarivanje,tačkasti zavarivači za pražnjenje kondenzatorase široko koriste u proizvodnji baterija, obradi elektronskih komponenti i drugim poljima. Njihovi operativni standardi direktno utječu na kvalitetu zavarivanja i vijek trajanja opreme. Ovaj članak se fokusira na ključne tačke upotrebe točkovnih zavarivača sa kondenzatorskim pražnjenjem, pružajući praktična rješenja koja pomažu korisnicima da rade znanstveno.
I. Pre{1}}Priprema za operaciju
- Provjera okoliša: Uvjerite se da radna površina ima dobru ventilaciju, da se drži dalje od zapaljivih materijala i nosite zaštitnu opremu (kao što su zaštitne naočale, rukavice).
- Provjera opreme: Potvrdite stabilan napon napajanja, da su površine elektroda bez oksidacije ili habanja i da su spojevi kablova sigurni.
- Rukovanje radnim predmetom: Očistite područje zavarivanja, uklonite mrlje od ulja, slojeve oksida i druge nečistoće kako biste osigurali dobar kontakt s metalnom površinom.
II. Podešavanje i podešavanje parametara
- Učinak zavarivanja točkovnih zavarivača s pražnjenjem kondenzatora ovisi o preciznom podudaranju parametara kao što su struja, tlak i vrijeme:
- Podešavanje struje: Podesite napon punjenja prema debljini materijala i provodljivosti. Na primjer, tanki materijali (kao što je bakarna folija od 0,1 mm) zahtijevaju nisku struju i kratko vrijeme, dok debele ploče zahtijevaju veliku struju i dugo vremena.
- Pritisak elektrode: Osigurajte umjeren pritisak podešavanjem opruga ili ventila za smanjenje tlaka. Premali pritisak lako uzrokuje prskanje, dok preveliki može uvući obradak.
- Vrijeme napajanja: Podesite vrijeme pražnjenja u kombinaciji sa intenzitetom struje kako biste izbjegli pregrijavanje ili nedovoljno zavarivanje. Na primjer, tvrda specifikacija (velika struja, kratko vrijeme) je pogodna za visoke-zahtjeve čvrstoće, dok je meka specifikacija (niska struja, dugo vrijeme) pogodna za precizno zavarivanje.
III. Standardni proces zavarivanja
- Faza pred-pritiska: Elektrode pritiskaju obradak i primjenjuju stabilan pritisak kako bi se smanjio kontaktni otpor.
- Zavarivanje na pražnjenje: Stopite na nožni prekidač da biste pokrenuli pražnjenje, trenutno stvarajući visoke temperature za topljenje zavara.
- Održavanje pod pritiskom Hlađenje: Nastavite primjenjivati pritisak dok se rastopljeni metal ne ohladi i kristalizira, eliminirajući defekte pora.
- Uklanjanje radnog predmeta: Otpustite elektrode nakon što se mjesta zavarivanja ohlade i provjerite kvalitet zavarivanja.
IV. Tačke sigurnosti i održavanja
Siguran rad:
- Osigurajte dobro uzemljenje opreme prije zavarivanja kako biste izbjegli rizik od strujnog udara.
- Provjerite parametre probnim zavarivanjem, optimizirajte postepeno, izbjegavajte direktno korištenje maksimalnih postavki.
Svakodnevno održavanje:
- Redovno čistite slojeve oksida elektroda, podmazujte pokretne dijelove (kao što su klizne staze, krakovi elektrode).
- Mjesečno testirajte kapacitet kondenzatora za skladištenje energije, instalirajte uređaje za stabilizaciju napona kada je napon nestabilan.
Zaključak
Pravilna upotrebatačkasti zavarivači za pražnjenje kondenzatorazahtijeva kombiniranje standardiziranih operacija, optimizacije parametara i svakodnevnog održavanja. Naučni rad ne samo da može poboljšati efikasnost i kvalitet zavarivanja, već i produžiti vijek trajanja opreme. Preporučuje se da preduzeća uspostave standardizovane procedure i redovno obučavaju operatere da u potpunosti iskoriste prednosti performansi zavarivaca sa kondenzatorskim pražnjenjem.